銅バーの熱膨張と伸び量の計算方法|線膨張係数×長さ×温度差
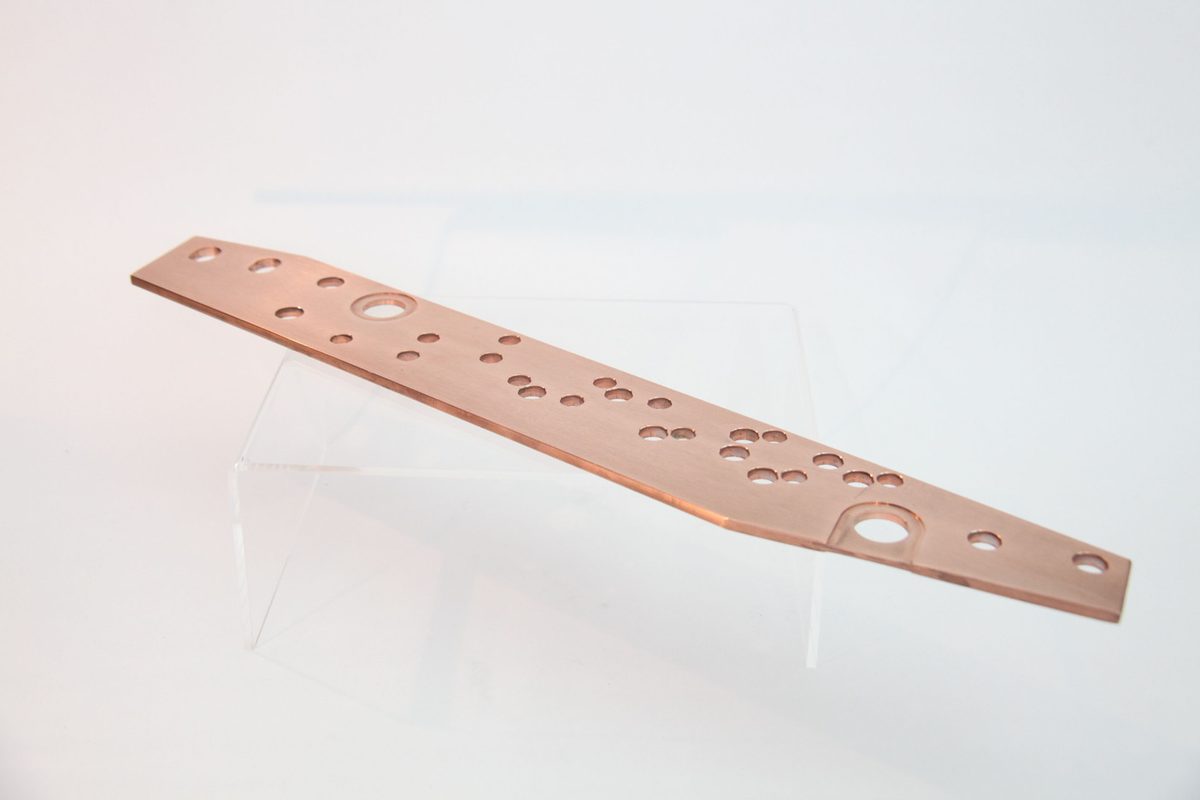
銅バー(銅ブスバー・バスバー)の伸び量は、「線膨張係数 × 長さ × 温度差」という1本の式だけで求められます。銅の線膨張係数はおよそ17×10⁻⁶/K。長さ1m・温度差60Kの条件なら、伸び量は約1.0mmです。この記事では、計算式の使い方、材質ごとの係数の違い、長さ・温度差別の早見表、そして計算した伸び量を設計にどう反映するかまでをまとめて解説します。
銅バー
熱膨張
伸び量計算
線膨張係数
ブスバー
バスバー
この記事の内容
銅バーの伸び量はどう計算するか
伸び量 ΔL は「線膨張係数 α × 元の長さ L × 温度差 ΔT」の掛け算1本で求まります。
線膨張係数とは、温度が1℃(1K)変化したときに、材料の長さが元の長さに対してどれだけ変化するかを示す係数です。銅バーの熱膨張による伸び量は、次の式で計算します。
たとえば、長さ2,000mmの銅バーが40℃から100℃まで温度上昇した場合(ΔT=60K)、線膨張係数を17×10⁻⁶/Kとすると、ΔL = 17×10⁻⁶ × 2,000 × 60 ≒ 2.04mm です。式自体は単純ですが、現場で迷いやすいのは「どの温度差を使うか」「支持点間のどこからどこまでを長さ L とするか」の2点です。
前提:ΔTは何から何までの差か
ΔTは「据付時(施工時)の温度」と「通電時に到達する最高温度」の差で考えます。盤内の銅バーであれば、周囲温度(盤内温度)に、通電による温度上昇分(ブスバー温度上昇と許容温度の記事を参照)を足した値が到達温度の目安になります。据付を真夏の炎天下で行うか、冬場の屋内で行うかでも据付時温度が変わるため、設計では余裕を見た温度差で計算するのが安全側です。
線膨張係数の値はいくつか(材質別)
銅の線膨張係数はおよそ17×10⁻⁶/K。アルミはその約1.4倍、鉄(軟鋼)は約0.7倍です。
銅バーに使われるタフピッチ銅(C1100)・無酸素銅(C1020)の線膨張係数は、資料によって16.5〜17.7×10⁻⁶/Kの範囲で示されており、どちらも実務上は17×10⁻⁶/K前後として計算して差し支えありません。設計では、タフピッチ銅と無酸素銅の線膨張係数の差(1×10⁻⁶/K程度)よりも、ΔTの取り方の差のほうが結果に大きく効きます。
主な導体材料の線膨張係数(目安)
| 材料 | 線膨張係数 | 銅との比 |
|---|---|---|
| 銅(C1100・C1020) | 約17×10⁻⁶/K | 1.0 |
| アルミニウム | 約23×10⁻⁶/K | 約1.4倍 |
| 軟鋼(SS材) | 約12×10⁻⁶/K | 約0.7倍 |
| 真鍮 | 約19×10⁻⁶/K | 約1.1倍 |
主な導体材料の線膨張係数(目安)
銅(C1100・C1020)
約17×10⁻⁶/K(銅比 1.0)
アルミニウム
約23×10⁻⁶/K(銅比 約1.4倍)
軟鋼(SS材)
約12×10⁻⁶/K(銅比 約0.7倍)
真鍮
約19×10⁻⁶/K(銅比 約1.1倍)
線膨張係数の比較(銅=100として指数化)
銅とアルミのブスバーを接続する場合、通電時の伸び量にこの係数差が加わるため、接続部には係数差を吸収できる余裕(長孔やフレキシブル導体)が必要になります。異材接続そのものの電食対策は別の観点になるため、ここでは熱膨張の観点だけに絞ります。
長さ・温度差別の伸び量早見表
長さ1mの銅バーなら、温度差40Kで約0.7mm、60Kで約1.0mm、80Kで約1.4mm伸びます。
線膨張係数を17×10⁻⁶/Kとして、支持点間の長さとΔTごとに伸び量を計算すると、次のようになります。盤内レイアウトで「支持スパンをどこまで取れるか」を検討するときの目安として使えます。
長さ×温度差 別の伸び量早見表(α=17×10⁻⁶/K)
| 長さ | ΔT=40K | ΔT=60K | ΔT=80K |
|---|---|---|---|
| 0.5m | 0.34mm | 0.51mm | 0.68mm |
| 1.0m | 0.68mm | 1.02mm | 1.36mm |
| 2.0m | 1.36mm | 2.04mm | 2.72mm |
| 3.0m | 2.04mm | 3.06mm | 4.08mm |
| 5.0m | 3.40mm | 5.10mm | 6.80mm |
長さ×温度差 別の伸び量早見表(α=17×10⁻⁶/K)
長さ 1.0m
ΔT40K:0.68mm / 60K:1.02mm / 80K:1.36mm
長さ 2.0m
ΔT40K:1.36mm / 60K:2.04mm / 80K:2.72mm
長さ 3.0m
ΔT40K:2.04mm / 60K:3.06mm / 80K:4.08mm
長さ 5.0m
ΔT40K:3.40mm / 60K:5.10mm / 80K:6.80mm
表からわかる通り、伸び量は長さに比例して直線的に増えます。支持スパンを半分にすれば、1スパンあたりの伸び量もほぼ半分です。長いバーを1本の固定区間として扱うほど、1か所の可とう継手や長孔に求められる吸収量が大きくなります。
計算例:盤内で80K上昇したケース
長さ3mの母線が常時使用で80K上昇する盤内条件なら、固定端からの伸びは約4.1mmになります。
具体例として、受配電盤内に水平に渡した長さ3,000mmの銅バーを考えます。据付時の盤内温度を25℃、定格電流を流したときの到達温度を105℃とすると、ΔT=80Kです。
片側を固定端、もう片側を自由端として支持する一般的な構成であれば、自由端側に約4.1mmの可動量を見込んでおく必要があります。両端を固定する構成の場合は、中間に可とう継手を1か所設けるか、どちらか一方の支持を長孔にして吸収させる設計にします。
注意
長孔は本来、ボルト締結部の位置合わせ余裕(施工公差の吸収)のための加工です。長孔の中でバーを滑らせて熱伸縮を吸収させる設計は、繰り返しの通電・停止サイクルで締結部の緩みや接触抵抗の増加につながるため避けます。計算で求めた数ミリ単位の伸縮は、可とう継手(フレキシブル導体)やエキスパンション構造で吸収するのが基本です。
計算した伸び量を設計にどう反映するか
伸び量が小さい短スパンなら支持剛性で吸収し、数ミリを超える長スパンは可とう継手で逃がすのが基本的な使い分けです。
伸び量の計算自体は式1本で終わりますが、設計上の判断はそこから先にあります。目安として、1mm未満であれば支持部のわずかなたわみと締結部の弾性で吸収できることが多く、3mmを超えるあたりから可とう継手や伸縮を逃がす構造の検討が必要になります。
伸び量を踏まえた検討の進め方
- 到達温度(周囲温度+通電による温度上昇)からΔTを決める
- 固定端・自由端の位置関係を図面上で確認し、1支持区間あたりのLを決める
- 計算したΔLが支持部材のたわみ余裕内に収まるか確認する
- 収まらない場合は、支持スパンを分割するか可とう継手を追加する
コツ
支持スパンを短くするほど1スパンあたりの伸び量は小さくなり、可とう継手を省略できる可能性が高まります。盤内レイアウトの初期段階で支持点の数を決める際、熱伸縮の計算値を先に出しておくと、後工程での追加改修を避けやすくなります。
長孔・可とう継手の具体的な使い分け、継手の構造や設置位置の考え方については、銅ブスバーの熱膨張と伸縮対策の記事で詳しく解説しています。本記事の計算結果をもとに対策を検討する際にあわせてご覧ください。曲げ加工がある形状では、展開長の計算(曲げ展開長の計算方法)とあわせて寸法を詰めることになります。
2026年時点の状況
2026年も銅相場は高値圏で推移しており、母線の材料選定・断面寸法は従来以上にコストに直結します。熱伸縮の吸収代を大きく見込みすぎると可とう継手や支持部材が増えてコスト増につながるため、ΔTと支持スパンを計算で詰めたうえで、必要最小限の吸収構造にとどめる設計が実務的です。当社では加工技術のページで対応可能な曲げ・穴あけ範囲を紹介していますので、長孔位置や可とう継手の取付部も含めて図面段階からご相談いただけます。
よくあるご質問
銅バーの線膨張係数はいくつですか
タフピッチ銅・無酸素銅とも、実務上はおよそ17×10⁻⁶/Kとして計算します。資料により16.5〜17.7×10⁻⁶/Kの幅がありますが、設計計算では17×10⁻⁶/Kを使えば十分な精度です。
伸び量の計算式を教えてください
伸び量ΔL(mm)=線膨張係数α(/K)×元の長さL(mm)×温度差ΔT(K)で計算します。長さ1m・温度差60Kの銅バーなら、約1.0mm伸びます。
温度差ΔTはどの温度を使えばよいですか
据付時(施工時)の温度と、通電によって到達する最高温度との差を使います。到達温度は周囲温度に通電による温度上昇分を加えた値で見積もります。
アルミバーに変えると伸び量はどう変わりますか
アルミの線膨張係数は銅の約1.4倍(約23×10⁻⁶/K)のため、同じ長さ・同じ温度差であれば伸び量も約1.4倍になります。異材接続部ではこの差を吸収できる余裕が必要です。
計算した伸び量が数ミリある場合、どう対策すればよいですか
数ミリ程度の伸縮は、長孔で滑らせるのではなく、可とう継手(フレキシブル導体)やエキスパンション構造で吸収するのが基本です。支持スパンを短く分割して1区間あたりの伸び量を減らす方法もあります。