電池タブと銅ブスバーの超音波溶接|原理・適用条件と注意点
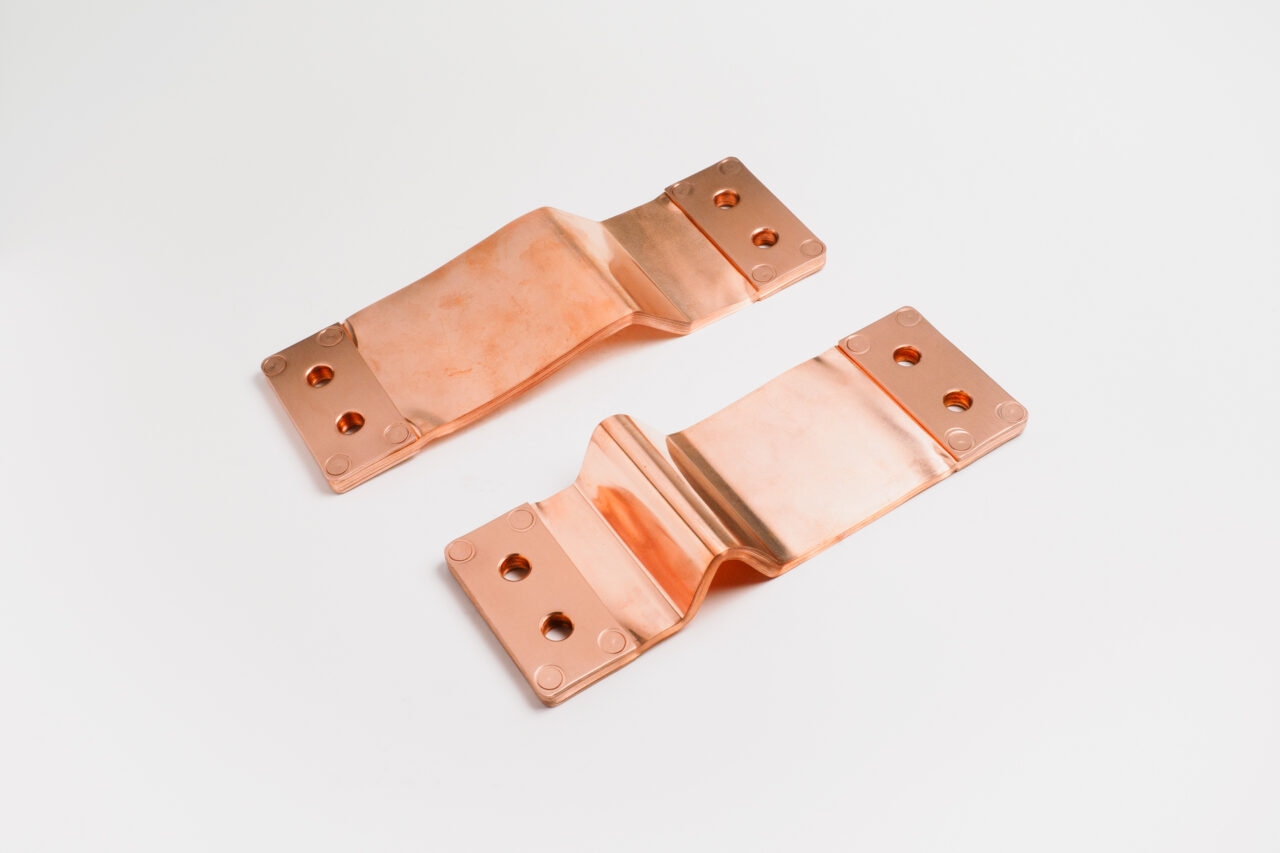
電池パックの内部では、セルの端子(タブ)と銅製のブスバー(バスバー)をつなぐ工程に超音波溶接が広く使われています。金属を溶かさずに振動と加圧だけで接合できるため、薄いタブを傷めにくく、銅とアルミニウムのような異種金属も直接つなげるのが特徴です。この記事では、超音波溶接の原理と銅ブスバー接合に向く理由、適用できる板厚の目安、レーザー溶接との使い分けを整理します。
銅ブスバー
超音波溶接
電池タブ
異材接合
EV
蓄電池
この記事の内容
超音波溶接とは何か
超音波溶接とは、金属を溶かさずに振動と加圧だけで接合する固相接合法です。
超音波溶接は、接合する2枚の金属に加圧しながら高周波(数万Hz)の振動を加え、接触面どうしを擦り合わせることで酸化膜を破壊し、金属どうしを直接密着させる接合方法です。アーク溶接やレーザー溶接のように母材を溶融させないため「固相接合」に分類されます。
前提
溶融を伴わないため熱影響部(HAZ)がほとんど生じず、接合に数百ミリ秒〜数秒程度しかかからないのが特徴です。電池セルのように熱に弱い部材のすぐそばを接合する用途で選ばれやすい方法です。
接合の流れ(概要)
- ホーン(振動子)とアンビル(受け治具)の間にタブとブスバーを重ねて置く
- 加圧しながら超音波振動を加え、接触面の酸化膜・汚れを摩擦ではがす
- 露出した清浄な金属面どうしが密着し、原子レベルで結合する
- 振動を止めて冷却(溶融していないため急冷の心配がない)
銅ブスバー接合に向く理由
酸化膜を機械的に破壊できるため、銅特有の高熱伝導・高反射率の影響を受けにくいのが利点です。
銅はレーザー溶接やTIG溶接では熱伝導率の高さゆえに入熱が逃げやすく、安定した溶け込みを得るには出力や条件の作り込みが必要になります。超音波溶接は母材を溶かさないため、この「銅は熱が逃げて溶接しにくい」という課題自体を回避できます。また振動によって酸化膜を物理的に除去する方式のため、銅表面にできやすい酸化被膜があっても事前の入念な脱脂・研磨だけで対応しやすい点も実務上のメリットです。
超音波溶接が向く場面
- 電池セルのタブのような薄物(0.1〜数mm)の接合
- 銅とアルミニウムなど異種金属の直接接合
- 熱に弱い部材のすぐ近くを接合したい場合
- 多数個を短時間で連続生産したい場合
向かない・注意が要る場面
- 厚板どうしの突合せなど溶込み深さが必要な接合
- 複雑な3次元形状で治具アクセスが難しい箇所
- 接合部に高い気密性(液密・気密シール)が必要な場合
注意
超音波溶接は接合部の強度・抵抗値が、振動振幅・加圧力・時間の条件設定に大きく左右されます。量産前には実機での破断試験・接触抵抗測定によるプロセス確認が欠かせません。条件が不適切だと見た目は接合できていても剥離強度が不足する「見かけ上の接合」になることがあります。
適用できる板厚・材料の目安
タブ材の薄箔接合が主流で、厚物の銅ブスバー本体どうしの接合には別工法が選ばれる傾向があります。
接合対象別の板厚目安(一般的な傾向)
| 接合対象 | 板厚・形態の目安 | 備考 |
|---|---|---|
| セルタブ(銅箔・ニッケル箔) | 0.1〜0.3mm程度 | 最も一般的な超音波溶接の適用領域 |
| タブ集合材(複数枚積層) | 箔を数枚〜十数枚重ね | 積層ごと一度に接合できるのが利点 |
| タブ〜銅ブスバー接続部 | ブスバー側は1〜3mm程度まで | ブスバーが厚くなるほど必要な加圧力・出力が増す |
| ブスバー本体どうしの突合せ | 数mm以上の厚板 | 溶込み深さが必要なためTIG・レーザー溶接が中心 |
接合対象別の板厚目安(一般的な傾向)
セルタブ(銅箔・ニッケル箔)
0.1〜0.3mm程度/最も一般的な適用領域
タブ集合材(複数枚積層)
箔を数枚〜十数枚重ね/積層ごと一度に接合可能
タブ〜銅ブスバー接続部
ブスバー側は1〜3mm程度まで/厚いほど出力増
ブスバー本体どうしの突合せ
数mm以上/TIG・レーザー溶接が中心
数値は設備メーカーの公開情報や一般的な傾向からの目安であり、実際に対応できる板厚・材料の組み合わせは超音波溶接機の出力・ホーン形状によって変わります。量産条件は必ず設備側・溶接委託先への確認が必要です。
工程パラメータと品質確認の考え方
接合強度は振幅・加圧力・時間・ホーン形状の組み合わせで決まり、量産前の試験抜きに条件を固定するのは危険です。
超音波溶接の接合品質を左右する主なパラメータは、振動の振幅、ホーンの加圧力、通電(振動付与)時間、そしてホーン表面のローレット(目の粗さ)形状です。振幅や時間を増やせば接合強度は上がりやすくなりますが、同時にタブ材の薄肉部が破れたり、必要以上に延性が失われたりするリスクも増えます。逆に条件が弱すぎると、外観上は接合されているように見えても内部の密着面積が不足し、通電時の接触抵抗が高いまま残る「見かけの接合」になりがちです。
主な工程パラメータ
- 振幅(振動の振れ幅)
- 加圧力(ホーンがワークを押す力)
- 溶接時間(振動を加える時間)
- ホーン・アンビルのローレット形状
量産前に確認したい検査項目
- 剥離・せん断強度試験(破断荷重の確認)
- 接合部の接触抵抗測定
- 断面観察による密着面積の確認
- 外観検査(圧痕深さ・材料の破れの有無)
銅とアルミニウムのように異種金属を直接接合する場合は、接合部がそのまま異種金属接触面になるため、使用環境によっては電位差による腐食(ガルバニック腐食)にも配慮が必要です。湿度や結露が想定される環境では、接合部の防湿・保護コーティングをあわせて検討するのが一般的です。
レーザー溶接との使い分け
薄物・異材の多点接合は超音波溶接、厚板や深い溶込みが要る接合はレーザー溶接・TIG溶接が選ばれる傾向にあります。
接合方法ごとの特徴比較(イメージ)
2026年時点では、電池パックの組立工程で「セルタブは超音波溶接、タブ集合体からブスバー本体への接続はレーザー溶接」という2段構えの使い分けが一般的になっています。超音波溶接でまず薄いタブどうしを束ね、強度が出たところでレーザー溶接によってブスバー側へ接合するという工程順を採る事例も見られます。銅ブスバー本体の突合せ・すみ肉溶接については、別記事「銅ブスバーのTIG溶接、すみ肉と突合せの選び方と図面指示」で扱っています。
コツ
どちらの工法が適しているか迷う場合は「どこまで薄い部材を、どれだけ速く、どれだけの数つなぐか」から考えると整理しやすくなります。薄物・多点・異材なら超音波溶接、厚板・単点・深い溶込みが必要ならレーザー溶接やTIG溶接が候補になります。
2026年時点の動向
銅相場の高止まりと電池・EV需要の拡大で、薄肉化と接合品質の両立がこれまで以上に重視されています。
2026年10月時点の国内銅建値は1トン120万円前後の高値圏で推移しており、電池パック設計では銅使用量を抑えつつ電流容量を確保する「薄肉化・多層化」の圧力が強まっています。タブやブスバーを薄くするほど超音波溶接のような低入熱接合の重要性は増し、接合部の信頼性(剥離強度・接触抵抗)を量産条件でどう安定させるかが設計・生産技術側の共通課題になっています。また異種金属(銅とアルミニウム)を直接つなぐ需要は、EV・定置用蓄電池の双方で軽量化とコスト対策の観点から今後も続く見通しです。
関連情報
蓄電池・EV向けブスバーの大電流化・設計条件の全体像は「蓄電池・EV向け銅ブスバー(バスバー)の大電流化と設計のポイント」もあわせてご確認ください。
発注・相談時に確認すべきこと
超音波溶接は専用設備が必要な工程のため、自社の対応範囲を事前に確認したうえで相談するのが近道です。
超音波溶接は専用の溶接機(ホーン・アンビル)が必要な工程であり、一般的な板金加工・ボルト締結・TIG溶接とは設備が異なります。当社では銅ブスバーの切断・曲げ・穴あけ・めっき手配までの一貫加工を強みとしていますが、電池タブへの超音波溶接そのものをご相談いただく場合は、接合対象の板厚・材質・必要な接合強度・想定数量を整理したうえでお問い合わせいただくと、対応可否の回答がスムーズです。
相談前に整理しておきたい項目
- 接合する部材それぞれの材質(銅/ニッケル/アルミなど)と板厚
- タブの枚数(積層数)とブスバー側の厚み
- 必要な接合強度・接触抵抗の目標値(分かる範囲で)
- 想定数量と量産タイミング
よくあるご質問
超音波溶接と超音波探傷(UT検査)は同じものですか?
別の技術です。超音波溶接は振動と加圧で金属どうしを接合する「加工方法」、超音波探傷(UT)は溶接部の内部に振動(超音波)を送って気孔や融合不良といった欠陥を探す「検査方法」です。どちらも超音波を使いますが目的がまったく異なります。
銅とアルミニウムを超音波溶接で直接つなげますか?
可能です。超音波溶接は金属を溶かさない固相接合のため、銅とアルミニウムのように融点・熱伝導率が異なる異種金属どうしでも直接接合できます。電池タブ(アルミ)と銅ブスバーの接続で広く使われている理由のひとつです。
厚い銅ブスバー本体の接合にも超音波溶接は使えますか?
数mmを超える厚板どうしの突合せ接合には一般的に向きません。超音波溶接は薄物の多点接合が得意な工法で、厚板で深い溶込みが必要な接合にはTIG溶接やレーザー溶接が選ばれる傾向があります。
超音波溶接の接合品質はどう確認しますか?
外観(圧痕・変形の有無)に加え、剥離強度試験や接触抵抗測定で確認するのが一般的です。量産条件を決める段階では、実機サンプルでの破断試験によってプロセス条件(振幅・加圧力・時間)を確立しておくことが欠かせません。
石垣商店で超音波溶接は対応していますか?
当社の強みは銅ブスバーの切断・曲げ・穴あけ・めっき手配までの一貫加工です。超音波溶接が必要な電池タブ接合を含むご相談は、対象部材の材質・板厚・必要数量をお伝えいただいたうえで、対応可否を個別にご案内しています。