銅ブスバー表面のきず、渦電流探傷でどう検出するか|超音波探傷との違い
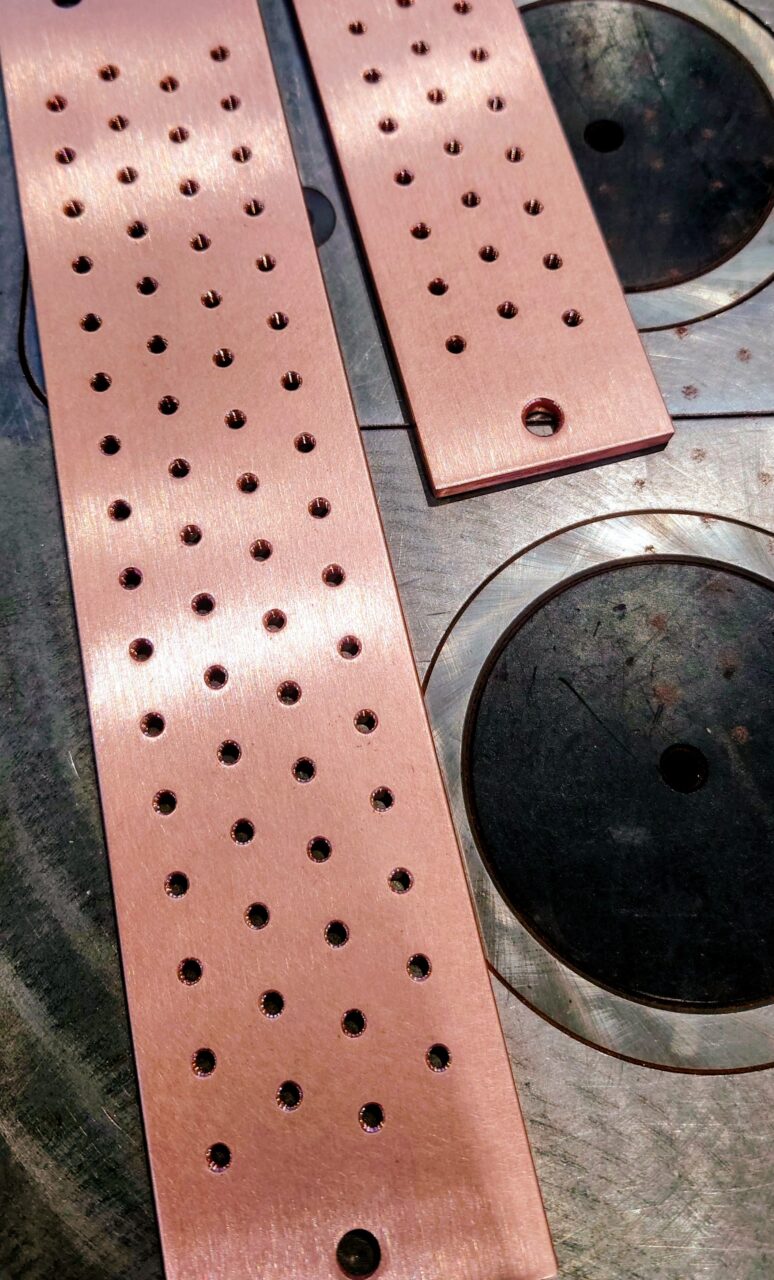
銅ブスバー(バスバー)の表面にできる割れ・疵・打痕は、塗装や目視検査では見逃しやすいものがあります。こうした表面欠陥を検出する代表的な方法が渦電流探傷試験(ECT)です。本記事では渦電流探傷の原理、JIS規格、超音波探傷との使い分けを整理し、発注時にどこまで確認すべきかをまとめます。2026年時点のJIS Z 2316をベースに、実務で使える判断基準を示します。
銅ブスバー
渦電流探傷
表面欠陥
非破壊検査
JIS Z 2316
超音波探傷
検査成績書
この記事の内容
渦電流探傷とは何か
渦電流探傷は、導体にコイルで交流磁界を与え、表面や表面直下のきずによる渦電流の乱れを検出する非破壊検査法です。
渦電流探傷試験(ECT: Eddy Current Testing)は、銅やアルミ、鉄鋼などの導電性材料を対象にした非破壊検査の一種です。検査コイルに交流電流を流すと、コイル周囲に交流磁界が発生します。このコイルを材料表面に近づけると、電磁誘導によって材料の表面に渦電流が誘起されます。
材料表面に割れ・疵・空孔などの欠陥があると、渦電流の流れが乱れ、コイル側のインピーダンス(電気的な特性)が変化します。この変化を検出することで、目視では分かりにくい微細な表面欠陥を見つけ出す仕組みです。日本国内ではJIS Z 2316(金属材料の渦電流探傷試験方法)に試験方法が規定されています。
前提
渦電流探傷は「導電性材料」であることが適用条件です。銅は導電率が高く、渦電流探傷との相性が良い材料の一つとされています。塗装や酸化皮膜がある場合は、膜厚によって検出感度が下がることがあるため、必要に応じて事前に状態を確認します。
検査の仕組み(図解)
  検査コイル(交流)
        │  交流磁界
        ▼
  ──────────────  銅ブスバー表面
        │  渦電流
   割れ・疵があると ─→ 渦電流が乱れる ─→ コイルのインピーダンス変化を検出
この仕組みから分かるとおり、渦電流探傷が反応するのは「渦電流が流れる範囲」、つまり表面からごく浅い領域です。渦電流は材料表面に近いほど密度が高く、深くなるほど急激に弱くなる性質(表皮効果)を持つため、構造的に表面近くの欠陥検出に向いた方法だと言えます。銅ブスバーの交流通電時の表皮効果については、電流容量を扱う別記事でも触れていますが、探傷の分野でも同じ電磁気現象が検出原理の土台になっています。
銅ブスバーで検出できる欠陥の種類
渦電流探傷が得意とするのは、表面に開口した割れ・疵・打痕と、表面直下のごく浅い欠陥です。
銅ブスバーの製造・加工工程では、次のような表面欠陥が生じる可能性があります。
渦電流探傷で検出しやすい欠陥
- 表面に開口した割れ・ひび
- プレス・曲げ加工時の微細な疵
- 搬送時の打痕・擦り傷
- 表面近傍(数mm以内)の浅い欠陥
渦電流探傷が苦手な欠陥
- 材料内部の深い空孔・巣
- 溶接部の内部欠陥
- 板厚方向の奥深くにある不連続部
曲げ加工部では、曲げRが小さすぎると加工応力によって表面にひび割れが生じることがあります。銅ブスバーの曲げRとひび割れの関係については、曲げ加工そのものの注意点を解説した別記事も参考にしてください。
渦電流探傷と超音波探傷の使い分け
表面・表面近傍のきずは渦電流探傷、内部の深い欠陥は超音波探傷と、検査対象の深さで使い分けます。
非破壊検査にはいくつかの手法がありますが、銅ブスバーの品質確認で特に比較されるのが渦電流探傷(ET)と超音波探傷(UT)です。溶接部の内部欠陥を確認する超音波探傷については、別記事「銅ブスバー溶接部の内部欠陥はどう見つけるか|超音波探傷の基礎」で解説していますが、両者は検査対象の深さが異なる点を理解しておく必要があります。
渦電流探傷と超音波探傷の比較
| 項目 | 渦電流探傷(ET) | 超音波探傷(UT) |
|---|---|---|
| 得意な検出対象 | 表面・表面直下のきず | 内部の空孔・溶接欠陥 |
| 検出深さの目安 | 表層数mm程度 | 板厚方向の内部まで |
| 接触媒質 | 不要(非接触で可) | 必要(カプラント塗布) |
| 前処理 | 基本的に不要 | 表面の平滑化が必要な場合あり |
| 主な適用場面 | 曲げ・打ち抜き後の表面確認 | 溶接部・接合部の内部確認 |
渦電流探傷と超音波探傷の比較
得意な検出対象
渦電流探傷=表面・表面直下 / 超音波探傷=内部の空孔・溶接欠陥
検出深さの目安
渦電流探傷=表層数mm程度 / 超音波探傷=板厚方向の内部まで
接触媒質
渦電流探傷=不要 / 超音波探傷=必要(カプラント塗布)
主な適用場面
渦電流探傷=曲げ・打ち抜き後の表面確認 / 超音波探傷=溶接部・接合部の内部確認
注意
「非破壊検査をしている」という説明だけでは、表面欠陥と内部欠陥のどちらを対象にしているか分かりません。検査成績書や見積り相談の際は、渦電流探傷(表面)か超音波探傷(内部)か、どちらの検査を指しているかを明確にすることが大切です。
検査の進め方と検出できる欠陥サイズ
渦電流探傷は非接触・前処理不要で検査でき、良好な条件下では0.5mm前後の微細な表面欠陥まで検出できるとされています。
渦電流探傷の検査手順は、おおむね次の流れになります。
渦電流探傷の進め方(目安)
- 検査対象の形状・板厚に合わせてコイル(プローブ)を選定する
- 既知のきず(標準試験片)で装置の感度を校正する
- 検査対象の表面にプローブを走査し、信号の変化を記録する
- 信号の変化が基準値を超えた箇所を欠陥候補として記録・報告する
浸透探傷試験(PT)や磁粉探傷試験(MT)と異なり、渦電流探傷は検査液の塗布や乾燥といった前処理・後処理の工程が基本的に不要です。検査後にすぐ次工程へ進めるため、量産ラインでの抜き取り検査や、曲げ・打ち抜き後の工程内検査に向いています。
コツ
渦電流探傷は非接触・高速な検査が可能な一方、探傷結果は装置の校正条件やオペレーターの習熟度に左右されます。検査成績書を依頼する際は、使用した標準試験片や校正条件も合わせて確認すると、検査結果の信頼性を判断しやすくなります。
発注時に確認すべきポイント
検査方法(渦電流か超音波か)・検出対象の深さ・検査成績書の有無の3点を、見積り依頼の段階で明確にしておくと手戻りが減ります。
銅ブスバーの発注時、品質確認の方法について次の点を事前にすり合わせておくと、検査範囲の認識違いによる手戻りを防げます。
発注前に確認する項目
| 確認項目 | 内容 |
|---|---|
| 検査方法 | 渦電流探傷(表面)か超音波探傷(内部)か、どちらを求めているか |
| 検査範囲 | 全数検査か抜き取り検査か |
| 検査成績書 | 発行可否と記載項目(校正条件・判定基準など) |
| 対応材質 | C1100(タフピッチ銅)・C1020(無酸素銅)いずれも導電性材料として対応可 |
発注前に確認する項目
検査方法
渦電流探傷(表面)か超音波探傷(内部)かを明確にする
検査範囲
全数検査か抜き取り検査か
検査成績書
発行可否と記載項目(校正条件・判定基準など)
検査成績書のテンプレートや記載項目については、別記事「品質管理」でも取り上げています。加工そのものの精度に関わる打ち抜き・穴あけ工程の管理については、加工技術のページも参考にしてください。
表面欠陥が生じやすい工程と検査タイミング
表面欠陥は曲げ・搬送・組付けの各工程で生じやすく、工程の直後に検査するほど原因の切り分けがしやすくなります。
銅は比較的軟らかい金属のため、他の金属材料に比べて表面に傷が付きやすい性質があります。渦電流探傷を工程内のどこに組み込むかによって、見つかる欠陥の種類や、不良の原因究明のしやすさが変わります。
工程と生じやすい表面欠陥の目安
| 工程 | 生じやすい欠陥 | 検査タイミングの目安 |
|---|---|---|
| 曲げ加工 | 曲げR外側のひび割れ | 曲げ直後 |
| 打ち抜き・穴あけ | 端面のバリ・微細な割れ | 加工直後 |
| 搬送・積み替え | 擦り傷・打痕 | 出荷前 |
| めっき前処理 | 下地の微細な疵 | めっき前 |
工程と生じやすい表面欠陥の目安
曲げ加工
曲げR外側のひび割れ → 曲げ直後に検査
打ち抜き・穴あけ
端面のバリ・微細な割れ → 加工直後に検査
搬送・積み替え
擦り傷・打痕 → 出荷前に検査
めっき前処理
下地の微細な疵 → めっき前に検査
注意
めっきを施した後に渦電流探傷を行う場合、めっき皮膜の厚みによって下地(銅素地)の検出感度が変わることがあります。めっき後の表面検査を重視する場合は、めっき前・めっき後のどちらで検査するかを事前に取り決めておくと、判定基準の食い違いを防げます。
よくあるご質問
渦電流探傷とは何ですか
渦電流探傷(ECT)とは、導電性材料にコイルで交流磁界を与え、表面や表面直下のきずによって生じる渦電流の乱れを検出する非破壊検査方法です。銅ブスバーのような導電率の高い材料に適しており、JIS Z 2316に試験方法が規定されています。
渦電流探傷と超音波探傷はどちらを選べばよいですか
検出したい欠陥の深さで選びます。曲げ・打ち抜き後の表面きずを確認したい場合は渦電流探傷、溶接部など材料内部の欠陥を確認したい場合は超音波探傷が適しています。両方の検査が必要な場合は、工程ごとに使い分けることもあります。
渦電流探傷でどのくらい小さいきずまで検出できますか
装置の感度や校正条件にもよりますが、良好な条件下では0.5mm前後の表面きずまで検出できるとされています。検出精度は使用するプローブの種類や検査対象の表面状態にも左右されるため、実際の検出限界は検査条件ごとに確認が必要です。
渦電流探傷に前処理は必要ですか
浸透探傷試験や磁粉探傷試験と異なり、渦電流探傷は検査液の塗布・乾燥といった前処理や後処理が基本的に不要です。非接触で検査できるため、量産工程内での抜き取り検査にも組み込みやすい方法です。
銅ブスバーのどの工程で渦電流探傷が使われますか
曲げ・打ち抜きなどの加工後に、表面に割れや疵が生じていないかを確認する工程で使われることがあります。特に曲げRが小さい箇所や、搬送時に接触しやすい端部は、表面欠陥が生じやすいため確認の対象になりやすい部位です。