



銅ブスバー溶接部の内部欠陥はどう見つけるか|超音波探傷の基礎
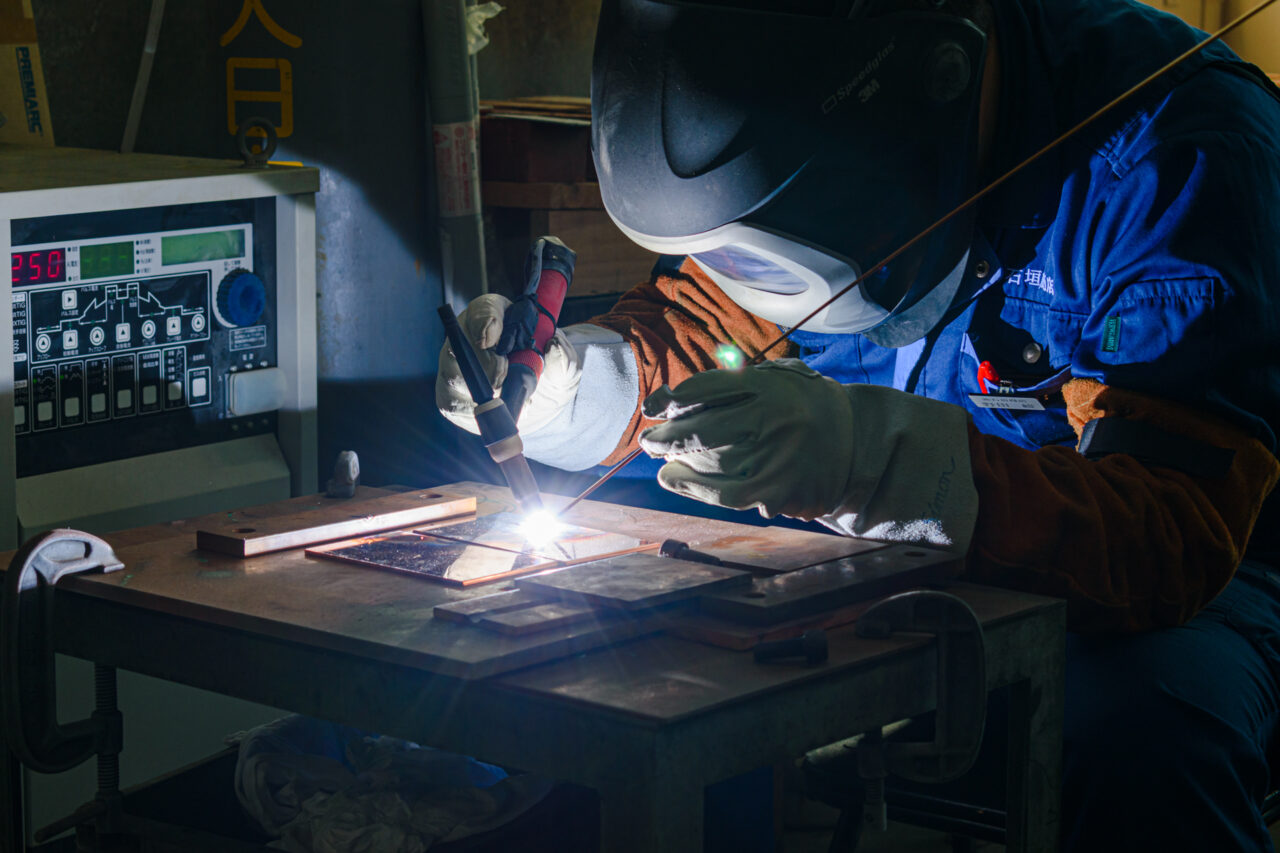
銅ブスバー(バスバー)の溶接部は、外観検査だけでは内部の欠陥を見逃すことがあります。気孔や融合不良は表面に出ないまま断面内部に残り、通電時の発熱や強度不足の原因になります。この記事では、超音波探傷(UT)で銅の溶接部を検査するときの基礎と、銅特有の難しさ、放射線透過試験(RT)との使い分けを整理します。
銅ブスバー
超音波探傷
内部欠陥
溶接部検査
非破壊検査
JIS
この記事の内容
外観検査で内部欠陥を見逃す理由
外観検査は表面の形状・ビード形状しか確認できず、溶接内部の気孔・融合不良は原理的に発見できません。
銅ブスバーの溶接部検査というと、まずビード形状や外観の割れ・ピンホールを目視で確認する工程を思い浮かべる担当者が多いはずです。しかし外観検査が見ているのは表面だけであり、溶接金属の内部に残った気孔(ブローホール)や、母材と溶接金属が十分に溶け合わずに残る融合不良は、表面に痕跡が出ない限り目視では判定できません。
これらの内部欠陥は、通電経路の断面積を実質的に減らし、電流集中による局所発熱や、繰り返し通電・振動による亀裂進展の起点になります。見た目が良い溶接ビードの内部に欠陥が潜んでいるケースがあるため、信頼性が求められる用途(大電流・高頻度通電の接続部など)では、外観検査に加えて内部を確認する非破壊検査が必要になります。
前提
この記事で扱うのは、銅ブスバー同士やブスバーと端子を溶接でつなぐ接続部の内部欠陥検査です。ボルト締結部の接触抵抗や緩みは別の問題であり、ブスバーとはで扱う基礎知識とは切り分けて考えます。
超音波探傷(UT)とは何か
超音波探傷とは、材料内部に超音波を送り込み、欠陥で反射したエコーの位置と強さから内部のきずを検出する検査方法です。
超音波探傷(UT: Ultrasonic Testing)は、探触子から材料内部に数MHz帯の超音波を送信し、材料中を伝わる過程で気孔・融合不良・割れなど音響的な性質が異なる箇所に当たると反射(エコー)が生じる性質を利用した検査方法です。反射波が戻ってくるまでの時間から欠陥の深さ(位置)を、反射波の強さから欠陥のおおよその大きさを推定します。
鋼溶接部については JIS Z 3060「鋼溶接部の超音波探傷試験方法」が整備されており、斜角探触子を使い、厚さ6mm以上のフェライト系鋼の完全溶込み溶接部を対象とした手順・判定基準が定められています。ただしこの規格は鋼材(フェライト系)を対象としたものであり、銅の溶接部にそのまま適用できる専用のJIS規格は確認できませんでした。銅の溶接部を探傷する際は、鋼材用の規格の考え方(探触子の選定・感度校正・判定の枠組み)を参考にしつつ、銅の音響的性質に合わせて条件を個別に設定する必要があります。
UTが得意なこと
- 融合不良・割れなど、超音波の進行方向に対して垂直に広がる「面状の欠陥」の検出
- 片側からのアクセスだけで検査できる
- 被ばくのリスクがない
UTが苦手なこと
- 気孔のような微小な球状欠陥の検出(反射方向がばらつくため)
- 結晶粒が粗い材料での減衰・ノイズ
- 欠陥の種類や正確な形状の判別(熟練した判定が必要)
銅で探傷が難しい理由(結晶粒と減衰)
銅は結晶粒が粗くなりやすく、超音波が粒界で散乱して減衰するため、鋼材と同じ条件では探傷しにくいことがあります。
銅は鋼に比べて溶接時の結晶粒が粗大化しやすい材料です。超音波は結晶粒の境界(粒界)でも一部が反射・散乱するため、結晶粒が粗いほど探触子に戻る前に信号が減衰し、本来検出したい欠陥からのエコーがノイズに埋もれやすくなります。これは鋼溶接部の探傷条件をそのまま銅に転用できない最大の理由です。
銅と鋼の超音波探傷における違い(目安)
| 項目 | 鋼(フェライト系) | 銅 |
|---|---|---|
| 結晶粒 | 比較的微細 | 溶接部で粗大化しやすい |
| 減衰・ノイズ | 小さい | 大きくなりやすい |
| 探傷周波数の目安 | 2〜5MHz | 減衰が大きい場合は2MHz側に下げて検討 |
| 縦波音速 | 約5,900m/s | 約4,700m/s |
| 専用JIS規格 | JIS Z 3060あり | 確認できず(個別に条件設定) |
銅と鋼の超音波探傷における違い(目安)
結晶粒
鋼:比較的微細 / 銅:溶接部で粗大化しやすい
減衰・ノイズ
鋼:小さい / 銅:大きくなりやすい
探傷周波数の目安
鋼:2〜5MHz / 銅:減衰が大きい場合は2MHz側に下げて検討
縦波音速
鋼:約5,900m/s / 銅:約4,700m/s
専用JIS規格
鋼:JIS Z 3060あり / 銅:確認できず(個別に条件設定)
注意
減衰が大きいからといって単純に周波数を上げても、分解能は上がる一方で減衰はさらに増え、欠陥からのエコーがかえって弱くなることがあります。銅の場合はまず低めの周波数(目安として2MHz前後)で試し、ノイズと感度のバランスを見ながら探触子・条件を調整する進め方が現実的です。
結晶粒による減衰が大きい材料への対策として、複数の素子を電子制御して超音波ビームの向きや焦点を調整するフェーズドアレイ探傷という手法もあります。オーステナイト系ステンレス鋼など減衰の大きい材料への適用例が知られていますが、銅の溶接部への適用事例は一般にはまだ限られており、導入を検討する場合は実際の溶接条件・板厚でのテスト(予備検証)が欠かせません。
銅の溶接部で起きやすい内部欠陥
銅ブスバーの溶接部で内部欠陥として現れやすいのは、ガス巻き込みによる気孔と、入熱不足による融合不良です。
気孔(ブローホール)は、シールドガスの流量不足や風による乱れで空気中の窒素が溶融金属に巻き込まれたり、母材表面の油分・酸化膜が熱でガス化して内部に閉じ込められたりすることで発生します。銅は熱伝導率が高く溶融池が早く冷えやすいため、ガスが抜けきる前に凝固が進み、気孔として残りやすい傾向があります。
融合不良は、電流・入熱が不足していたり溶接速度が速すぎたりすることで、母材と溶接金属が十分に溶け合わないまま接合面が残る欠陥です。銅は熱伝導率が高く熱が逃げやすいため、鋼と同じ感覚の入熱では溶け込み不足になりやすく、融合不良のリスクが相対的に高くなります。割れについては予熱と冷却による割れ防止で扱っているため、本記事では気孔・融合不良に絞って整理しています。
内部欠陥を疑うべき場面
- 外観は良好だが、同一条件で過去に気孔・融合不良が出た実績がある工程
- 大電流・高頻度通電が想定される接続部(蓄電池・EV向けなど)
- 溶接後に接触抵抗や発熱の異常値が確認された箇所
- 品質保証書類として内部欠陥の有無を示す必要がある案件
放射線透過試験(RT)との使い分け
気孔のような塊状の欠陥はRT、融合不良や割れのような面状の欠陥はUTが得意という違いを踏まえて選びます。
内部欠陥の非破壊検査としてよく比較されるのが、放射線透過試験(RT: Radiographic Testing)です。RTはX線やガンマ線を材料に透過させ、フィルムや検出器に写る濃淡の差から内部欠陥を可視化します。銅合金についてはX線装置で最大30mm程度の肉厚まで検査できるとされています。
RT(放射線透過試験)
- 気孔・スラグ巻き込みなど塊状の欠陥の検出に優れる
- 欠陥の形状を画像として記録に残せる
- 試験体の両側にアクセスできる必要がある
- 被ばく管理のため作業エリアの立入制限が必要
UT(超音波探傷)
- 融合不良・割れなど面状の欠陥の検出に優れる
- 片側からのアクセスだけで検査できる
- 被ばくの心配がなく、現場での即時判定がしやすい
- 銅では減衰対策として条件設定の検討が必要
コツ
割れや融合不良が主な懸念ならUT、気孔やスラグ巻き込みの可能性を広く確認したいならRT、というように欠陥の種類で検査方法を選ぶと、過不足のない検査計画になります。迷う場合は、まず想定される欠陥の種類を溶接方法・材質・入熱条件から絞り込むところから始めます。
発注前・検査依頼時に確認すべきこと
銅の溶接部を検査依頼する際は、検査方法・判定基準・検査範囲をあらかじめ明確にしておくことが手戻りを防ぎます。
銅の溶接部には専用のJIS規格が確認できないため、検査会社や社内の品質保証部門と条件をすり合わせる際は、どの規格・基準を「準用」するのかを明文化しておく必要があります。鋼溶接部用のJIS Z 3060を準用する場合でも、探触子の周波数・感度校正・合否判定の閾値は銅の特性に合わせて個別に取り決めることになります。
発注段階でこれらを決めておくと、検査会社とのやり取りがスムーズになります。検査成績書の様式については品質管理のページも参考にしてください。寸法公差や外観検査の考え方と合わせて確認しておくと、溶接部の品質保証全体を網羅できます。
2026年時点の状況
蓄電池・データセンター向けなど大電流用途の銅ブスバーでは、溶接接続部の信頼性要求が高まっており、外観検査に加えて内部欠陥の非破壊検査を求められる案件が増える傾向にあります。2026年時点では銅溶接部の内部欠陥検査に関する専用JIS規格は整備されておらず、個別の仕様協議で条件を決める運用が実務上の主流です。
よくあるご質問
銅の溶接部にJIS Z 3060はそのまま使えますか?
JIS Z 3060はフェライト系鋼の完全溶込み溶接部を対象とした規格であり、銅を対象としたものではありません。探触子の選定や判定の考え方を参考にすることはできますが、銅の音響特性(減衰の大きさなど)に合わせて周波数や感度校正の条件を個別に設定する必要があります。
超音波探傷で銅の気孔は見つけられますか?
気孔のような微小な球状欠陥は、反射波が探触子に戻る方向にばらつくため超音波探傷では検出しにくい欠陥です。気孔の有無を重点的に確認したい場合は、放射線透過試験(RT)との併用を検討します。
銅の溶接部で融合不良が起きやすいのはなぜですか?
銅は熱伝導率が高く、溶接時の熱が母材側に逃げやすいため、鋼と同じ入熱条件では溶け込みが不足しやすいためです。電流・入熱・溶接速度の条件を銅の熱伝導率に合わせて設定することが対策になります。
検査方法はUTとRTのどちらを選べばよいですか?
割れや融合不良など面状の欠陥が懸念される場合はUT、気孔やスラグ巻き込みなど塊状の欠陥を広く確認したい場合はRTが向いています。想定される欠陥の種類や、試験体へのアクセス条件(片側のみか両側可能か)で選び分けます。
フェーズドアレイ探傷は銅の溶接部にも使えますか?
フェーズドアレイ探傷は減衰の大きい材料の検査に有効な手法として知られていますが、銅の溶接部への適用事例は一般にまだ限られています。導入を検討する場合は、実際の溶接条件・板厚でのテストを行って検出性を確認することをおすすめします。

