銅ブスバーの抜取検査と全数検査|AQL基準での使い分け
銅ブスバー(バスバー)の検査は、「全数検査にするか、抜取検査にするか」で品質保証のコストと信頼性のバランスが大きく変わります。結論から言うと、接続部の寸法・穴位置など不良が重大事故につながる項目は全数検査、外観や表面処理の仕上がりなど工程が安定していれば抜取検査(AQL基準)で管理するのが実務的な線引きです。この記事では、検査数量をどう決めるかという論点に絞り、JIS Z 9015-1のAQL(合格品質水準)の考え方と、発注時に図面・仕様書へどう書けばよいかを整理します。
銅ブスバー
抜取検査
全数検査
AQL
JIS Z 9015
検査成績書
この記事の内容
全数検査と抜取検査、何が違うか
全数検査はロットの全個を検査し、抜取検査はロットから一部を抜き取って合否を判定する方式です。判断基準は「不良が出たときの影響の大きさ」と「工程の安定性」です。
全数検査は1個ごとの品質を保証できますが、検査にかかる時間とコストがロット数量に比例して増えます。抜取検査は統計的なサンプリング(正しく抜き取ったサンプルはロット全体の品質を代表するという考え方)に基づき、少ない検査工数でロット全体の合否を判定します。どちらが正しいというものではなく、検査項目ごとに使い分けるのが実務での標準です。
全数検査が向く場面
- 不良1個が重大なクレーム・事故につながる
- 取引先(発注者)が全数保証を明示的に要求している
- 工程がまだ安定していない(立ち上げ・試作段階)
- 三次元測定機など全数測定できる設備がある
抜取検査が向く場面
- 工程能力が十分で、品質が安定している
- 検査自体が破壊検査(断面マクロ試験など)になる
- ロット数量が多く、全数検査が現実的でない
- 外観・仕上がりなど軽微な不具合で済む項目
前提
銅ブスバーの検査成績書は「材料」「寸法」「穴」「加工形状」「表面処理」「外観」「数量」の7区分で組むのが実務上の標準です。この7区分すべてを同じ検査方式にする必要はなく、区分ごとに全数か抜取かを決めます。検査成績書の書式自体は「銅ブスバーの検査成績書テンプレート」の記事で詳しく解説しています。
銅ブスバーで全数検査にすべき項目
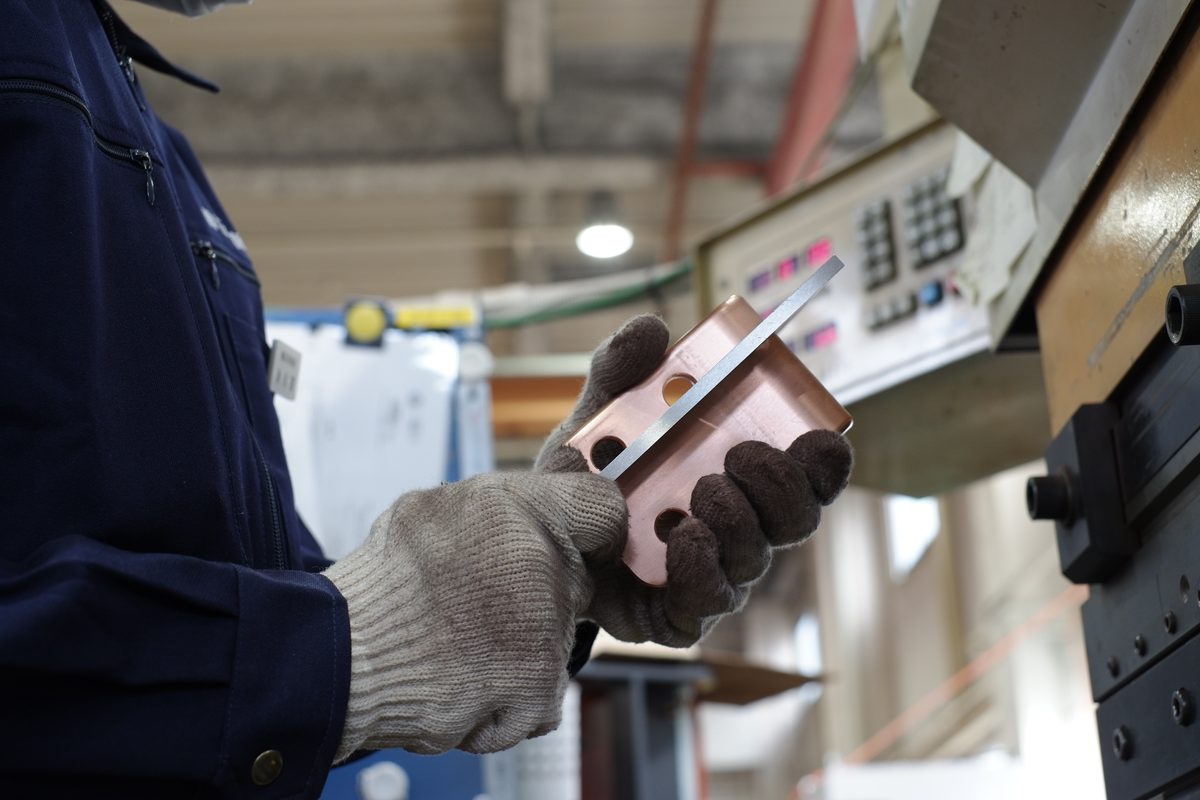
接続部の穴位置・穴径、板厚・幅の寸法公差は、1個の不良が組付け不能や締結不良に直結するため全数検査が基本です。
穴位置がずれると相手部品(端子・支持碍子・接続バー)と組み合わず、組立時に発覚して手戻りになります。板厚・幅の寸法公差もJIS H 3140で区分ごとに許容差が定められており(例:厚さ2.0〜3.2mmで±0.08mm)、三次元測定機での全数測定・全数記録が現場の標準的なやり方です。
全数検査が基本となる項目の例
| 検査区分 | 項目 | 理由 |
|---|---|---|
| 寸法 | 板厚・幅(規格公差) | 全数 |
| 穴 | 穴位置・穴ピッチ | 全数 |
| 穴 | 穴径・座ぐり深さ | 全数 |
| 加工形状 | 曲げ角度・展開長(主要箇所) | 全数 |
全数検査が基本となる項目の例
寸法:板厚・幅(規格公差)
全数
穴:穴位置・穴ピッチ
全数
穴:穴径・座ぐり深さ
全数
加工形状:曲げ角度・展開長(主要箇所)
全数
注意
「寸法公差が規格内だから合格」ではありません。穴ピッチの公差は別の論点として図面での指示と検査方法を詰める必要があります(詳しくは「銅ブスバーの穴ピッチ公差はどこまで狙えるか」の記事を参照)。全数検査にする項目を決めるときは、公差の数値だけでなく「不良が出たときに組付け後のどの工程で発覚するか」も合わせて確認してください。
AQL基準で抜取検査にしてよい項目
外観(傷・変色)、表面処理の膜厚、ねじ山の仕上がりなど、軽微な不具合で済み工程が安定している項目は、AQL基準の抜取検査でコストと信頼性のバランスを取れます。
溶接部の断面マクロ試験のように、検査自体が製品を切断する「破壊検査」になる項目は、そもそも全数検査ができません。こうした項目は代表サンプルでの抜取検査が前提になります。銅ブスバーの溶接検査では、まず全数の外観検査(ビード形状・アンダーカット・スパッタ付着の有無を目視で確認)を行い、そのうえで代表サンプルの断面マクロ試験で溶け込み状態を確認する組み合わせが実務的です。
AQL抜取検査が向く項目の例
| 検査区分 | 項目 | 一般的なAQL目安 |
|---|---|---|
| 外観 | 傷・変色・打痕 | AQL 1.0前後 |
| 表面処理 | めっき膜厚(代表箇所) | AQL 1.0前後 |
| 加工形状 | 端面バリの程度 | AQL 1.5前後 |
| 接合 | 溶接断面マクロ(破壊検査) | 代表サンプルのみ |
AQL抜取検査が向く項目の例
外観:傷・変色・打痕
AQL 1.0前後
表面処理:めっき膜厚(代表箇所)
AQL 1.0前後
加工形状:端面バリの程度
AQL 1.5前後
接合:溶接断面マクロ(破壊検査)
代表サンプルのみ
補足
上の表のAQL値は一般的な製造業での目安であり、ロットサイズ・検査水準によって実際のサンプル数は変わります(次章で解説)。発注者側で求める品質レベルが明確にある場合は、見積り依頼の時点でAQL値を指定してください。
AQLの決め方(JIS Z 9015-1の読み方)
AQL(合格品質水準)とは、「この割合までの不良なら合格ロットとして扱ってよい」という上限値のことで、ロットサイズ・検査水準・AQL値の3つからJIS Z 9015-1の表を使ってサンプル数と合格判定個数を決めます。
手順は次の3ステップです。まず①ロットサイズ(今回の数量)と検査水準(通常は一般検査水準II)から「コードレター」を決めます。次に②コードレターと目標AQL値(例:1.0)の組み合わせから、抜取表でサンプルサイズnと合格判定個数Ac・不合格判定個数Reを読み取ります。最後に③サンプルを無作為に抜き取り、不良数がAc以下なら合格、Re以上なら不合格と判定します。
AQL抜取検査を決める手順
- ロットサイズ(今回の発注数量)を確定する
- 検査水準を選ぶ(通常は一般水準II。精密さ重視ならIII、コスト重視ならI)
- コードレター表でロットサイズ×検査水準から記号を調べる
- AQL表でコードレターの行から目標AQL値の列を探し、サンプルサイズnと合格判定数Ac・不合格判定数Reを読む
- サンプルを無作為に抜き取り、不良数とAc・Reを照合して合否判定する
コツ
初めてAQLを指定する場合は、まず一般検査水準II・AQL1.0から始めるのが無難です。この組み合わせは多くの製造業で標準的に使われており、取引先との認識合わせがしやすくなります。項目によって厳しくしたい場合だけAQL値を0.65など小さく(厳しく)調整してください。
検査水準と厳しさの切り替え
JIS Z 9015-1には、直前のロット実績に応じて検査の厳しさを自動的に切り替える仕組みがあり、品質が安定している期間は「緩和検査」でコストを下げ、不合格が続くと「厳重検査」に切り替わります。
通常検査で合格が一定回数続くと緩和検査(サンプル数を減らせる)に移行でき、逆に不合格が続くと厳重検査(サンプル数を増やす)に切り替わる規定です。発注が継続する取引では、この切り替えルールをどちらが運用するか(発注者側か、加工会社側か)を事前に取り決めておくと、ロットごとの検査条件がぶれません。
注意
検査水準・AQL値を図面や仕様書に明記しないまま発注すると、加工会社側が独自の基準で抜取検査を行い、後から「思っていたより緩い検査だった」という食い違いが起きがちです。AQL抜取検査を希望する場合は、検査成績書への記載を含めて見積り依頼の時点で条件を伝えてください。
発注時に仕様書へ書く項目
全数検査にする項目、抜取検査にする項目とそのAQL値・検査水準、不合格時の扱い(再検査か返却か)の3つを図面または仕様書に明記すると、加工会社との認識のずれを防げます。
仕様書・図面に書くとよい項目
| 項目 | 記載例 |
|---|---|
| 全数検査項目 | 穴位置・穴径・板厚公差は全数検査とする |
| 抜取検査項目とAQL | 外観検査はAQL1.0、検査水準IIとする |
| 不合格時の扱い | 不合格ロットは全数選別のうえ再提出 |
| 記録の提出 | 検査成績書に測定値を添付して提出 |
仕様書・図面に書くとよい項目
全数検査項目
穴位置・穴径・板厚公差は全数検査とする
抜取検査項目とAQL
外観検査はAQL1.0、検査水準IIとする
不合格時の扱い
不合格ロットは全数選別のうえ再提出
記録の提出
検査成績書に測定値を添付して提出
当社(石垣商店)では、品質管理の体制のもと、図面・仕様書で指定いただいた検査条件に応じて全数検査・抜取検査を使い分けています。検査条件が未指定の場合は、上記の一般的な区分を基本として対応し、検査成績書に実施した検査方式を明記します。発注前の図面チェックでは「ブスバーとは」のページもあわせてご確認いただくと、仕様の全体像を把握しやすくなります。
よくあるご質問
AQLとは何ですか?
AQL(Acceptable Quality Level・合格品質水準)とは、「この割合までの不良率なら合格ロットとして扱ってよい」とする上限値のことです。JIS Z 9015-1では、ロットサイズと検査水準に応じてAQL値からサンプルサイズと合格判定個数を決める表が用意されています。
銅ブスバーはすべて全数検査にすべきですか?
すべてを全数検査にする必要はありません。穴位置や寸法公差など不良が組付け不能に直結する項目は全数検査にし、外観や表面処理の膜厚など軽微な不具合で済む項目はAQL基準の抜取検査にするのが、コストと信頼性のバランスが取れた実務的な方法です。
抜取検査で不良が出たらどうなりますか?
サンプル内の不良数が不合格判定数(Re)以上になった場合、そのロットは不合格となります。多くの現場では、不合格ロットを全数選別して不良品を取り除いたうえで再提出する運用が取られます。この扱いは事前に仕様書で取り決めておくことが重要です。
検査水準はどれを選べばよいですか?
特別な理由がなければ一般検査水準IIが標準です。より精密な判定が必要な用途(高電圧・大電流部など)では水準III、コスト削減を優先したい場合は水準Iを検討します。迷う場合は水準IIから始め、実績を見ながら調整する進め方が無難です。
溶接部も全数検査できますか?
溶接部の外観(ビード形状・アンダーカット・スパッタ)は全数の目視検査が可能です。一方、断面マクロ試験のように製品を切断して溶け込み状態を確認する検査は破壊検査にあたるため、代表サンプルでの抜取検査が前提になります。