銅ブスバーの鋳造と切削・曲げ加工|複雑形状はどちらを選ぶか
複雑な形状の銅ブスバー(バスバー)を作る方法として、ロストワックス鋳造(インベストメント鋳造)を検討する設計者がいます。結論から言うと、銅ブスバーは量産される製品でも鋳造ではなく板材・丸棒からの切削・曲げ・溶接による加工が主流です。鋳造は一体成形で複雑形状を作りやすい一方、鋳巣や酸素の巻き込みで導電率が落ちやすく、小〜中ロットではコスト・納期でも不利になりやすいためです。この記事では、鋳造と板材加工をコスト・リードタイム・導電率の3点で比較し、どちらを選ぶべきかの判断基準を整理します。
銅ブスバー
ロストワックス鋳造
インベストメント鋳造
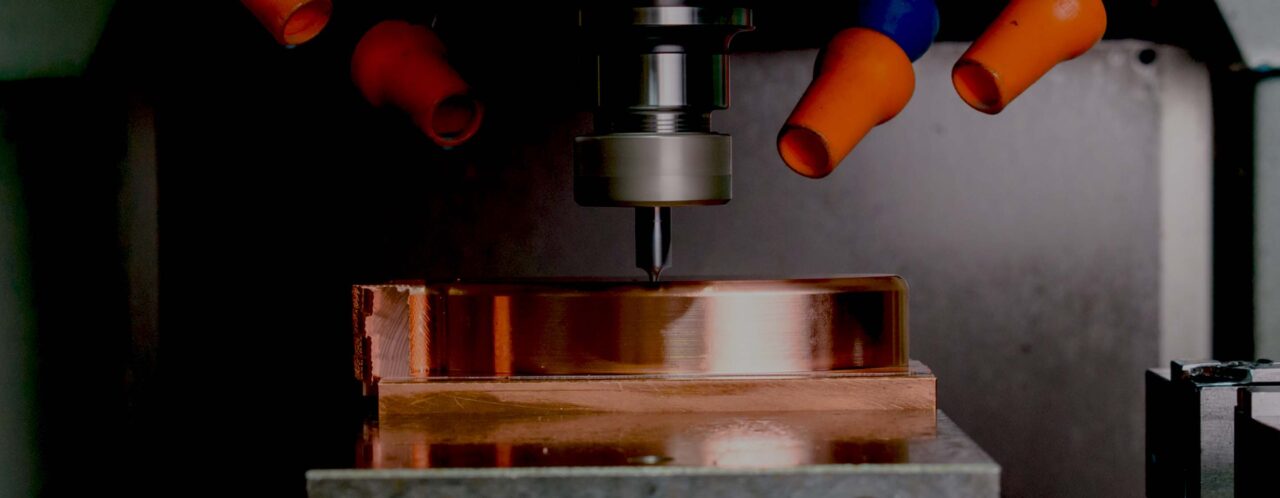
切削加工
導電率
複雑形状
この記事の内容
銅ブスバーの鋳造(ロストワックス鋳造)とは
ロストワックス鋳造(インベストメント鋳造)とは、ワックスで作った原型を耐火材で覆い、ワックスを溶かし出した型に溶融金属を流し込んで成形する鋳造方法です。
原型(ワックスパターン)を耐火性の石膏や鋳物砂で覆って鋳型を作り、加熱してワックスを溶かし出した(脱蝋)あとに、その空洞へ溶融した銅合金を流し込んで固めます。切削では削り出しにくい入り組んだ形状や、肉厚が不均一な形状を一体で成形できるのが最大の特徴で、ポンプ部品やバルブなど複雑形状の工業部品で広く使われています。
ロストワックス鋳造の工程
- ワックスで原型(パターン)を作る
- 原型の周囲を耐火性の石膏・鋳物砂で覆い、鋳型にする
- 加熱して内部のワックスを溶かし出す(脱蝋)
- できた空洞に溶融した銅合金を流し込む
- 冷却後に鋳型を壊して取り出し、仕上げ加工をする
前提
銅ブスバー向けにロストワックス鋳造を採用した事例は、公開されている技術情報の中では一般的ではありません(2026年時点でのWeb検索でも具体事例はほとんど見つかりません)。インベストメント鋳造自体はポンプ部品・バルブ・医療機器部品など「複雑形状・機械的特性重視」の分野で広く使われている工法ですが、ブスバーに求められる「高い導電率」とは評価軸が異なります。これは、ブスバーに求められる「高い導電率」と「鋳造特有の鋳巣・酸化物の混入」が相性の悪い組み合わせであることが大きな理由です。
鋳造と板材・丸棒加工、何が違うか
鋳造は一体で複雑形状を作れる代わりに型費と導電率低下のリスクがあり、板材・丸棒加工は小〜中ロットでのコスト・納期・導電率の確実性で優位です。
銅ブスバーの加工方法としては、板材・丸棒からの切断(レーザー・ワイヤーカット・打ち抜き)・曲げ・穴あけ・溶接の組み合わせが主流です。これに対し鋳造は、形状の自由度では優れるものの、ブスバーで重視される導電率・コスト構造の面で異なる特性を持ちます。
鋳造(ロストワックス)と板材・丸棒加工の比較
| 観点 | ロストワックス鋳造 | 板材・丸棒加工(切削・曲げ・溶接) |
|---|---|---|
| 形状の自由度 | 高い(一体成形) | 中(組立・溶接で複雑形状に対応) |
| 導電率の確実性 | 鋳巣・酸化物混入で低下しやすい | 母材の導電率をほぼそのまま維持 |
| 初期費用 | 鋳型(ワックス型)費が必要 | 型レスで対応可能な工法が多い |
| 小ロット・試作 | 型費が割高になりやすい | 1個からでも相談しやすい |
| 大ロット量産 | 数量が出れば単価が下がりやすい | 数量が増えても加工費は比例しやすい |
| リードタイム(小ロット) | 型製作が入るため長くなりやすい | 短納期対応がしやすい |
鋳造(ロストワックス)と板材・丸棒加工の比較
形状の自由度
鋳造:高い(一体成形) / 板材加工:中(組立・溶接で対応)
導電率の確実性
鋳造:低下しやすい / 板材加工:母材をほぼ維持
初期費用・小ロット対応
鋳造:型費が必要 / 板材加工:型レスで1個から対応しやすい
大ロット量産・リードタイム
鋳造:数量が出れば単価は下がるが型製作で納期は長め / 板材加工:短納期に強い
鋳造品で導電率が落ちやすい理由
鋳造銅は結晶粒界に酸化銅(Cu₂O)が残存しやすく、鋳巣(ガス欠陥・引け巣)による断面欠損が加わることで、板材・丸棒よりも導電率が不安定になりやすいという特性があります。
鋳造銅は電気銅を溶解してそのまま型に流し込むため、酸素量がおおむね0.02〜0.05%ほど結晶粒界にCu₂O(酸化銅)として残存します。これに対して伸銅品(板材・丸棒などの展伸材)は、タフピッチ銅(C1100)や無酸素銅(C1020)のように、溶解方法や添加成分を管理して不純物・酸素量を抑え込んだうえで圧延・引抜き加工を経て作られるため、結晶組織が緻密で導電率のばらつきが小さいという違いがあります。
加えて、鋳造では溶湯に巻き込まれた気体や、凝固時の体積収縮によって鋳巣(ブローホール・引け巣)と呼ばれる微小な空洞が生じることがあります。鋳巣は部材断面の一部を実質的に欠損させるのと同じ状態になるため、同じ公称断面積でも通電できる実効断面が減り、局所的な発熱につながるおそれがあります。
注意
銅及び銅合金鋳物にはJIS H5120などの規格区分がありますが、これは鋳物としての機械的性質・成分を定めるものであり、ブスバーに求められる「断面積あたりの許容電流」を保証するものではありません。鋳造品を導体として使う場合は、導電率を実測して確認することが前提になります。
導体としての代表的な導電率の目安(IACS比)
鋳造銅の導電率は鋳造条件・品質管理の水準によって変動するため、上の数値は「展伸材より下振れしやすい」ことを示す目安であり、特定の数値を保証するものではありません。
複雑形状を切削・曲げ・溶接で作る考え方
板材・丸棒加工でも、切断・曲げ・穴あけ・溶接(ろう付け)を組み合わせることで、鋳造でしか作れないと思われがちな複雑形状の多くに対応できます。
鋳造を検討する理由の多くは「一体で複雑な形状にしたい」という要望です。しかし銅ブスバーの分野では、次のような組み合わせで同等の機能を実現できるケースが多くあります。
複雑形状への板材加工側の対応例
- 曲げ加工(V曲げ・ワイズ曲げ・ひねり曲げ)で立体的な取り回しを作る
- 打ち抜き・NC加工で穴・長穴・切り欠きを高精度に入れる
- 複数パーツをろう付け・溶接で接合し、一体形状に近づける
- 積層(ラミネート)構造にして低インダクタンス化と形状自由度を両立する
分岐や段差が多い形状は、1枚の板から曲げ・打ち抜きで作るよりも、複数のパーツに分けて溶接・ろう付けで組み上げたほうが、歩留まりと導電率の両面で有利になることがあります。どこまで一体で作り、どこを組立にするかは、形状・数量・求める導電率によって変わるため、図面段階での相談が前提になります。
分割+溶接のイメージ
 一体形状(鋳造のイメージ)      分割+溶接(板材加工の対応例)
 ┌───┬───┐          ┌───┐ ┌───┐
 │ 本体  │ 分岐 │   →      │ 本体  │+│ 分岐 │ をろう付け
 └───┴───┘          └───┘ └───┘
分岐部や段差部を別パーツとして切り出し、接続部をろう付け・溶接することで、鋳造の一体成形に近い機能を板材・丸棒の組み合わせで再現できます。
コツ
「鋳造でしか作れない形状か」を判断する前に、分割して板材加工+溶接で作れないかを検討すると、型費をかけずに試作できる場合があります。試作1〜数個の段階では、この進め方のほうが手戻りのコストも小さく済みます。
どちらを選ぶべきかの判断基準
数量がまとまっていて形状が非常に複雑、かつ導電率より機械的強度や形状優先であれば鋳造、それ以外(小〜中ロット・高い導電率が必須・短納期)は板材・丸棒加工が基本の選び方です。
鋳造が向くケース
- 数量がまとまっており型費を回収できる
- 一体成形でしか成立しない複雑な内部形状
- 導電率よりも形状・機械的特性を優先する用途
板材・丸棒加工が向くケース
- 試作・小ロット、または数量が読めない段階
- 断面積から許容電流を確実に見積もりたい
- 短納期での対応が必要
石垣商店の対応範囲
石垣商店ではロストワックス鋳造には対応しておらず、板材・丸棒からの切断・曲げ・穴あけ・めっき手配までの一貫加工を専門としています。
複雑形状のご相談でも、まずは加工技術のページでご紹介している工法の組み合わせで実現できないかを検討します。導電率を確実に確保したい用途や、試作・小ロットから進めたい場合は、ブスバーとはの基礎情報もあわせてご確認のうえ、形状図や手書きスケッチの段階でご相談いただくと検討がスムーズです。品質管理の考え方は品質管理のページにまとめています。
よくあるご質問
銅ブスバーをロストワックス鋳造で作ることはできますか
技術的には可能ですが、鋳巣や酸化物混入により導電率が下がりやすく、型費もかかるため、一般的な銅ブスバーの製造方法としては板材・丸棒からの切削・曲げ加工が主流です。石垣商店では鋳造には対応していません。
鋳造品と板材加工品では、どちらが導電率が高いですか
一般的には板材・丸棒などの展伸材のほうが結晶組織が緻密で導電率が安定します。鋳造品は鋳巣や結晶粒界の酸化銅(Cu₂O)の影響で、同じ材質表記でも導電率が下振れしやすい傾向があります。
複雑な形状のブスバーは鋳造でないと作れませんか
多くの場合、曲げ・打ち抜き・溶接・ろう付けの組み合わせで対応できます。分割して組立にすることで、型費をかけずに複雑形状へ近づけられるケースが多くあります。
小ロット・試作でも鋳造は選択肢になりますか
ロストワックス鋳造は型(ワックスパターン)の製作が必要なため、1〜数個の試作では割高になりやすいです。試作段階では板材・丸棒からの加工のほうがコスト・納期の両面で有利になることが多いです。
鋳造銅ブスバーの導電率を保証する規格はありますか
銅及び銅合金鋳物にはJIS H5120などの規格区分がありますが、これは鋳物としての成分・機械的性質を定めるものです。ブスバーとして使う場合の導電率は別途実測で確認する必要があります。