銅バーの超音波厚さ測定と減肉管理|点検周期・判定基準の考え方
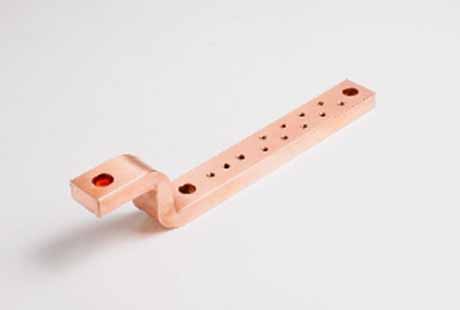
屋外・海岸沿い・薬品を扱う工場など腐食環境で長期間使われている銅バー(銅ブスバー/バスバー)は、表面から見ただけでは板厚がどれだけ薄くなっているか分かりません。超音波厚さ測定は、分解・切断せずに現状の板厚を数値で把握できる非破壊検査の手段です。この記事では、測定の原理とJIS規格、測定箇所の決め方、減肉の進み方をどう判定基準に落とし込むか、点検周期の目安までを整理します。
銅バー
超音波厚さ測定
減肉管理
非破壊検査
JIS Z2355
点検周期
この記事の内容
なぜ銅バーの板厚を超音波で測るのか
超音波厚さ測定は、銅バーを分解・切断せずに現状の板厚を数値で把握できる非破壊検査で、腐食や摩耗による減肉を定量的に追跡する目的で行う。
銅バーは導電性に優れる反面、設置環境によっては表面の酸化・腐食や、接続部での微摺動による摩耗が長期的に進みます。目視では「変色している」「表面が荒れている」程度しか分からず、実際に板厚がどれだけ薄くなっているかは分かりません。超音波厚さ測定は、探触子を当てた1点の厚さを非破壊で数値化できるため、初回の測定値を基準(ベースライン)にして、以降の点検で減肉の進み具合を追跡する運用に向いています。
前提:接合部の欠陥検出とは目的が違う
当サイトでは超音波を使った検査として、溶接部の内部欠陥を見る超音波探傷や、表面のきずを見る渦電流探傷も紹介しています。これらは「接合部・表面に欠陥があるか」を見るための検査です。これに対して超音波厚さ測定は、欠陥の有無ではなく「母材全体の板厚がどれだけ残っているか」を追跡する検査で、対象も接合部だけでなく銅バー本体の広い範囲になります。目的が違うため、点検計画でもこの2つは分けて考える必要があります。
測定が特に意味を持つのは、次のような条件が重なる銅バーです。屋外キュービクルや海岸に近い設備で塩害を受けやすい、化学工場や排煙系統の近くで腐食性ガスに晒される、可動部や振動源に近く接続部で微摺動が起きやすい、あるいは設置から10年以上が経過していて初回の板厚データが残っていない、といったケースです。こうした条件がない屋内の一般的な配電盤であれば、増し締め点検やサーモグラフィでの発熱確認が優先度の高い点検項目になり、超音波厚さ測定まで定期的に行う必要性は低くなります。
2026年時点の動向
受配電設備の更新サイクルが長期化する一方、変圧器など主要機器の納期逼迫により既設設備を延命運用する現場が増えています。延命期間が長くなるほど「いつ交換すべきか」を数値で判断する必要性が高まるため、非破壊検査による板厚管理への関心は2026年時点で相対的に高まっている分野です。
超音波厚さ測定の原理とJIS Z2355
超音波厚さ測定は、探触子から発した超音波パルスが反対面で反射して戻るまでの時間と、材質固有の音速から厚さを算出する方法で、JIS Z2355が測定方法を規定している。
超音波厚さ測定(超音波パルス反射法)は、探触子(トランスデューサー)から対象物に超音波パルスを送り、反対側の面で反射して戻ってくるまでの伝搬時間を計測し、材質ごとに決まっている音速を掛け合わせて厚さを算出する方法です。片面からのアクセスだけで測定できるため、配線や支持物があって反対側に手が届かない銅バーでも測定しやすいという利点があります。
注意:音速の設定を銅に合わせる
超音波の伝わる速さ(音速)は材質によって異なり、鋼とアルミニウム、銅ではそれぞれ値が違います。厚さ計に鋼用の音速設定が残ったまま銅バーを測定すると、実際とは異なる厚さが表示されてしまいます。測定前に、対象が銅(タフピッチ銅C1100・無酸素銅C1020など)であることを確認し、厚さ計の音速設定または材質選択を銅に合わせてから測定することが前提になります。
測定方法はJIS Z2355(非破壊試験-超音波厚さ測定)に規定があります。旧版のJIS Z2355:2005は超音波パルス反射法による厚さ測定方法を定め、2016年改正でJIS Z2355-1(測定方法)とJIS Z2355-2(厚さ計自体の性能測定方法・合格基準)の2部構成に再編されています。腐食などによる減肉が想定される箇所では、1回だけ測定して終える1回測定法ではなく、同じ箇所で測定方向や角度を変えて複数回測定し、最も薄い値を採用する2回測定法・多点測定法が推奨されます。局所的に薄くなっている箇所を1回の測定で見逃さないためです。
測定箇所・測定方法の決め方
測定箇所は腐食・摩耗が疑われる面を優先し、同じ箇所を毎回同条件で測れるよう印を付けて固定することが、経年変化を正しく追跡する鍵になる。
銅バー全体を隈なく測定することは現実的ではないため、測定箇所の選び方が点検の質を左右します。優先すべきは、接続部周辺(締結による応力や微摺動が集中しやすい)、支持物との接触面(擦れによる摩耗が起きやすい)、屋外側や結露しやすい面(腐食が進みやすい)、過去の点検で変色・荒れが確認された箇所、の4つです。
測定箇所を決める手順
- 図面・現地確認で、腐食・摩耗のリスクが高い面を洗い出す
- 各箇所に測定点番号を付け、油性マーカーなどで位置を記録・固定する
- 初回測定時に表面の酸化被膜・塗膜を軽く除去し、接触媒質(カプラント)を均一に塗布する
- 同じ測定点番号で、次回以降も同じ角度・同じ押し当て方で測定する
コツ:初回測定を新品に近い段階で行う
減肉の進み具合を正確に把握するには、「どこから減ったか」の基準値が必要です。設置直後や更新直後など、腐食がほぼ進んでいない段階で初回測定を行い、記録を残しておくと、以降の点検で減肉量を正しく算出できます。基準値が無いまま数年経ってから測定を始めると、現在の板厚と設計板厚(公称値)との差分しか分からず、「いつから」「どれくらいの速さで」減っているかが追跡できません。
表面にさびや塗膜、酸化皮膜が残っていると超音波が正しく伝わらず、実際より厚い値が出ることがあります。測定前にワイヤブラシなどで表面を軽く清掃し、探触子と測定面の間に空気層ができないよう接触媒質を適切な量塗布することが、安定した測定値を得るための基本です。
減肉をどう判定するか
銅バーの減肉には業界横断の数値基準が確立されているわけではなく、設計時の板厚に対してどれだけ余裕を見込んでいたかに照らして、個別に交換時期を判断する必要がある。
鋼構造物の点検分野では、腐食による板厚減少が健全部の計測板厚の一定割合(例として5%程度)を超えると構造上の問題ありと判定する考え方が、道路附属物などの点検マニュアルで使われています。ただしこれは鋼構造物を対象にした基準であり、銅バーにそのまま当てはめられる業界共通の数値基準として確立されているわけではありません。銅バーの場合、板厚が薄くなることは次の2つの意味を持ちます。
板厚減少が影響する2つの観点
- 通電性能:断面積が減ることで許容電流に対する余裕が小さくなる
- 機械的強度:短絡電流時の電磁力や自重・振動に対する強度の余裕が小さくなる
そのため判定の出発点は、設計段階でその銅バーの断面積をどれだけの余裕を持たせて決めていたかです。ブスバーとはどのような考え方で断面を決める部材かを踏まえたうえで、設計時の想定電流・想定短絡強度に対して現状の板厚でどこまで余裕が残っているかを計算し直し、その余裕が許容範囲を下回る前に交換するという考え方が基本になります。
注意:局所減肉は平均値では見えない
複数点を測定して平均すれば板厚が十分に見えても、特定の1点だけ局所的に薄くなっている場合、その箇所に電流が集中して発熱が進みやすくなります。判定は平均値ではなく、測定点の中での最小値を基準に行うことが重要です。
点検周期の目安と記録の残し方
点検周期は環境条件と減肉の進行速度に応じて個別に決め、測定値を点検ごとに記録して進行速度を把握することが、次回周期を見直す根拠になる。
点検周期について、銅バーの減肉を対象にした統一的な年数基準は確立されていません。目安としては、初回測定からおおむね1〜2年後に2回目を測定し、その間の減肉速度(年あたりの減少量)を算出します。進行が緩やかであれば周期を延ばし、進行が速い、あるいは局所的に大きく減っている箇所が見つかった場合は周期を短縮する、という運用で各現場に合った周期に調整していきます。
補足:記録の最小単位
測定点番号・測定日・測定値(mm)・使用した厚さ計の型式・音速設定・測定者の最低5項目は毎回記録しておくと、後から見返したときに測定条件の違いによる誤差か、実際の減肉かを区別しやすくなります。
点検周期を決める際の判断材料の目安
| 状況 | 周期の考え方 |
|---|---|
| 屋内・腐食要因が少ない一般的な盤内 | 他の点検(増し締め・サーモ)と同時でよく、単独の高頻度測定は不要なことが多い |
| 屋外・塩害/腐食性ガスの影響がある | 1〜2年ごとに測定し減肉速度を把握 |
| 局所的な減肉や進行の速さが確認された箇所 | 半年〜1年ごとに短縮して経過観察 |
| 設計上の余裕が小さい箇所(当初から板厚ぎりぎり) | 減肉が軽微でも交換前提で早めに計画 |
点検周期を決める際の判断材料の目安
屋内・腐食要因が少ない一般的な盤内
他の点検と同時でよい。単独の高頻度測定は不要なことが多い
屋外・塩害/腐食性ガスの影響がある
1〜2年ごとに測定し減肉速度を把握
局所的な減肉や進行の速さが確認された箇所
半年〜1年ごとに短縮して経過観察
設計上の余裕が小さい箇所
減肉が軽微でも交換前提で早めに計画
交換・手配の相談で伝えるべき情報
交換を検討する段階では、測定した板厚の推移と設置環境、既存図面の有無を揃えて相談すると、材質・板厚の選定や納期の見通しが立てやすくなる。
超音波厚さ測定の結果、交換が必要と判断した場合、新しい銅バーの加工技術による製作を検討することになります。このとき、測定した板厚推移のデータがあれば、単に同じ板厚で作り直すだけでなく、腐食環境に応じてめっきの追加や材質の見直しを合わせて相談できます。
交換・再製作の相談時に伝える情報
- 測定した板厚の推移(初回値・直近値・測定間隔)
- 設置環境(屋内外、腐食性ガスや塩害の有無、温度条件)
- 現行の図面、または現物の寸法・穴位置が分かる情報
- 局所減肉があった場合はその発生箇所と程度
図面が残っていない既設設備でも、現物を採寸・撮影すれば再製作の検討は可能です。品質管理の考え方と同じく、「測って判断し、記録を残す」運用を続けることが、交換時期の見誤りを防ぐ基本になります。
よくあるご質問
超音波厚さ測定と超音波探傷の違いは何ですか
超音波厚さ測定は母材全体の板厚を数値で把握し、腐食・摩耗による減肉を追跡するための検査です。超音波探傷は溶接部など接合部の内部に欠陥がないかを調べる検査で、目的も測定対象も異なります。どちらも超音波の反射を利用する点は共通していますが、使い分けが必要です。
銅バーの板厚測定に、鋼材用の超音波厚さ計をそのまま使えますか
厚さ計本体は共用できますが、測定前に音速の設定を銅に合わせる必要があります。音速は材質ごとに異なり、鋼用の設定のまま測定すると実際と異なる厚さが表示されるため、対象が銅であることを確認し、音速設定または材質選択を切り替えてから測定してください。
板厚がどれくらい減ったら交換すべきですか
銅バーの減肉について業界共通の数値基準は確立されていません。設計時にその銅バーへ見込んでいた電流・短絡強度の余裕に対して、現状の板厚でどこまで余裕が残っているかを計算し、余裕が許容範囲を下回る前に交換を計画するという考え方が基本です。局所的な減肉は平均値ではなく最小値を基準に判断します。
測定箇所や方法を変えても同じ精度で測れますか
測定点を固定せず毎回違う箇所・角度で測定すると、実際の減肉なのか測定条件の違いによる誤差なのか区別できなくなります。測定点に印を付けて同じ条件で測定を繰り返すこと、腐食が疑われる箇所では1回測定法ではなく複数回測定して最小値を採用することが、追跡の精度を上げるポイントです。
既に図面が無い古い銅バーでも板厚管理はできますか
図面が無くても、現物の採寸・撮影と超音波厚さ測定の記録を残すことから板厚管理を始められます。初回測定を基準値として、以降の点検で減肉速度を把握していく運用であれば、図面の有無にかかわらず対応可能です。交換を検討する段階になれば、現物の情報から再製作の相談もできます。