銅バーのL字・コの字(異形断面)加工|曲げと削り出しの使い分け
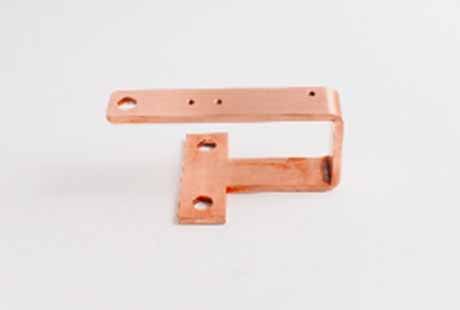
銅バー(銅ブスバー・バスバー)を盤内で取り回すとき、まっすぐな平角材だけでは端子位置や他部材を避けられないことがあります。そうした場面で使われるのがL字やコの字(U字)といった異形断面への加工です。作り方には大きく「曲げ加工」と「削り出し(フライス加工)」の2通りがあり、電流値・ロット数・納期によって向き不向きが分かれます。この記事では、それぞれの加工方法の特徴と、どちらを選ぶべきかの判断基準を整理します。
銅バー
L字加工
コの字加工
異形断面
曲げ加工
削り出し
ブスバー
この記事の内容
L字・コの字加工とは何か
L字・コの字加工とは、平角の銅バー(ブスバー/バスバー)を直角または凹形に成形し、端子位置の段差や部材の回避など、まっすぐな形状では収まらない配置に対応させる加工です。
前提
配電盤・分電盤・蓄電池ラックなどの盤内では、端子の高さが部材ごとに異なったり、他の導体・碍子と干渉したりすることが珍しくありません。平角材を単純に曲げてL字にする、あるいは2方向に曲げてコの字(U字)にすることで、こうした段差や回避をバー1本で吸収できます。中継端子やジャンパー線を増やさずに済むため、接続点が減り、接触抵抗の発生箇所も少なくできます。
【L字加工のイメージ】        【コの字(U字)加工のイメージ】

   ┌────┐                 ┌──┐      ┌──┐
   │          │                 │  │      │  │
   │          │                 │  └──────┘  │
   └──┐       │                 │   底面部分   │
      │       │                 └──┘      └──┘
      │       │
      └───────┘   端子B
   端子A
曲げ加工でL字・コの字を作る方法
曲げ加工は、ベンダー(プレスブレーキ)で平角材を直角または2回曲げにして成形する方法で、導電経路が連続しているため導電率の低下が少なく、小〜中ロットのコスト面でも有利です。
L字は1回の曲げ、コの字は2回の曲げ(両側を同じ方向に立ち上げる)で作ります。銅は展延性が高くアルミより曲げやすい材料ですが、板厚が増すほどスプリングバック(曲げ戻り)が大きくなるため、狙いの角度より数度多めに曲げて戻り量を見込む金型・工程設計が必要です。曲げ角度の精度は完成後にスコヤや角度ゲージで実測して確認します。
試作や小ロット・多品種の案件では、単発プレスで外形・穴を抜いたあとベンダーで曲げる工程が中心になります。これに対して同一形状を大量に繰り返す量産案件では、穴抜き・曲げ・切断をひと続きで行う自動成形機(サーボフォーミングマシンなど)を使うことで、1本あたりの加工時間を抑えられます。どちらの設備で対応するかはロット数次第で変わるため、発注段階で想定数量を伝えておくと見積りの精度が上がります。
前提
曲げと穴あけの順序も仕上がりに影響します。曲げ後に穴をあけると曲げ部の応力で位置がずれやすく、先に穴をあけてから曲げると、曲げ部に近い穴が変形する場合があります。端子穴の位置がL字・コの字の曲げ部に近い図面では、どちらの順序で加工するかを事前にすり合わせておくと手戻りを防げます。
注意
コの字のように底面の幅が狭く、立ち上がり部分が高い形状は「深曲げ」に分類され、通常のV曲げ用の型では金型と干渉して成形できません。底幅が狭いほど曲げ内側のR(曲げ半径)を小さくせざるを得ず、割れやひび、肉厚の減少が起きやすくなります。対応できる底幅・立ち上がり高さの範囲は使用する金型と板厚によって変わるため、コの字形状を検討する段階で寸法を伝えて個別に確認することをおすすめします。
コツ
コの字形状を曲げで作る場合、底面の幅を可能な範囲で広めに取ると、専用の深曲げ型を使わずに通常の曲げ工程で対応できることがあります。図面段階で「底幅は最小でもこの寸法までは広げられるか」を加工側に相談しておくと、金型コストや納期の見通しが立てやすくなります。
削り出し(フライス加工)で一体成形する方法
削り出し(フライス加工)は、厚みのあるブロック材をエンドミルで輪郭ごと切削してL字・コの字形状に仕上げる方法で、曲げでは対応できない大電流・大断面の一体形状に向きます。
大電流用途でブスバー断面を大きくする必要がある場合や、曲げでは成形が難しいほど板厚が厚い場合には、曲げずに母材のブロックからフライス加工で輪郭と段差を削り出す方法が使われます。曲げ工程を経ないため、曲げRの制約や深曲げの寸法限界を気にせず形状を設計できる一方、材料の歩留まりが曲げ加工より悪くなりやすく、加工時間も長くなるため、単価は曲げより高くなる傾向があります。
前提
削り出しは「曲げでは成形できない形状・板厚」を実現する方法であって、コストを抑える方法ではありません。小ロットで標準的な板厚のL字・コの字であれば、まず曲げ加工で対応できないかを検討するのが基本です。
曲げと削り出しの使い分け
ロットが小〜中規模で板厚が曲げ可能な範囲なら曲げ加工、大電流で断面が大きい・板厚が厚い・深曲げの寸法限界を超える場合は削り出しを検討するのが基本的な判断基準です。
曲げ加工と削り出しの比較
| 観点 | 曲げ加工 | 削り出し(フライス) |
|---|---|---|
| 向いているロット | 小〜中ロット | 単品〜小ロット |
| 向いている板厚・断面 | 標準的な板厚 | 厚板・大断面 |
| 導電経路の連続性 | 曲げ部も連続(低下少) | 一体のため連続 |
| 材料歩留まり | 比較的良い | 削り代が出るため劣る |
| 形状の自由度 | 曲げRの制約あり | 段差・複雑形状も可 |
| 単価傾向 | 比較的抑えやすい | 高くなりやすい |
曲げ加工と削り出しの比較
向いているロット
曲げ:小〜中ロット / 削り出し:単品〜小ロット
向いている板厚・断面
曲げ:標準的な板厚 / 削り出し:厚板・大断面
材料歩留まり
曲げ:比較的良い / 削り出し:削り代が出るため劣る
形状の自由度
曲げ:曲げRの制約あり / 削り出し:段差・複雑形状も可
単価傾向
曲げ:比較的抑えやすい / 削り出し:高くなりやすい
2026年時点の状況
蓄電池(BESS)やデータセンター向け電源設備の大電流化が進み、限られたスペースに大断面の銅バーを収める設計が増えています。その結果、まっすぐな平角材では端子位置が合わず、L字・コの字などの異形断面での相談が増える傾向にあります。断面が大きくなるほど曲げでは対応しきれない場合が出てくるため、設計の早い段階で曲げ・削り出しどちらで作るかを加工側と確認しておくと手戻りを防げます。
溶接・ボルト締結で組み合わせる方法
曲げでも削り出しでも成形しきれない大きな段差や分岐形状は、複数の平角材を溶接またはボルト締結で組み合わせて一体化する方法もあります。
組み合わせ加工のメリット
- 曲げ・削り出しでは作れない大きな段差や分岐形状に対応できる
- 一体の母材を使わないため材料の歩留まりを確保しやすい
組み合わせ加工のデメリット
- 接合部が増えるため、接触抵抗・発熱の管理点が増える
- 溶接の場合は入熱による導電率低下を考慮する必要がある
溶接・ボルト締結による組み合わせは、曲げ・削り出しの延長として「どうしても一体では作れない形状」の最終手段と考えるのが実務的です。接続部の設計については、内部リンクの加工技術のページでも加工方法ごとの考え方を紹介しています。
図面・発注前に確認すべき点
L字・コの字加工を依頼する際は、曲げ方向・底面の幅・立ち上がり高さ・板厚・必要電流を図面に明記すると、曲げと削り出しのどちらが適切かを加工側が判断しやすくなります。
発注前に伝えるとよい情報
- 形状(L字/コの字/その他)と各辺の寸法・曲げ方向
- コの字の場合は底面の幅と立ち上がり高さ
- 板厚・材質(C1100/C1020など)
- 流す電流値(断面積の必要条件を確認するため)
- ロット数・希望納期
ブスバー(バスバー)という呼び方そのものや、材質・導電率の基本についてはブスバーとはのページでも解説しています。初めて発注する場合は、形状だけでなく材質や電流条件も合わせて相談すると、曲げ・削り出し・組み合わせのどれが適しているかを一緒に検討しやすくなります。
加工後の検査で確認するポイント
L字・コの字加工では、角度・寸法の実測に加えて、曲げ部のひび割れの有無を目視や浸透探傷で確認することが品質確保の基本です。
検査で確認する項目の例
- 角度公差(スコヤ・角度ゲージによる実測)
- 底面の幅・立ち上がり高さなど主要寸法の実測
- 曲げ部外側のひび割れ・肉厚減少の目視確認
- めっきを行う場合はめっき前後での導通・外観確認
- 端子穴の位置ずれ(曲げ後に穴あけした場合は特に)
よくあるご質問
銅バーのL字・コの字加工とはどんな加工ですか?
平角の銅バー(ブスバー)を直角方向に曲げてL字にしたり、2方向に曲げて凹形のコの字(U字)にしたりする加工です。端子位置の段差や他部材との干渉を、バー1本の形状変更で吸収する目的で使われます。
曲げ加工で作れるコの字形状に限界はありますか?
はい。底面の幅が狭く立ち上がりが高い「深曲げ」形状は、通常のV曲げ用の型では成形できず、専用の型や別の工法が必要になります。対応できる範囲は板厚と使用する金型によって変わるため、具体的な寸法を伝えて個別に確認する必要があります。
削り出し(フライス加工)で作るメリットは何ですか?
曲げRや深曲げの寸法限界を気にせず形状を設計できる点です。大電流用途で断面を大きくする場合や、曲げでは成形できないほど板厚が厚い場合に向いています。一方で材料の歩留まりが悪くなりやすく、単価は曲げ加工より高くなる傾向があります。
曲げと削り出し、どちらがコストを抑えられますか?
小〜中ロットで標準的な板厚であれば、一般的に曲げ加工の方がコストを抑えやすい傾向にあります。削り出しは「曲げでは作れない形状・板厚」を実現するための方法であり、コスト優先での選択肢ではありません。
L字・コの字加工を依頼するときに必要な情報は何ですか?
形状(L字/コの字)と各辺の寸法、コの字の場合は底面の幅と立ち上がり高さ、板厚・材質、流す電流値、ロット数と希望納期です。これらを図面または仕様として伝えると、曲げ・削り出し・組み合わせのどの方法が適するか判断しやすくなります。