銅の焼鈍(焼きなまし)とは|硬さ・導電率の変化と曲げ加工での注意点
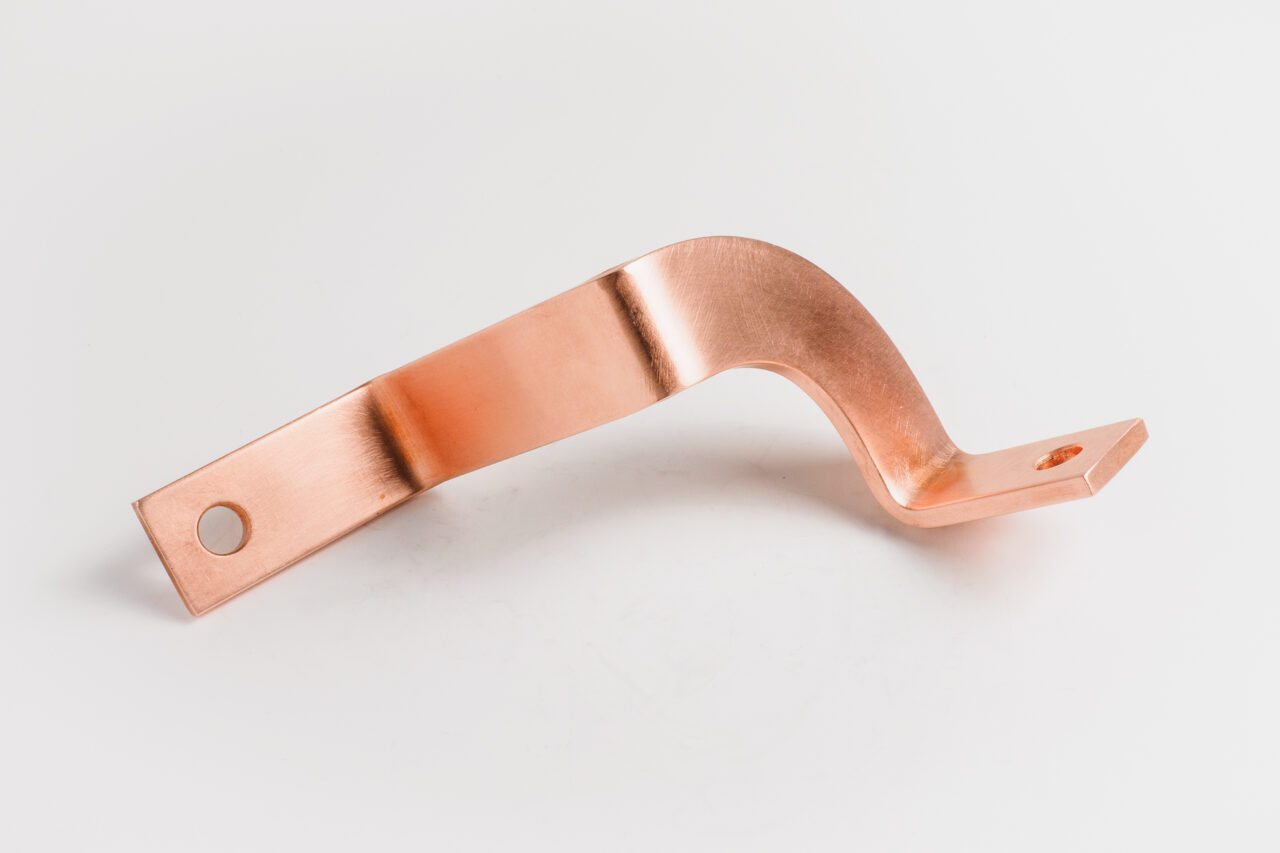
銅ブスバー(バスバー)は曲げ・打ち抜きなどの冷間加工を受けると、内部の結晶が乱れて硬くなり、同時に伸びが落ちます。これが「加工硬化」です。焼鈍(焼きなまし)は、この硬くなった銅に熱を加えて結晶を組み直し、やわらかさと伸びを取り戻す処理です。ただし銅は鉄鋼と違って、一度焼鈍で軟化させると元の硬さには戻せません。この記事では、焼鈍によって硬さ・導電率・寸法がどう変わるか、そして硬い材料を曲げる前に部分的に焼鈍することの是非を整理します。
銅ブスバー
焼鈍
焼きなまし
導電率
加工硬化
質別
曲げ加工
この記事の内容
焼鈍とは何か、なぜ硬くなった銅に必要なのか
焼鈍とは、冷間加工で硬くなった銅を加熱し、結晶を組み直して軟らかさと伸びを回復させる熱処理です。
銅は圧延や曲げなどの冷間加工を受けると、内部の結晶(結晶粒)が変形して絡み合い、強度と硬さが上がる代わりに伸びが落ちます。これを加工硬化と呼びます。銅ブスバーの曲げ加工で割れやすくなるのは、多くの場合この加工硬化が進みすぎた状態で、さらに曲げようとするために起きます。
焼鈍は、この状態の銅を一定温度まで加熱し、乱れた結晶を新しい結晶に組み直す(再結晶させる)ことで、硬さを下げて伸びを回復させる処理です。切断後の再曲げや、硬質材を納入後に現場で追加曲げしたい場合など、「硬くなりすぎて思うように曲げられない」状況を解消する手段として使われます。
前提
この記事は焼鈍という熱処理の原理と、曲げ加工への影響を解説するものです。当社では焼鈍設備による熱処理加工そのものは行っておらず、曲げ・穴あけ・めっき手配などの一貫加工が対応範囲です。熱処理が必要な場合は、材料メーカーや外部の熱処理専門会社との分業を前提にご相談ください。
加工硬化は曲げだけでなく、打ち抜き・冷間圧延・コイルから伸ばす際の矯正など、銅ブスバーの製造工程のさまざまな場面で起こります。1回の曲げでも、曲げ半径が板厚に対して小さいほど、曲げの外側・内側の結晶が大きく変形するため、硬化の度合いが大きくなります。複数回曲げる・曲げ直す工程がある場合は、1回ごとに硬化が積み重なっていく点も押さえておく必要があります。
焼鈍で硬さ・導電率・伸びはどう変わるか
焼鈍が進むと硬さと引張強さは下がり、伸びと導電率は上がる方向に変化します。
再結晶が進むにつれて、引張強さと硬さは次第に低下し、伸び(破断するまでの変形量)は増大します。加工硬化で硬く・脆くなっていた銅が、焼鈍によって軟らかく・粘り強い状態に戻るイメージです。
導電率についても、焼鈍処理によって曲げ性・成形性に加えて導電性が向上する方向に働きます。これは、加工硬化で乱れた結晶格子が電子の移動を妨げていたものが、再結晶によって整うためです。ただし導電率への影響度は加工硬化の程度や材質によって差があるため、「必ず何%上がる」という一律の数値では語れません。設計上重要な許容電流や断面積の計算では、カタログ値や実測値を確認して使うことが前提になります。
加工硬化が進んだ銅が焼鈍でどう変化するか(模式的なイメージ)
※ 上記は焼鈍前後の変化の方向性を示す模式図であり、特定材料の実測データではありません。実際の数値は材質・加工履歴・焼鈍条件によって変わるため、設計には材料証明や実測値を用いてください。
注意
銅は一度でも焼鈍を行って軟化させると、冷間加工をやり直さない限り元の硬さには戻りません。鉄鋼の焼入れ・焼戻しのように熱処理で硬さを上げ下げできる材料ではないため、「とりあえず焼鈍しておけば後で調整できる」という考え方は通用しません。
焼鈍温度と質別(O材・1/2H・H材)の関係
銅の再結晶温度は約150℃台と低く、工業的な焼鈍は300~500℃前後で行われ、到達温度によって質別(軟化の度合い)が変わります。
純銅の再結晶温度は150℃台と金属の中でも低く、理論上は比較的低い温度から軟化が始まります。実際の工業的な焼鈍では、加工ひずみの回復だけを狙う低温焼鈍で200~300℃程度、完全な再結晶による軟化を狙う場合は400~500℃程度が目安とされています。到達温度・保持時間・材料の初期硬さによって、最終的にどこまで軟らかくなるかが決まります。
JISの質別記号では、Hは硬質(Hard)、Oは焼鈍(Annealed・軟質)を表し、Oが最も軟らかい状態です。1/2H(ハーフハード)は強度と若干の伸びを両立しますが、曲げに対する余裕は小さく、折り曲げを伴う部材には伸びの大きいO材や1/4H材が選ばれる傾向があります。どの質別を選ぶかは、母線を固定して使うか曲げ加工するかという使い方次第であり、「焼鈍材でなければ曲げられない」というわけではなく、曲げR・板厚・質別の組み合わせで判断します。
質別記号と焼鈍の関係(目安)
| 質別記号 | 状態 | 相対的な硬さ | 曲げ加工との相性 |
|---|---|---|---|
| O | 焼鈍(完全軟質) | 最も低い | 良好 |
| 1/4H | 軽加工硬化 | やや低い | 良好 |
| 1/2H | 中間硬さ | 中程度 | 要検討 |
| H | 硬質 | 高い | 不向き(割れやすい) |
質別記号と焼鈍の関係(目安)
O(焼鈍・完全軟質)
硬さ:最も低い / 曲げ加工:良好
1/4H(軽加工硬化)
硬さ:やや低い / 曲げ加工:良好
1/2H(中間硬さ)
硬さ:中程度 / 曲げ加工:要検討
H(硬質)
硬さ:高い / 曲げ加工:不向き(割れやすい)
質別の基本的な使い分けは 銅ブスバーのメリット でも触れている導電率・加工性の特徴と合わせて検討すると判断しやすくなります。
硬い材料を部分的に焼鈍して曲げることの是非
曲げ部だけを局所的に加熱して軟化させる方法は原理的には成立しますが、温度管理が難しく、品質のばらつきが出やすいため慎重な検討が必要です。
硬質材(H材・1/2H材)をどうしても曲げたい場合、曲げ部分だけをバーナーやヒーターで局所的に加熱し、その部分だけ軟化させてから曲げる、という考え方があります。銅は再結晶温度が低いため、理屈のうえでは短時間の加熱でも軟化が進みます。
ただし、この方法には次のような難しさがあります。
部分的な加熱軟化で注意すべき点
- 加熱範囲と温度の管理が難しく、軟化の度合いにばらつきが出やすい
- 過熱すると酸化・変色が進み、めっき前処理で問題になることがある
- 軟化した範囲と硬いままの範囲の境目に応力が集中し、別の場所で割れるおそれがある
- 一度軟化させた部分は元の硬さに戻せないため、やり直しがきかない
- 熱処理設備・温度管理のノウハウが必要で、設備を持たない加工現場での再現性は低い
設計段階で曲げ加工が分かっている場合は、無理に硬質材を焼鈍して曲げるのではなく、最初から曲げに適した質別(O材・1/4H材など)を選んで図面に指示するほうが、品質も納期も安定します。焼鈍はあくまで「硬くなりすぎたものをやむを得ず軟化させる」ための手段であり、曲げ加工の標準的な解決策として位置づけるものではありません。
コツ
曲げ加工がある部材は、発注時点で用途(固定母線か曲げ部材か)を伝え、質別の指定を加工会社と相談すると、後工程での焼鈍や割れのやり直しを避けやすくなります。
焼鈍のタイミングは曲げの前か後か
曲げに適した質別の材料を最初から選べば焼鈍は不要になるため、発注段階での質別選定が最も確実な対策です。
焼鈍を「曲げる前に行うか、曲げた後に行うか」という質問をいただくことがありますが、実務上は次のように整理できます。
曲げ前に焼鈍するケース
- 硬質材しか手元になく、曲げに耐えられないと判断した場合の救済策
- 焼鈍後に改めて寸法・平面度を確認してから曲げ工程に回す
- 設備・温度管理のノウハウが必要で、社内で完結できない場合は外部委託になる
曲げ後に焼鈍するケース
- 複雑な曲げで加工硬化が進み、割れの危険域に近づいた場合の応力緩和
- 反りを抑えたい場合に、曲げ後の残留応力を狙って緩和する
- 焼鈍で質別が変わるため、曲げ後の強度を再確認する必要がある
どちらのケースも、焼鈍はあくまで例外的な対応です。発注の時点で「固定母線として使うのか」「曲げ加工があるのか」を伝え、曲げがあるなら最初から曲げに適した質別(O材・1/4H材など)を選んでおけば、焼鈍そのものが不要になります。見積もり・図面のやり取りの段階でこの情報を共有することが、最も確実でコストもかからない対策です。発注時に伝えるべき情報は 加工技術 のページも参考にしてください。
焼鈍で変わる寸法・反りと図面指示での注意点
焼鈍は内部の残留応力を減らすため反りの抑制に有効ですが、質別が変わることで強度・硬さの前提が崩れる点を図面上で共有しておく必要があります。
曲げ・打ち抜きなどの加工で生じた残留応力は、放置すると時間の経過とともに反りや曲がりとなって現れることがあります。焼鈍で加熱すると、この残留応力そのものが緩和されるため、反りの再発を根本的に抑えやすくなります。
一方で、焼鈍によって質別が変わってしまう(たとえば1/2H材が軟らかくなる)ことは、強度計算や支持間隔の前提を崩すおそれがあります。図面や仕様書に質別(O・1/4H・1/2H・Hなど)を明記し、加工の最終段階でどの質別になっているかを発注者・加工会社の双方で確認しておくことが、トラブルを避けるうえで重要です。「硬さの指定なし」のまま発注すると、工程のどこかで熱が加わった際に質別が変わっても気づきにくくなります。
最新の状況(2026年10月時点)
2026年10月時点で国内の銅建値は1トン237万円前後と記録的な高値圏が続いています。材料単価が上がるほど、焼鈍のやり直しや割れによる材料ロスのコストインパクトは大きくなるため、「曲げてから硬くて割れた場合に焼鈍で救済する」のではなく、発注段階で曲げに適した質別を選んでおく設計のほうが、歩留まりの面でも重要性が増しています。
よくあるご質問
銅ブスバーを焼鈍すると導電率は必ず上がりますか?
焼鈍は再結晶によって結晶格子の乱れを整えるため、導電性が向上する方向に働きます。ただし上昇幅は加工硬化の度合いや材質によって異なり、一律の数値で保証できるものではないため、設計に使う数値は実測値やメーカーの公表値で確認してください。
一度焼鈍して軟らかくなった銅は、もとの硬さに戻せますか?
戻せません。銅は鉄鋼のように熱処理で硬さを上げ下げできる材料ではなく、焼鈍で軟化させた後に硬さを上げるには、圧延や曲げなどの冷間加工を改めて加える必要があります。
硬質材(H材)を曲げたい場合、焼鈍すれば必ず曲げられますか?
理屈のうえでは軟化すれば曲げやすくなりますが、部分的な加熱は温度管理が難しく、軟化の境目に応力が集中して別の場所で割れるおそれがあります。曲げ加工が分かっている場合は、最初から曲げに適した質別を選ぶほうが安定します。
焼鈍すると寸法は変わりますか?
焼鈍そのもので大きく寸法が変わるわけではありませんが、残留応力が緩和されることで、加工後に出ていた反りや曲がりが落ち着く効果があります。一方で質別が変わるため、強度計算の前提を見直す必要があります。
銅の焼鈍は何度くらいで行われますか?
純銅の再結晶温度自体は150℃台と低いですが、工業的な焼鈍では加工ひずみの回復だけを狙う場合で200~300℃程度、完全な軟化を狙う場合で400~500℃程度が目安とされています。到達温度と保持時間によって軟化の度合いが変わります。