ガラス溶解炉の電極ブースティングと銅ブスバー(母線)設計の要点
ガラス溶解炉の電極ブースティング(電極加熱)は、ガラス融液に電極を差し込んで直接通電し、ガス燃焼を補う形で加熱する方式です。電極には数百A〜数千Aオーダーの電流が流れるため、電極と電源を結ぶ母線(ブスバー・バスバー)には大電流対応と、炉周辺の高温環境に耐える冷却構造の両方が求められます。この記事では、電極加熱用母線の設計条件を、同じ大電流直流母線でも性質の異なる電解設備向け母線と対比しながら整理します。
ガラス溶解炉
電極ブースティング
大電流母線
水冷銅導体
銅ブスバー
電極ホルダー
この記事の内容
ガラス溶解炉の電極ブースティングとは何か
電極ブースティングとは、ガラス融液そのものに電極で通電し、ジュール熱で直接加熱する方式です。ガス燃焼炉の溶解能力を底上げする補助加熱として使われるのが一般的です。
日本電気硝子が2025年12月からマレーシアの拠点で世界初の「全電気溶融炉」による量産を開始するなど、2026年現在はガス燃焼炉から電気溶融へ比重を移す動きが進んでいます。全電気化すればCO2排出量を最大90%程度削減できるとされ、既存炉でも電気ブースティングの併用比率を高める形で、溶解エネルギーに占める電気比率を4割前後まで引き上げている例が報告されています。段階的に電気の比率を上げていく設備が増えているため、電極・母線側の大電流対応と冷却設計は今後も要求が強まる方向にあります。
2026年時点の動向
脱炭素の流れで、ガス燃焼炉に電極を追加して電気ブースティングを併用する改修と、新設時から全電気溶融を前提にする計画の両方が進んでいます。いずれも電極本数・電流容量が増える方向のため、母線・ホルダー周りは余裕を持った更新計画が必要です。
給電条件(電圧・周波数)が母線設計に与える影響
電極加熱の給電は商用周波数(50/60Hz)だけでなく、電極の侵食を抑える目的で200Hz〜2000Hz程度の高めの周波数が使われることがあります。周波数が上がるほど、母線側は表皮効果・近接効果の影響を受けやすくなります。
複数対の電極を使う炉では、電極対ごとに印加電圧の周波数・位相を揃え、隣り合う電極への通電を合わせることでガラス全体を均一に加熱する制御が行われます。電極数が増えるほど、各電極への給電ルートを均等な長さ・形状に揃えて電流分担のばらつきを抑える配慮も必要になります。母線設計の立場からは、次の2点を押さえておく必要があります。
商用周波数(50/60Hz)中心の場合
- 既存の大電流母線設計の考え方がそのまま使える場面が多い
- 表皮効果の影響は比較的小さい
高めの周波数を使う場合
- 表皮効果により導体表層に電流が集中しやすい
- 薄板の積層・分割形状が有利になりやすい
注意
使用周波数は炉メーカー・設備ごとに異なります。母線の板厚・形状を決める前に、実際の給電周波数と相電流波形を設備図面・仕様書で確認してください。「ガラス炉だから一律にこの形状」と決め打ちしないことが重要です。
母線が水冷式の銅導体になる理由
電極まわりは炉本体からの輻射熱で高温になるため、電極ホルダーから母線にかけて水冷構造を組み込むのが一般的です。銅は導電率・熱伝導率の両方が高く、電流による発熱と周囲からの入熱を同時に逃がしやすい材料です。
電極ホルダーには内部に冷却水路を持つクロム銅(CrCu)などが使われる例があり、ホルダーに接続する母線側も、通常の盤内ブスバーより発熱・入熱の条件が厳しくなります。銅ブスバー(バスバー)の断面設計では、通常の許容電流の考え方に加えて、炉からの輻射熱を外部入力として見込む点が電極加熱用途の特徴です。一般的な盤内母線の許容電流表は、周囲温度40℃前後の屋内設置を前提にしていることが多く、炉近傍のように周囲温度がそれより大きく上がる環境では、そのまま数値を流用せず、断面を余裕のある形状に見直すか、水冷区間を延ばすかの判断が必要になります。
前提
水冷が必要になるのは電極・ホルダー周辺が中心で、電源側までの母線すべてを水冷にするとは限りません。炉から離れた区間は空冷の平角銅ブスバーで構成し、炉近傍だけ水冷構造にする設計も実際に採用されています。
電源(整流器/変圧器)
   │ 平角銅ブスバー(空冷)
   ▼
フレキシブル接続部 ─ 熱膨張・振動を吸収
   │
   ▼
水冷電極ホルダー ── 電極棒(炉内へ)
電解設備向け直流母線との違い
電極ブースティングの母線は交流・高めの周波数が使われることがある一方、電解めっきや水電解の母線は直流かつ大電流が主で、設計上の着眼点が異なります。同じ「炉・槽まわりの大電流母線」でも、電流の種類が違えば対策が変わります。
用途別の母線設計条件の違い(概要)
| 用途 | 電流の種類 | 主な注意点 |
|---|---|---|
| ガラス溶解炉の電極加熱 | 交流(商用〜高め) | 表皮効果・輻射熱・電極摩耗 |
| 電解めっき・水電解設備 | 直流 | 電食対策・極性管理・リップル電流 |
| 蓄電池・EV向け大電流部 | 直流 | 温度上昇・振動・小型化 |
用途別の母線設計条件の違い(概要)
ガラス溶解炉の電極加熱 / 交流(商用〜高め)
表皮効果・輻射熱・電極摩耗
電解めっき・水電解設備 / 直流
電食対策・極性管理・リップル電流
蓄電池・EV向け大電流部 / 直流
温度上昇・振動・小型化
直流母線では電位差腐食(電食)や極性による発熱の偏りが論点になりますが、交流の電極加熱では表皮効果や、複数電極間での電流分担・位相合わせが論点になります。同じ「大電流母線」という括りで仕様を使い回すと、どちらかの対策が抜け落ちる恐れがあります。発注側としては、既存の電解設備向け母線の仕様書をそのまま電極加熱設備に転用せず、電流の種類(交流か直流か)と周波数条件から設計をやり直す前提で相談することをおすすめします。
電極摩耗を見込んだ接続部の設計
電極は通電と高温ガラスへの接触で徐々に消耗・後退するため、電極位置の調整や電極の送り込みに対応できる、可とう性のある接続部を母線側に組み込む必要があります。
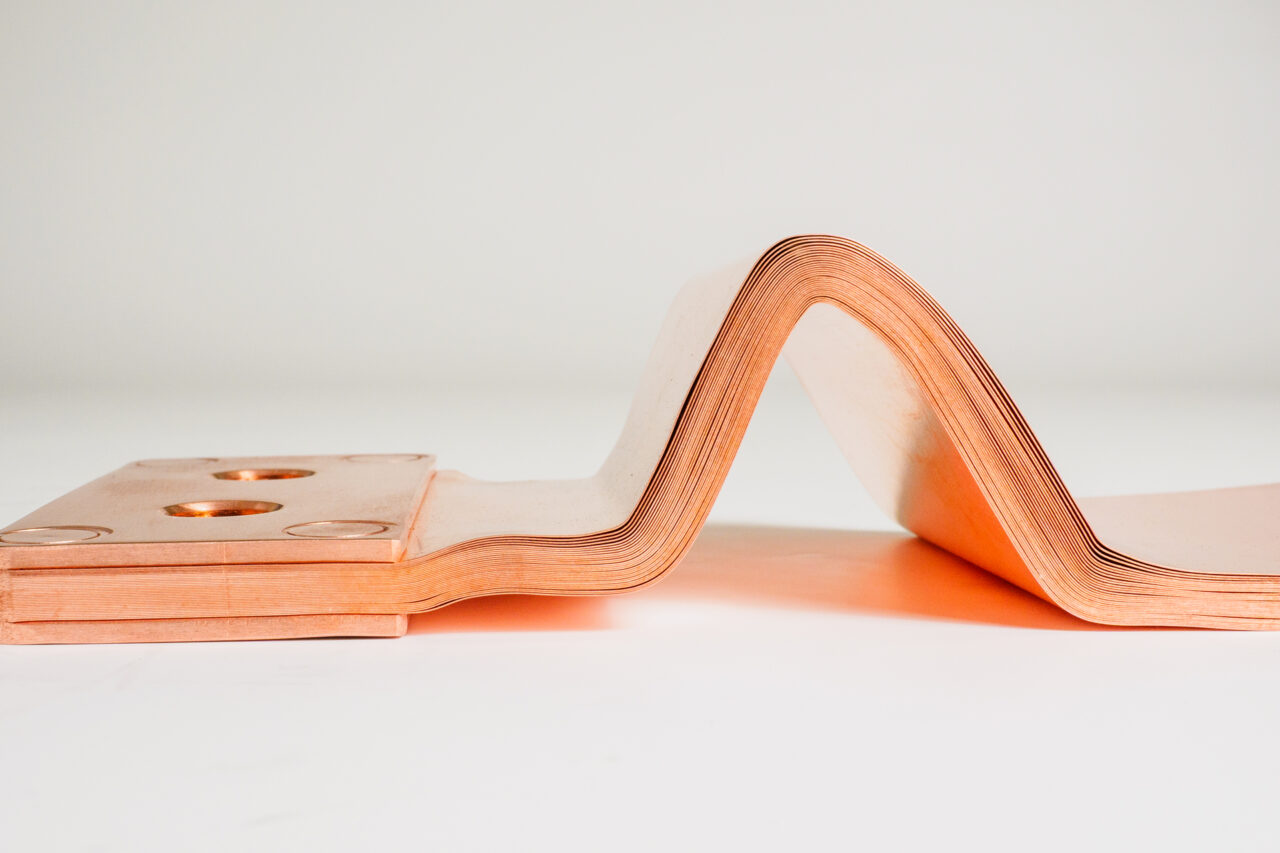
電極ホルダーと主母線の間を剛体の平角ブスバーだけで直結すると、電極送り機構の動きや熱膨張を吸収できません。可とうブスバー(フレキシブルブスバー)や編組導体を中間に挟み、電極側の微小な位置変化を逃がす構成が一般的です。接続面は締結トルクの管理と合わせて、接触抵抗を抑える表面処理も重要になります。
コツ
電極ホルダー直近の接続部は点検・交換の頻度が高い箇所です。ボルト本数・締結トルク・増し締め周期をあらかじめ取扱説明書や保守計画に明記しておくと、電極交換のたびに母線側まで傷めるトラブルを防ぎやすくなります。可とうブスバーの編組部分は、炉の稼働年数が長くなるほど素線の断線が進むため、定期点検の項目に加えておくと安心です。
母線に使う銅材料の選び方(タフピッチ銅と無酸素銅)
電極加熱用の母線には、一般的にはタフピッチ銅(C1100)で十分なケースが多い一方、水冷ジャケットのろう付け・溶接を伴う部位では無酸素銅(C1020)が選ばれることがあります。これは水素脆化を避けるためです。
タフピッチ銅(C1100)は導電率が高く加工性・コストバランスに優れるため、平角ブスバーや一般的な接続部には広く使われています。一方、水冷電極ホルダーのように銅同士を水密にろう付け・溶接する箇所では、還元性雰囲気や水素を含むガスにさらされると、タフピッチ銅に含まれる微量の酸化銅が水素と反応してひび割れを生じる「水素脆化」が起きる場合があります。無酸素銅(C1020)はこの酸化銅をほとんど含まないため、ろう付け・溶接を伴う水冷構造の信頼性を優先したい箇所で選定されることがあります。
注意
水素脆化は「どの炉でも必ず起きる」ものではなく、ろう付け・溶接の雰囲気や工程に左右されます。既存設備の母線を同材質でそのまま踏襲するのではなく、水冷構造の接合方法まで確認したうえで材質を決めることをおすすめします。
発注前に整理したい確認項目
電極加熱用の母線を発注する際は、電流・周波数の条件に加えて、水冷構造の要否と電極摩耗への追従方法をセットで伝えることが手戻りを減らすポイントです。
相談・見積り前に整理しておきたい項目
- 電極1本あたり・系統全体の電流値と、使用周波数(商用か高めか)
- 電極ホルダー周辺を水冷にするか、どこまでの区間を水冷にするか
- 電極の送り込み量・調整幅と、それに追従させる可とう接続部の必要性
- 炉からの輻射熱・周囲温度の目安(母線の許容電流を決める前提条件になる)
- 設置スペースと、既存の電源(整流器・変圧器)側の端子位置
これらは加工技術のページで紹介している曲げ・穴あけ・表面処理の対応範囲とも関わります。接続部の接触信頼性を高めたい場合は銅ブスバーへのめっきで、錫・銀などのめっき選定の考え方も確認しておくと、見積り依頼時の指示がまとまりやすくなります。水冷構造を含む特殊形状の品質管理体制については品質管理のページで紹介しています。図面がまだ無い段階でも、電流値・周波数・水冷の要否・電極の送り量といった条件さえ整理できていれば、形状の相談から始めることができます。
給電周波数帯の目安(電極加熱 vs 商用設備)
数値は電極の侵食抑制を目的に高め設定とする場合の目安帯であり、すべての炉が高周波で運転されるわけではありません。実際の値は設備ごとの仕様確認が必須です。
よくあるご質問
ガラス溶解炉の電極ブースティングとは何ですか?
ガラス融液に電極を差し込んで直接通電し、ジュール熱で加熱する方式です。ガス燃焼炉を補助する形で使われることが多く、近年は脱炭素の流れで電気の比率を高める改修や、全電気溶融炉への移行も進んでいます。
電極への給電は交流・直流どちらですか?
一般的には交流が使われ、電極の侵食を抑える目的で商用周波数より高め(目安として200Hz〜2000Hz未満の範囲)に設定される炉もあります。設備ごとに条件が異なるため、個別の仕様確認が必要です。
電極加熱用の母線はなぜ水冷式が多いのですか?
電極・ホルダー周辺は炉本体からの輻射熱で高温になり、通電による自己発熱と合わさるためです。銅は導電率・熱伝導率がともに高く、発熱と入熱の両方を逃がしやすいことから、水冷構造と組み合わせて使われます。
電解めっきや水電解設備向けの直流母線と設計は同じですか?
同じ大電流母線でも電流の種類が異なるため、着眼点は変わります。電極加熱(交流)では表皮効果や電極間の位相合わせが論点になり、電解設備(直流)では電食対策や極性による発熱の偏りが論点になります。
電極の摩耗は母線の設計にどう影響しますか?
電極は通電と高温接触で徐々に消耗・後退し、送り込み調整が行われます。この動きを吸収できるよう、電極ホルダーと主母線の間に可とうブスバーや編組導体などの可とう性のある接続部を設けるのが一般的です。