渦電流式導電率計で銅ブスバーの導電率(%IACS)を測る方法
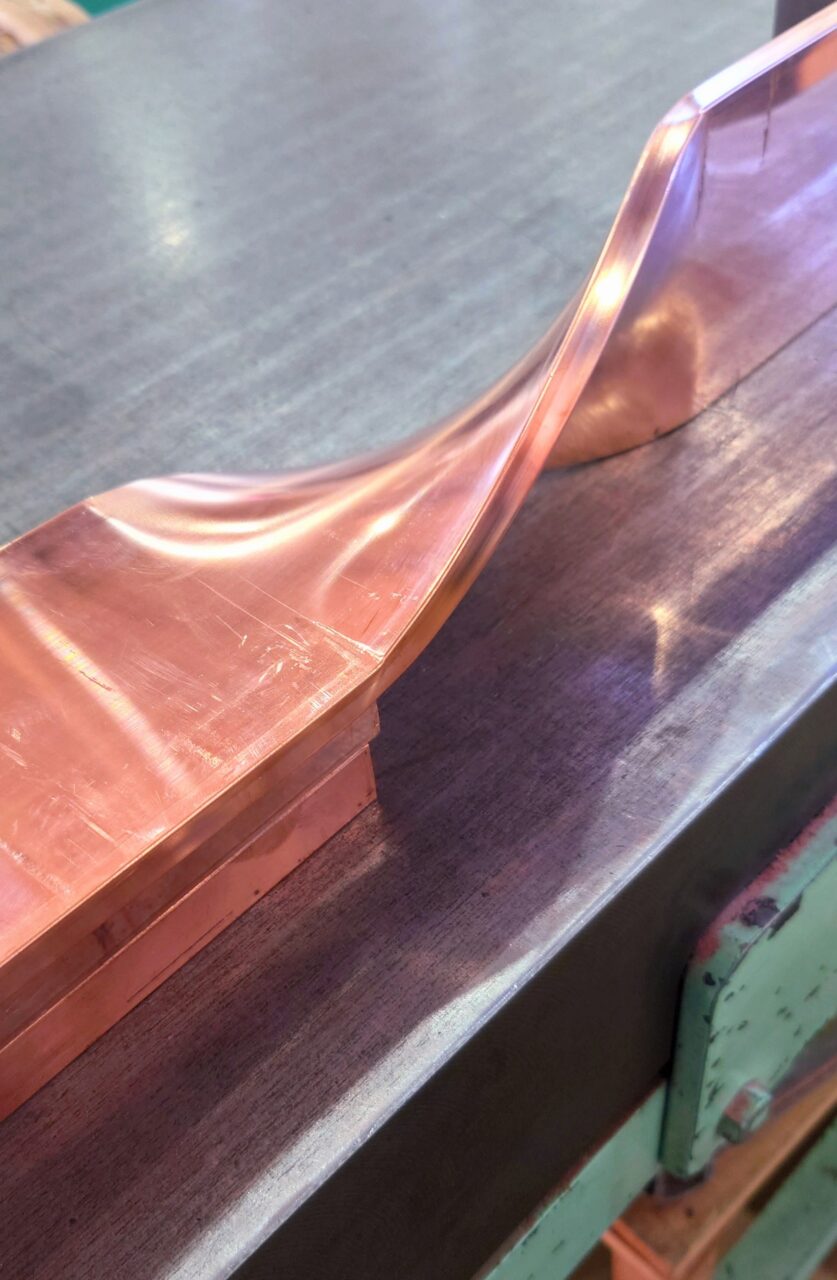
銅ブスバーの導電率を現物で確かめたいとき、工場や検査現場でよく使われるのが渦電流式導電率計です。非破壊・非接触で短時間に%IACS値を読み取れますが、板厚・温度・めっきの有無によって数値がぶれやすい測定でもあります。この記事では、渦電流式導電率計の原理と正しい測定手順、ミルシートの値と現物測定値がずれる理由を整理します。
銅ブスバー
導電率計
渦電流式
%IACS
ミルシート
品質管理
この記事の内容
渦電流式導電率計とは
渦電流式導電率計とは、プローブのコイルに高周波電流を流して磁束を発生させ、測定物表面に生じる渦電流の変化量から導電率(%IACS)を読み取る非破壊測定器です。プローブを材料表面に当てるだけで、切断や研磨をせずに数秒で値が得られます。
プローブ内のコイルが作る磁束が銅の表面に渦電流を誘起すると、その渦電流がコイル側の回路に電力損失として跳ね返ります。この損失量と材料の抵抗率は反比例の関係にあるため、あらかじめ既知の標準片で作成した校正カーブに照らして%IACSへ換算する仕組みです。
前提
渦電流は表面近くに集中して流れる性質(表皮効果)があるため、渦電流式導電率計が実際に見ているのは材料のごく表層です。板厚全体を平均した値ではない点を踏まえて結果を読む必要があります。
渦電流式導電率計は、表面の渦電流損失から%IACSを非破壊で読み取る測定器である。
渦電流式(現場・可搬型)
- 非破壊・非接触で数秒で測定できる
- 製品をそのまま、切断せずに検査できる
- 表面近くの値のため、内部まで平均した値ではない
体積抵抗率測定(据置・精密)
- 試験片を切り出して電流・電圧を直接測る方式
- 材料全体(断面)の抵抗率を反映した値が得られる
- 試験片の加工・治具が必要で、現場では使いにくい
%IACSという単位の意味
%IACSとは、1913年の万国電気会議で定められた国際標準軟銅(International Annealed Copper Standard)の導電率を100%とし、測定対象の導電率をその百分率で表した単位です。基準となる焼鈍軟銅の導電率はおよそ5.8×10⁷S/mで、これを100%IACSとして他の材料・質別の導電率を相対的に表します。
銅ブスバーで使われるタフピッチ銅(C1100)・無酸素銅(C1020)はいずれも、この基準に対しておおむね100%前後の高い導電率を持つ材料です。JIS規格上は銘柄ごとに明確な下限%IACS値が一律で定められているわけではなく、実務では各工場の検査基準やミルシートの実測値と照合して合否判断を行うのが一般的です。
%IACSは、国際標準軟銅の導電率を100%とした相対値である。
測定の基本手順
渦電流式導電率計での測定手順
- 測定前に既知の%IACS標準片でゼロ点・校正点を合わせる
- 測定面の油分・酸化膜・バリを除去し、平滑な面を確保する
- プローブを測定面に対して垂直かつ密着させて当てる
- 端部・穴・エッジから十分離れた位置で複数点測定する
- 測定値を記録し、室温(または25℃換算値)を併記する
- 異常値が出た場合は標準片で再校正し、再測定する
測定前の校正と測定面の前処理を省くと、数値の信頼性が大きく落ちる。
板厚・エッジ効果で起きる誤差
渦電流式導電率計は、材料の厚みがプローブの浸透深さに対して十分でないと、実際より低い%IACS値を示すことがあります。渦電流は表面から奥に向かって弱まりながら広がるため、測定物が薄いと渦電流が裏面で反射・干渉し、校正カーブどおりの値にならないためです。薄板や小物のブスバーを測定するときは、取扱説明書に記載された測定可能な最小板厚を確認してから使う必要があります。
注意
端部・穴の縁・角からプローブが近すぎると、磁束の広がりが乱れて数値が不安定になります(エッジ効果)。プローブ径の数倍以上は端部から離し、できるだけ平らで広い面で測定してください。
 プローブ中心からの距離が近いと乱れる例

  端部 |←近すぎ→| プローブ          |←十分な距離→| プローブ
       [ NG 範囲 ]  ○                              ○
板厚不足とエッジ効果は、渦電流式導電率計で最も起きやすい誤差要因である。
温度補正を省くとどうなるか
銅の電気抵抗は温度が上がるとほぼ比例して増え、常温付近での温度係数はおよそ0.0039/℃、つまり1℃上がるごとに抵抗がおよそ0.4%ずつ増加します。導電率はその逆数に相当するため、測定時の室温が基準温度からずれていると、校正通りの値でも見かけ上の%IACSがずれて出ます。
多くの渦電流式導電率計は25℃換算で表示するための温度補償機能を備えていますが、これはセンサーが測った温度をもとに演算で補正しているにすぎません。センサー自体の温度誤差が蓄積すると、補正後の値にもそのまま誤差が乗ります。
前提
夏場の屋外や、加工直後で材料自体の温度が高い状態での測定は、室温と材料温度の両方がずれている可能性があります。測定前に材料を室温になじませてから測るほうが安定します。
温度補正機能があっても、測定時の温度差をなくす運用の方が確実である。
めっき材を測るときの注意
渦電流式導電率計は表面近くの渦電流を読む測定器のため、錫・ニッケル・銀などのめっきが施された銅ブスバーを測ると、母材だけでなくめっき層の導電率も含んだ値が出ます。めっき層は厚みが数μm〜数十μm程度と薄いため影響は限定的な場合が多いものの、めっき層自体の導電率が母材の銅と大きく異なる場合(ニッケルめっきは銅よりかなり導電率が低いなど)は、見かけの%IACSが母材だけの値からずれて出る可能性があります。
注意
母材そのものの導電率を確認したい場合は、めっき前の素材や、めっきをしていない面・小片で測定するのが確実です。めっき後の製品で測るときは、「めっき込みの表面導電率」として扱い、母材の合否判定にそのまま使わないよう注意してください。
めっき材の測定値は、母材単独の導電率とは区別して扱う必要がある。
ミルシートの値と現物測定値がずれる理由
「ミルシートには101%IACSと書いてあるのに、現物を測ると数値が違う」という相談は珍しくありません。これは測定が間違っているとは限らず、次のような要因が重なって起きます。
ミルシートと現物測定値がずれる主な要因
| 要因 | 内容 |
|---|---|
| 加工履歴 | 切断・曲げ・打ち抜きなどの冷間加工で材料内部に転位が増え、導電率がわずかに下がる |
| 測定箇所 | ミルシートは母材のコイル・板から抜いた試験片、現物測定は加工後の製品そのもの |
| 表面状態 | 酸化膜・めっき・油分・バリが渦電流の伝わり方に影響する |
| 測定方法の違い | ミルシートは据置型の精密測定、現場は可搬式の渦電流式が多く測定原理・分解能が異なる |
| 温度条件 | 校正・測定時の温度条件がミルシート作成時と現場で一致しない |
ミルシートと現物測定値がずれる主な要因
加工履歴
冷間加工で導電率がわずかに低下
測定箇所
母材の試験片 vs 加工後の製品
表面状態
酸化膜・めっき・油分・バリの影響
測定方法の違い
据置型精密測定 vs 可搬式渦電流式
温度条件
ミルシート作成時と現場測定時の差
こうした要因が重なるため、現物測定値がミルシートの数値と多少違っても、それだけで材質不良と判断するのは早計です。大きくずれている場合は、まず校正・測定条件(温度・測定箇所・表面状態)を見直し、それでも説明がつかない差があれば材料証明(トレーサビリティ)まで遡って確認します。
銅ブスバーの品質管理では、受入検査の段階でミルシートの照合と現物の抜き取り測定を組み合わせ、両者の整合を記録として残すようにしています。めっきを施す製品では、銅ブスバーへのめっきの前段階で母材の導電率を確認しておくと、めっき後の見かけの数値に惑わされません。
ミルシートと現物測定値のずれは、加工履歴・測定箇所・表面状態・測定方法・温度条件の違いで説明できることが多い。
校正を省略しない
コツ
渦電流式導電率計は、測定開始前に必ず既知の%IACS標準片(校正片)でゼロ点・基準点を確認してから使います。校正を省略すると、プローブの劣化や温度ドリフトに気づけないまま誤った数値を記録し続けることになります。
コツ
複数の標準片(低%IACSと高%IACSの2点以上)で校正すると、測定レンジ全体での直線性を確認でき、1点校正よりも信頼性が上がります。
校正を習慣化することが、渦電流式導電率計の測定値を信頼できる数値にする最短の方法である。
JIS H 0505と渦電流式の関係
導電率・体積抵抗率の測定方法そのものを定めた規格がJIS H 0505「非鉄金属材料の体積抵抗率及び導電率測定方法」です。この規格では、標準軟銅の体積抵抗率を20℃において1.7241μΩ・cmと定義し、電流・電圧を直接測る方式(直流四端子法など)による測定手順を規定しています。ミルシートに記載される導電率は、こうした規格に基づく精密測定、または同等の社内基準による測定値であることが一般的です。
一方、現場で使う渦電流式導電率計は、JIS H 0505が定める精密測定の代わりに、より速く・非破壊で概略値を得るための実務上の手段です。校正に使う標準片自体が、JIS H 0505に準じた方法で値付けされていることで、渦電流式の読み取り値も%IACSとして意味を持ちます。つまり渦電流式導電率計は、精密測定を置き換えるものではなく、日常の受入検査・工程内検査で素早く傾向をつかむための補助的な手段と位置づけるのが実務的です。
渦電流式導電率計は、JIS H 0505に基づく精密測定を補う現場向けの簡易測定手段である。
よくあるご質問
渦電流式導電率計で測定できる最小の板厚はどれくらいですか
機種・プローブの周波数によって異なり、取扱説明書に測定可能な最小厚みが明記されています。板厚が足りないと実際より低い値に出やすいため、薄物を測る前に必ず仕様を確認してください。
めっきをしたブスバーの導電率は測れますか
測定自体は可能ですが、得られる値はめっき層込みの表面導電率です。母材の導電率を確認したい場合は、めっき前の素材やめっきのない面で測定する必要があります。
ミルシートの導電率と現物測定値が違う場合、不良と判断すべきですか
すぐに不良と判断する必要はありません。加工による冷間硬化、測定箇所や表面状態の違い、温度条件の差などで数値がずれることは珍しくなく、まずは測定条件を揃えて再確認します。
測定前の校正はどのくらいの頻度で行うべきですか
測定開始前は毎回行うのが基本です。使用中に温度が大きく変わった場合や、長時間使い続けた場合も再校正することで、数値のドリフトによる誤判定を防げます。
%IACSとSI単位の導電率(S/m)はどう違いますか
%IACSは国際標準軟銅の導電率(約5.8×10⁷S/m)を100%とした相対値です。S/mは絶対的な単位のため、%IACSの数値に5.8×105を掛けるとおおよそのS/m換算ができます。