



銅バーの曲げ加工のみ依頼できる?曲げRと単価の決まり方
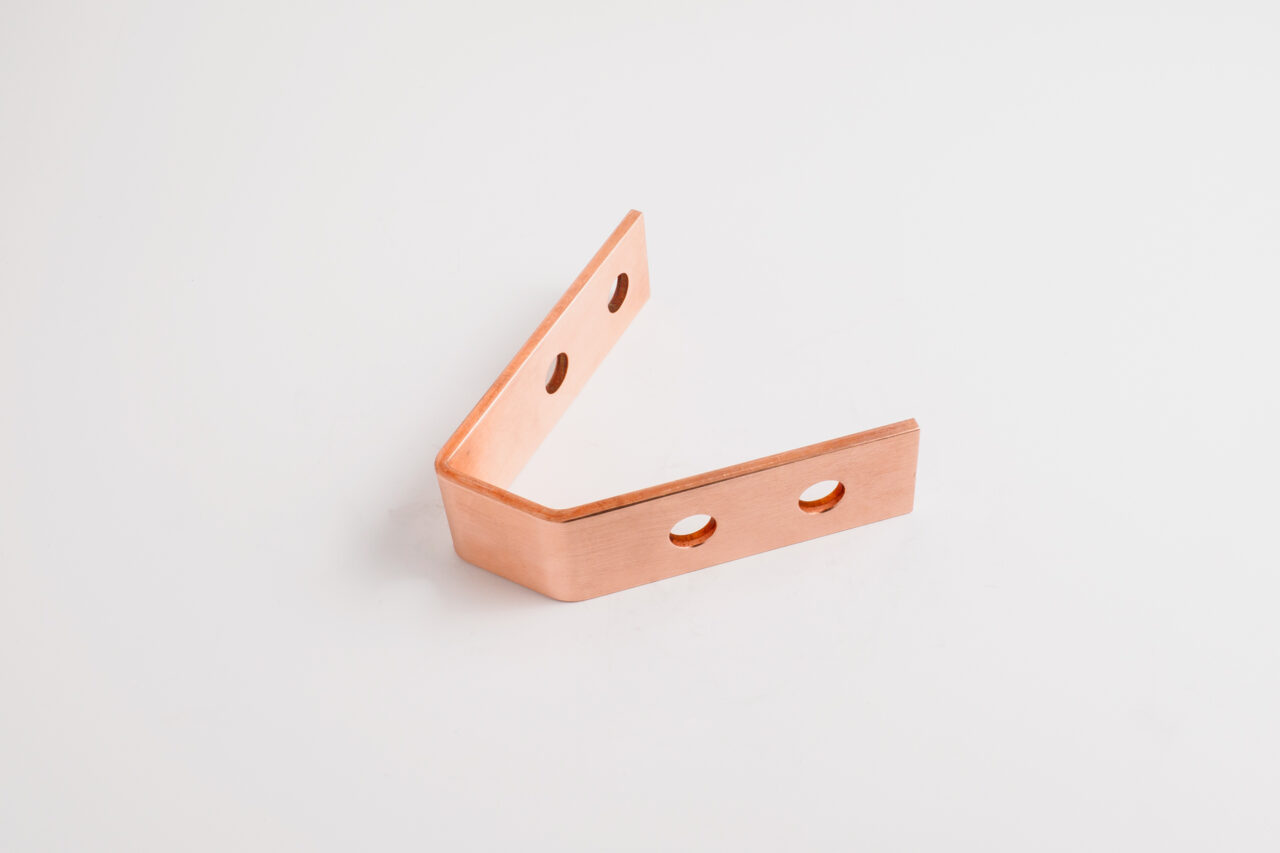
銅バー(銅ブスバー)は、切断や穴あけをせず曲げ加工だけを依頼することも可能です。単価は「板厚・曲げ回数・角度の公差・材料を支給するかどうか」の4点でほぼ決まり、単純な1回曲げなら数千円〜1万円台、複雑な多段曲げや厚板になると1本あたり数万円になることもあります。この記事では、曲げだけを頼みたいときに伝えるべき項目と、単価が決まる仕組みを実務目線で整理します(ブスバー・バスバーは同じ部材を指す呼び方の違いです)。
銅バー
曲げ加工
曲げR
角度公差
単価
材料支給
見積もり
この記事の内容
銅バーの曲げ加工だけを依頼できるか
切断・穴あけ・めっきを伴わない「曲げだけ」の依頼は可能です。既に切断済み・穴あけ済みの銅バーに曲げだけを追加する加工として扱えます。
銅バー(銅ブスバー)とは、変圧器・配電盤・受配電設備・電池関連機器の内部で電流を流す帯状の導体のことです。板状・棒状の銅材を、通電経路に合わせて曲げて使うため、既に手元にある材料や支給品に「曲げ加工だけ」を追加したいという相談は珍しくありません。加工会社にとっても、切断・穴あけまで一貫で受ける依頼と工程が変わるだけで、曲げ単体の依頼として見積りは可能です。
前提
「曲げだけ」の依頼でも、素材の材質(C1100・C1020など)と質別(O材・1/2Hなど)が分からないと、曲げ半径や割れの可能性を判断できません。支給材の場合はミルシートや購入時の仕様書があれば併せて伝えると話が早く進みます。
単価を左右する4つの要素
単価は「板厚」「曲げ回数・角度」「角度公差の厳しさ」「材料支給の有無」の掛け合わせで決まります。1回曲げの単純形状が最も安く、多段曲げ・厳しい角度公差・厚板は加算されます。
2026年時点でも、銅バーの曲げ加工の単価を決める考え方自体は大きく変わっていません。ただし変圧器・受配電設備向けの形状変更や新規設計の引き合いが増えており、曲げ精度(角度公差)を細かく指定する依頼が以前より目立つ傾向があります。
単価に効く要素と影響度の目安
| 要素 | 内容 | 単価への影響 |
|---|---|---|
| 板厚 | 厚いほど曲げに必要な力・治具が大きくなる | 中〜大 |
| 曲げ回数・形状 | 単純な1回曲げか、多段曲げ・ひねり曲げか | 大 |
| 角度公差 | 「曲げなり」で良いか、±1°など厳しい指定か | 大 |
| 材料支給の有無 | 支給材か、材料も含めて依頼するか | 中 |
| 数量 | 1個からか、まとまった数量か(治具化で単価が下がる) | 中 |
単価に効く要素と影響度の目安
板厚
厚いほど曲げに必要な力・治具が大きくなる/影響:中〜大
曲げ回数・形状
単純な1回曲げか、多段曲げ・ひねり曲げか/影響:大
角度公差
「曲げなり」で良いか、±1°など厳しい指定か/影響:大
材料支給の有無
支給材か、材料も含めて依頼するか/影響:中
数量
1個からか、まとまった数量か(治具化で単価が下がる)/影響:中
注意
「角度公差を指定しない=曲げなり」で見積る加工会社が一般的です。設計上、角度に許容範囲がある部位は公差を指定しないほうが単価は抑えられます。逆に組付け精度が必要な部位だけ公差を指定すると、無駄なコストを避けられます。
曲げ形状ごとの単価の違い(単純曲げ・多段曲げ・ひねり曲げ)
同じ板厚・同じ数量でも、曲げの形状によって単価は大きく変わります。1回の直角曲げが最も安く、多段曲げ・ひねり曲げ(ツイスト曲げ)は治具や工程が増える分、単価も上がります。
「曲げだけ」の依頼でも、実際には形状によって工程数がまったく違います。見積り前におおよその傾向をつかんでおくと、設計段階で不要な複雑さを避けられます。
曲げ形状別の相対的な単価水準の目安(単純曲げ=100として)
前提
上の水準は、板厚・数量が同じ条件で形状だけを変えた場合の傾向を示す目安です。実際の単価は加工会社の設備(プレス機・専用機の有無)によっても変わるため、あくまで「形状が複雑になるほど段階的に上がる」という相対関係として見てください。
曲げ形状ごとの特徴
| 形状 | 特徴 | 向いている場面 |
|---|---|---|
| 単純な1回曲げ | 直角または任意角度に1か所だけ曲げる | 盤内の方向転換など基本形状 |
| 多段曲げ | 1本の中に複数の曲げ箇所がある | コの字・クランク状など経路が複雑な配線 |
| ひねり曲げ | 平面同士の向きを90°などねじる | 端子の向きを変えて接続したい場合 |
曲げ形状ごとの特徴
単純な1回曲げ
直角または任意角度に1か所だけ曲げる/盤内の方向転換など基本形状に向く
多段曲げ
1本の中に複数の曲げ箇所がある/コの字・クランク状など経路が複雑な配線に向く
ひねり曲げ
平面同士の向きを90°などねじる/端子の向きを変えて接続したい場合に向く
依頼時に伝える寸法・曲げR・角度公差
材質・質別・板厚・幅・曲げ前後の寸法・曲げR・角度(公差の有無)の6項目を伝えると、見積りの精度が上がります。
図面が無い場合でも、次の情報が揃えば概算は可能です。手書きスケッチや現物の写真での相談でも構いません。
曲げ加工の依頼で伝える項目
- 材質・質別(例: C1100 1/2H。分からなければ購入先の仕様書やミルシート)
- 板厚・幅・曲げ前の長さ
- 曲げ角度(90°・任意角度など)と、公差が必要かどうか
- 曲げR(内側半径)の指定有無。指定が無ければ曲げなりで対応可能な場合が多い
- 曲げ位置(端からの寸法)と曲げの向き
- 数量・希望納期
補足
純銅の焼鈍材(O材)であれば、内側の曲げ半径は板厚の1倍程度から曲げられるのが一般的な目安です。板厚10mmクラスでは曲げRを10〜12mm程度見ておくと、割れのリスクを抑えやすくなります。ただし質別(O材か1/2Hか)や曲げの向き(圧延方向との関係)でも変わるため、精度が必要な部位は初品を実測して補正値を決める進め方が現実的です。曲げ加工の原理・スプリングバック対策の詳しい考え方は、銅ブスバーの曲げ加工とスプリングバック対策で解説しています。
板厚別・曲げRの目安(純銅O材・90°曲げの場合)
| 板厚 | 曲げRの目安 | 備考 |
|---|---|---|
| 2mm | R2前後 | 薄板は比較的自由度が高い |
| 5mm | R5〜R6 | 一般的な盤内配線でよく使う厚み |
| 10mm | R10〜R12 | 厚板は割れやすくなるため要注意 |
| 20mm | R20前後〜 | 専用設備・低速加圧での対応が前提 |
板厚別・曲げRの目安(純銅O材・90°曲げの場合)
板厚2mm
曲げR目安 R2前後/薄板は比較的自由度が高い
板厚5mm
曲げR目安 R5〜R6/一般的な盤内配線でよく使う厚み
板厚10mm
曲げR目安 R10〜R12/厚板は割れやすくなるため要注意
板厚20mm
曲げR目安 R20前後〜/専用設備・低速加圧での対応が前提
前提
この目安は純銅の焼鈍材(O材)を想定しています。質別が1/2Hなど硬めの材料は、同じ板厚でも割れやすくなるため、曲げRを大きめに取るか、事前に材質・質別を加工会社に伝えて相談することをおすすめします。
材料を支給する場合・支給しない場合
手元の銅バーに曲げだけを追加する「支給材」と、材料の手配から任せる「材料込み」のどちらも依頼できます。支給材のほうが単価は下がりますが、材質・質別の情報が必須です。
材料支給(手元の銅バーに曲げだけ)
- 単価は曲げ加工賃のみで抑えやすい
- 材質・質別が不明だと曲げ割れのリスク判断ができない
- 寸法が図面と合っているか、事前確認が必要
材料込みで依頼
- 材料調達から曲げまで一括で相談できる
- 材質・質別を含めて加工会社と一緒に決められる
- 材料費が単価に上乗せされる
曲げ加工だけを依頼する流れ
図面が無くても、寸法と曲げ形状が伝われば相談可能です。概算見積り→現物・図面確認→本見積りという流れが一般的です。
曲げ加工のみ依頼する場合の進め方
- ①材質・板厚・曲げ形状(角度・曲げR・公差の有無)を伝えて概算を確認する
- ②図面・手書きスケッチ・現物写真のいずれかで詳細を共有する
- ③材料支給の場合は現品を送付、材料込みの場合は仕様をすり合わせる
- ④数量・納期を確定し、本見積りを受け取る
曲げだけを頼むときの注意点
支給材の寸法違い・質別の思い違い・曲げ位置の指示不足が手戻りの主な原因です。事前に確認しておくと、追加費用や納期遅延を避けやすくなります。
注意
支給材の板厚・幅が図面と実際で異なっている、質別が分からず加工中に割れが出た、という手戻りは実際に起こり得ます。支給前に現品の刻印やミルシートを確認し、分からない場合はその旨を伝えたうえで相談するほうが安全です。
コツ
組付けに関係しない角度は公差を指定しない(曲げなりで依頼する)ことで、単価を抑えられます。精度が必要な曲げ角度だけを明示すると、見積りの根拠も分かりやすくなります。
当社(加工技術のページで対応範囲を紹介しています)でも、銅バーの曲げ加工のみのご依頼、1個からの試作にも対応しています。創業家3代目・従業員約30名の体制で、切断・穴あけ・曲げ・めっき手配まで一貫して相談できるため、支給材への曲げ追加だけのご相談もお気軽にどうぞ(詳しくは会社情報)。
よくあるご質問
銅バーの曲げ加工だけを依頼することはできますか?
できます。切断・穴あけ済みの支給材に曲げだけを追加する依頼として、1個からでも相談可能です。
曲げ加工の単価はどのくらいが目安ですか?
単純な1回曲げであれば数千円〜1万円台、多段曲げや厳しい角度公差、厚板になると1本あたり数万円になることもあります。板厚・曲げ回数・角度公差・材料支給の有無で変わるため、寸法と形状を伝えたうえで見積りを確認するのが確実です。
曲げRは指定しないと対応してもらえませんか?
指定が無ければ「曲げなり」で対応する加工会社が一般的です。板厚10mmクラスの純銅焼鈍材であればR10〜12mm程度が目安ですが、精度が必要な場合のみ指定するとコストを抑えやすくなります。
材質や質別が分からない支給材でも曲げてもらえますか?
材質・質別が不明なまま曲げると割れのリスク判断ができないため、購入時の仕様書やミルシート、刻印などで分かる範囲を伝えることをおすすめします。分からない場合はその旨を伝えたうえで相談してください。
図面が無くても曲げ加工だけ相談できますか?
相談できます。手書きスケッチや現物の写真でも、材質・板厚・曲げ角度・曲げ位置が伝われば概算の目安を確認できます。

