



銅バー(バスバー)の取付け手順と施工時の注意点
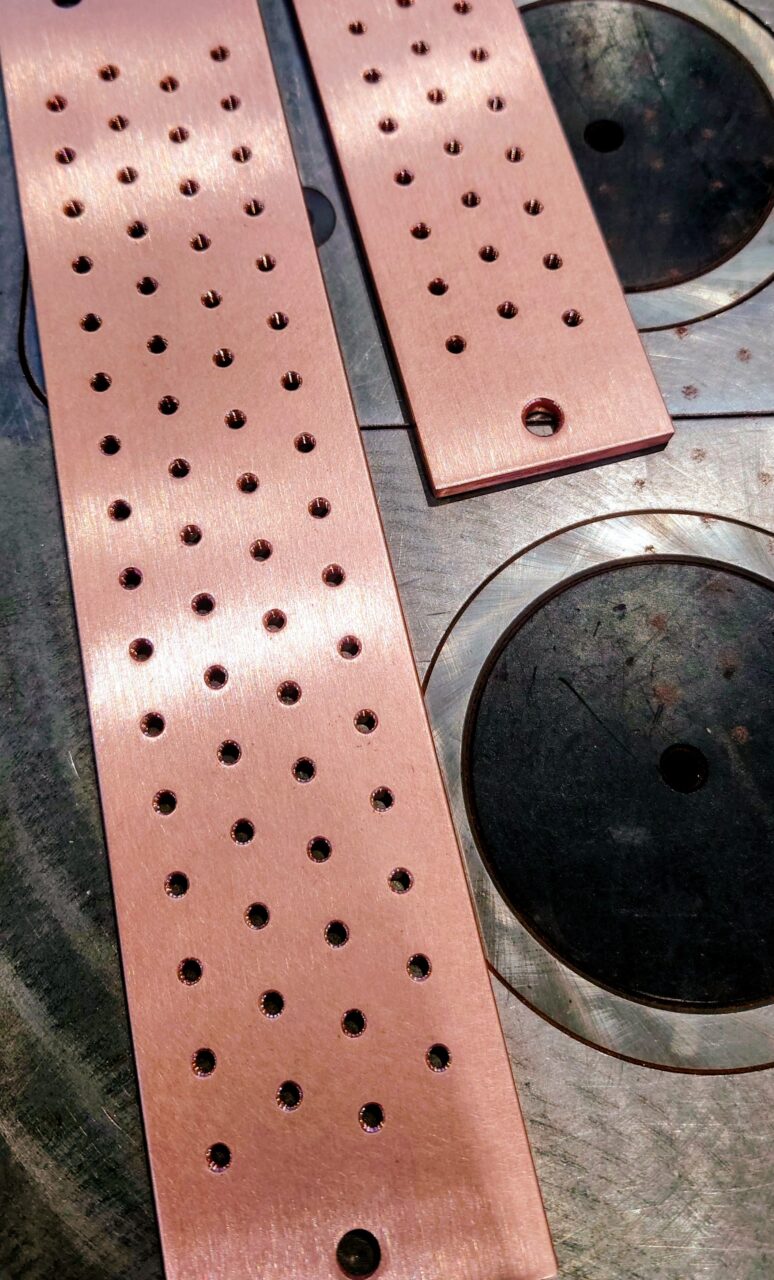
銅バー(バスバー)は設計図面ができていても、盤への取付け作業そのものは現場の判断に委ねられる部分が多く、支持・締結・絶縁・相順のどこか一つを誤ると発熱や短絡トラブルにつながります。この記事では、設計計算ではなく「実際に盤へ取り付ける側」の視点で、支持金具の固定・締結トルクの管理・相間の絶縁確保・相順(R・S・T)の考え方まで、施工時に確認すべきポイントを順に整理します。
結論から言うと、銅バーの取付けで押さえるべきは①支持間隔と絶縁距離の確保、②締結トルクの管理と記録、③相順・色分けのルール確認、④施工後の目視・記録確認の4点です。以下、それぞれ具体的に見ていきます。
銅バー
バスバー
取付
施工
締結トルク
相順
絶縁距離
この記事の内容
銅バーの取付けはどんな順序で進めるか
銅バー(バスバー)の取付けは、支持物の固定→バー本体の仮置き→位置・絶縁距離の確認→本締結→相順・絶縁の最終確認という順で進めるのが基本です。
銅バーは「受電部からのケーブル→主幹ブレーカー→銅バー(母線)→分岐ブレーカー→負荷側ケーブル」という配電の中継部分に位置します。取付け作業は設計図に沿って進めますが、現場では図面だけでは分からない微調整(支持金具のわずかなズレ、バーの反り、他部材との干渉)が必ず出てくるため、仮置きの段階で位置確認を挟むことが重要です。
前提
銅バーの取付け作業は、盤メーカーや現場の社内標準によって手順の細部が異なります。この記事は一般的な流れの整理であり、実際の作業では自社の作業標準・図面の指示を優先してください。
取付け作業の基本的な流れ
- 支持金具(碍子・スペーサ)を図面位置に固定する
- 銅バーを仮置きし、支持間隔・他部材との離隔を確認する
- 相間・対地の絶縁距離(空間距離・沿面距離)を確認する
- 指定トルクで本締結し、マーキングで締結済みを記録する
- 相順(R・S・T)と色分けの最終確認を行う
- 目視確認・記録を残し、必要に応じて第三者チェックを受ける
この記事のテーマである「取付・施工」は、断面積や許容電流を決める設計計算とは別の実務です。設計側の考え方はブスバーとはのページで、加工技術は加工技術のページで解説しています。
支持・固定で確認すること(絶縁距離・振動)
支持金具の間隔はバーのたわみと固有振動を左右し、相間・対地の絶縁距離は空間距離と沿面距離の両方を確保する必要があります。
銅バーは長い区間を支持金具(碍子・スペーサ)で固定しますが、支持間隔が広すぎると自重や短絡時の電磁力でたわみが大きくなり、逆に狭すぎると熱膨張による伸縮を吸収しにくくなります。支持間隔は板厚・幅・想定電流(短絡電流を含む)から設計段階で決まっているのが通常なので、施工側では「図面どおりの間隔・位置に固定されているか」「支持金具にガタや緩みがないか」を確認します。
支持で確認すること
- 支持間隔が図面どおりか(現場合わせで間隔を詰めすぎていないか)
- 支持金具の材質・耐トラッキング性が使用環境に合っているか
- 熱膨張・伸縮を逃がす継手や長孔が指定どおり機能する位置にあるか
- 振動・地震を想定した環境では、支持点の補強が指示されていないか
絶縁距離で確認すること
- 相間・対地の空間距離(充電部同士の空気中での距離)
- 沿面距離(絶縁物の表面に沿った距離。トラッキングを考慮)
- 異物混入・小動物侵入による相間短絡のリスクがある開口部の有無
- 盤の使用電圧区分(低圧・高圧)によって必要距離の考え方が変わる点
注意
絶縁距離の具体的な数値は、使用電圧・盤の種類(低圧盤・高圧キュービクルなど)によって参照すべき規格が異なります。低圧盤は内線規程やJIS C 8480、高圧受電設備はJIS C 4620などが参照先になりますが、この記事では数値そのものを断定せず、図面・規格の該当箇所を必ず確認することを前提にしています。
支持金具の固定でもう一つ見落とされやすいのが、絶縁物(碍子・スペーサ)の耐トラッキング性です。粉じんや油分が付着しやすい環境では、表面の絶縁抵抗が徐々に低下し、長期的には沿面放電のリスクが高まります。定期点検で拭き取り・清掃が指定されている場合は、施工段階でアクセスしやすい向きに支持金具を配置しておくと、後の保守作業がしやすくなります。
断面構成のイメージ
   銅バー(導体)
      │
   絶縁物(碍子・スペーサ) ── 沿面距離はこの表面に沿った長さ
      │
   支持金具(盤フレームに固定)
      │
   盤フレーム(対地)
空間距離は充電部同士・充電部と対地との間の空気中の最短距離、沿面距離は絶縁物の表面に沿った最短距離を指します。同じ間隔に見えても、絶縁物の形状によって沿面距離は空間距離より長く(あるいは短く)なるため、図面上でどちらの数値を指定しているかを取り違えないよう注意します。
締結(ボルト)で確認すること(トルク管理と記録)
銅バーの締結では、ボルトの材質・サイズごとに指定されたトルクで締め、増し締めやマーキングで記録を残すことが発熱・緩みトラブルの防止に直結します。
銅バーの締結不良は、盤内トラブルの中でも発熱の主要因の一つです。接触面の面積が不足していたり、締付けトルクが不足していたりすると接触抵抗が上がり、通電時の発熱が大きくなります。逆に締めすぎるとボルトの塑性変形や銅バー側のへこみ・座面の陥没を招き、かえって接触状態が悪化することもあります。
締結作業でのチェック項目(目安・詳細はメーカー・図面値を優先)
| 項目 | 確認内容 | 使う工具 |
|---|---|---|
| 締付けトルク | 図面・ボルトメーカー指定値どおりか | トルクレンチ/トルクドライバー |
| 座面の状態 | 座金の有無、ボルト穴周辺の変形がないか | 目視 |
| 締結後の記録 | マーキング・締付確認シールへの記入 | マーカー・記録シート |
| 再点検 | 通電開始後、一定期間内の増し締め点検予定 | 点検記録簿 |
締結作業でのチェック項目(目安・詳細はメーカー・図面値を優先)
締付けトルク
図面・ボルトメーカー指定値どおりか / トルクレンチ・トルクドライバーで管理
座面の状態
座金の有無、ボルト穴周辺の変形がないかを目視確認
締結後の記録
マーキング・締付確認シールへの記入
再点検
通電開始後、一定期間内の増し締め点検を点検記録簿に予定として残す
締付けトルクの具体的な数値は、ボルトの材質(鋼製・黄銅製など)・サイズ(M6〜M12前後が一般的)・座金の種類によって変わるため、この記事では固定値を示しません。必ず使用するボルトメーカーの指定値、または盤メーカー・自社の作業標準に記載された値に従ってください。トルクレンチやトルクドライバーで数値を管理し、締結後に手で軽く引いて緩みがないか確認したうえでマーキングを行うと、後工程での検査や次回点検時に「締め忘れ」を見分けやすくなります。
コツ
盤1面分の締結が終わったら、締付確認シールに作業者名・日付を記入する運用にしておくと、後から不具合が出た際に該当箇所と作業記録を突き合わせやすくなります。通電開始後、初期の熱膨張・振動になじむ期間を経てから一度増し締め点検を行う社内ルールを持っておくと安心です。
締結部品の選定(座金の種類、皿ばね座金を使うかどうか)は締結管理と密接に関わりますが、この記事では取付け作業の視点にとどめます。部品選定の詳しい考え方は別記事で扱っています。
相順・色分けで確認すること
三相の相順(R・S・T)や色分けは、JIS等で全国一律に統一された指定があるわけではなく、盤メーカーの仕様書や現場の慣例に従って確認する必要があります。
「銅バーを取り付けるとき、手前がR相か奥がR相か」「相の色は赤・白・青でよいか」といった疑問は、実際の施工現場でもよく出てくる質問です。JEM(日本電機工業会規格)では盤内の相色を赤・白・青とする標準がありますが、地域や発注元の慣例によっては別の組み合わせが使われることもあり、全国で完全に統一されているわけではありません。
相順・色分けを確認するときの考え方
相順・色分けは「規格でこう決まっている」と一括りにできない部分があるため、まず案件ごとの仕様書・図面の指定を確認し、指定がない場合は発注元や盤メーカーの標準に合わせるのが安全です。過去の盤や既設設備に接続する改修工事では、既設側の相順・色分けに合わせる必要があるため、着工前に必ず現地確認を行います。
注意
相順を誤って接続すると、モーター負荷では逆回転、三相機器では想定と異なる動作につながる可能性があります。特に改修・増設工事では、既設のR・S・Tと新設側の対応関係を必ず現地でテスターや検相器を使って確認してから接続してください。
色分けやラベリングは、施工時だけでなく将来の保守点検のためにも重要です。相の識別がひと目で分かるようにしておくことで、点検・増し締め・改修のたびに毎回テスターで確認する手間を減らせます。識別方法(色分け・ラベル・刻印)を統一しておくことは、複数の盤・複数の現場を抱える発注元にとって、長期的な保守コストの削減にもつながります。
相色の考え方の例(あくまで一例。必ず案件ごとの図面・仕様書を優先)
| 基準・慣例 | R相 | S相 | T相 |
|---|---|---|---|
| JEM 1134の標準例 | 赤 | 白 | 青 |
| 関東地方の慣例例 | 黒 | 赤 | 青 |
| 関西地方の慣例例 | 赤 | 白 | 黒 |
相色の考え方の例(あくまで一例。必ず案件ごとの図面・仕様書を優先)
JEM 1134の標準例
R相:赤 / S相:白 / T相:青
関東地方の慣例例
R相:黒 / S相:赤 / T相:青
関西地方の慣例例
R相:赤 / S相:白 / T相:黒
このように地域や業界慣例によって組み合わせが異なるため、「赤=R相」のように一律に覚えてしまうと、別の現場で思い込みによる誤配線を起こす原因になります。案件に着手する前に、必ずその現場・その仕様書での色分けを確認する習慣をつけることが、相順ミスを防ぐ最も確実な方法です。
施工後の確認と記録の残し方
施工後は目視確認・締結記録・絶縁距離の再確認をセットで残しておくことで、通電後のトラブル時に原因を早く特定できます。
取付け作業が完了した段階では、次の3点を最終確認してから通電に進みます。
通電前の最終確認
- 締結箇所すべてにマーキングがあるか(締め忘れの目視チェック)
- 相間・対地の絶縁距離が確保されているか(異物・工具の置き忘れがないか)
- 相順が図面・仕様書どおりか(検相器での確認を含む)
通電後の初期点検
- 一定期間経過後の増し締め点検(熱膨張・振動によるなじみを考慮)
- サーモグラフィなどによる発熱箇所の有無の確認
- 異音・異臭がないかの簡易確認
これらの記録は、点検記録簿や締付確認シールとして残しておくと、数年後に不具合が出た際にも「いつ・誰が・どのトルクで締結したか」まで遡って確認できます。特に大電流・高電圧の盤では、施工記録が保守点検の基礎資料になるため、記録の様式を社内で統一しておくことをおすすめします。定期点検の全体的な進め方は、点検周期や更新時期を含めて別途整理しています。
よくあるご質問
銅バー(バスバー)の締付けトルクはどのくらいが目安ですか?
ボルトの材質・サイズ・座金の種類によって適正トルクは変わるため、固定値では答えられません。使用するボルトメーカーの指定値、または盤メーカー・自社の作業標準に記載された値をトルクレンチやトルクドライバーで管理し、締結後にマーキングを行って記録を残す方法が一般的です。
相順(R・S・T)や色分けはJISで全国一律に決まっていますか?
JEM(日本電機工業会規格)は盤内の相色を赤・白・青とする標準を示していますが、全国で完全に統一されているわけではなく、発注元や現場の慣例によって異なる組み合わせが使われることもあります。案件ごとの仕様書・図面の指定を確認し、指定がない場合は発注元や盤メーカーの標準に合わせるのが安全です。
支持間隔はどうやって決まっていますか?自分で狭めてもよいですか?
支持間隔は板厚・幅・想定電流(短絡電流を含む)から設計段階でたわみと固有振動を考慮して決められています。現場合わせで間隔を詰めたり広げたりすると、想定していた振動特性やたわみ量から外れる可能性があるため、変更が必要な場合は設計側に確認してから行ってください。
改修工事で既設の銅バーに新しいバーを接続するとき、特に注意することはありますか?
既設側の相順・色分けが現在の慣例と異なっている場合があるため、着工前に検相器やテスターで現地確認を行うことが重要です。また、既設部分の締結状態(緩み・腐食の有無)も合わせて点検し、必要であれば増し締めや部分的な交換を検討してください。
締結後の増し締め点検はいつ・どのくらいの頻度で行えばよいですか?
通電開始直後は熱膨張・振動によって締結部がなじむ期間があるため、その後一度増し締め点検を行うのが一般的です。以降の点検周期は設備の使用条件(負荷の大きさ、振動・温度変化の有無)によって異なるため、自社や盤メーカーの点検基準に従って計画してください。

