半導体工場の受変電設備と銅ブスバー|大容量母線の要件と保守性
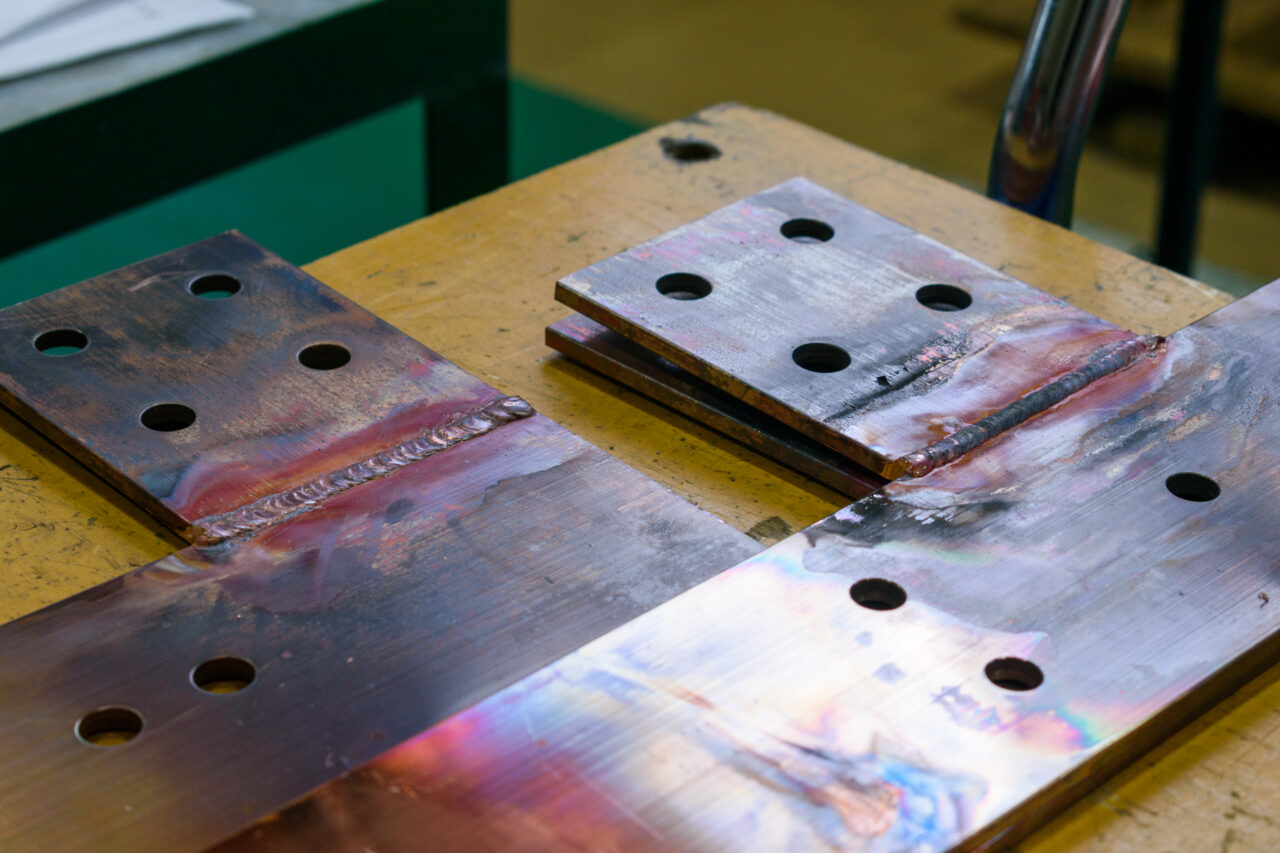
半導体工場の受変電設備で銅ブスバーが担うのは、特別高圧で受けた電力を各ラインへ分ける「太い幹」の部分です。この記事では、なぜ半導体工場の母線は一般の工場と設計の考え方が変わるのか、その理由を受電容量・信頼性・保守性・拡張性の4点から整理し、母線サイズの決め方の目安と、発注前に確認しておく項目まで具体的に示します。2026年時点の国内の設備投資・規格改定の状況もあわせてまとめました。
半導体工場
受変電設備
銅ブスバー
特別高圧
大電流
母線設計
瞬時電圧低下
保守性
この記事の内容
半導体工場の受変電設備で銅ブスバーは何を担うのか
半導体工場の受変電設備における銅ブスバーの役割は、特別高圧で受電し変圧した後の大電流を、ケーブルでは扱いきれない容量で盤内・盤間に分配することです。数千アンペア級の幹線をケーブルで構成すると、本数が増えて端末処理と占有スペースが破綻するため、帯状の銅導体である母線が使われます。
ブスバー(母線)とは、盤の内部で電源から複数の分岐回路へ電力を配る帯状・棒状の導体のことです。電線と違って絶縁被覆を持たない裸導体で構成されることが多く、支持碍子で固定し、ボルトで分岐を取ります。基礎的な役割についてはブスバーとはのページも参考にしてください。
受変電設備のなかでの位置
 電力会社 特別高圧
   │
   ├─ 受電設備(遮断器・計器用変成器)
   │        │
   │     主母線 ◀── 銅ブスバー(最も太い)
   │        │
   │     ├─ 変圧器(特高→高圧)
   │     │      │
   │     │   高圧母線 ◀── 銅ブスバー
   │     │      │
   │     │   ├─ 変圧器(高圧→低圧)
   │     │   │      │
   │     │   │   低圧主幹母線 ◀── 銅ブスバー(電流最大)
   │     │   │      ├─ 製造装置 分岐
   │     │   │      └─ 空調・用力 分岐
注目すべきは、電圧を下げるほど同じ電力でも電流が増えることです。同じ1,000kWでも、6.6kVなら約87A、400Vなら約1,440A、200Vなら約2,890A(いずれも力率1として概算)になります。低圧側に降りるほど母線の断面積が効いてくるのは、この関係によります。
要点:半導体工場の母線は「特高受電→変圧→低圧大電流」の各段にあり、低圧側ほど太くなる。
なぜ半導体工場の受電容量は大きくなるのか(2026年の状況)
半導体工場の受電容量が大きくなる理由は、製造装置そのものよりクリーンルームの空調と用力設備(排気・純水・真空・冷却)が24時間動き続けるためです。国内では一般に契約電力2,000kW以上が特別高圧受電の目安とされ、大規模な前工程工場はこれをはるかに超える規模になります。
2026年時点の最新状況
国内の先端半導体投資では、受電設備の規模が地域の電力需給に影響する水準に達しています。北海道千歳市に建設が進む先端ロジックの工場では、稼働後の電力消費が60万kW規模になると報じられており、これは北海道エリアの冬季供給力(500万kW台)の1割を超える大きさです。工業団地の当初想定電力では足りず、変電所と送電線の増強が必要になったことが課題として指摘されています。
あわせて2026年4月から変圧器のトップランナー基準(第三次判断基準)の適用が始まり、受変電設備の新設・更新時には新基準に適合した変圧器を選ぶ必要が生じています。変圧器・キュービクルの納期長期化も続いており、更新計画は前倒しで組むのが実務上の前提になっています。
設備側から見ると、この状況は母線設計に3つの形で跳ね返ってきます。
容量が読みにくい
- 装置構成が計画段階で確定しない
- 後工程・検査ラインが後から追加される
- 結果として「余裕を持った母線」が要求される
工期が読みにくい
- 変圧器・盤の納期が長い
- 母線だけ先行手配される場面がある
- 図面確定前の概算見積りの需要が大きい
要点:半導体工場の受電規模は電力系統側の制約になるほど大きく、母線には容量の余裕が求められる。
大容量受変電の母線に求められる4つの要件
大容量受変電の母線に求められるのは、①通電時の温度上昇が許容内であること、②短絡時の電磁力と熱に耐えること、③点検・増し締めができること、④将来の増設余地があることの4点です。一般の工場と最も違うのは、③と④を設計段階で織り込む必要がある点です。
4要件と、母線の設計で何が決まるか
| 要件 | 効いてくる設計項目 | 不足したときに起きること |
|---|---|---|
| 通電容量(常時) | 断面積・板厚×幅・配置姿勢・並列枚数 | 温度上昇・損失増・接続部の劣化 |
| 短絡強度(事故時) | 支持間隔・支持碍子の強度・板厚 | 母線の変形・支持物の破損 |
| 保守性 | 接続部の位置・工具スペース・測温点 | 増し締め不可・停電時間の増大 |
| 拡張性 | 予備分岐・母線長さの余裕・穴の追加余地 | 増設のたびに母線全体を作り直し |
4要件と、母線の設計で何が決まるか
通電容量(常時)/ 断面積・板厚×幅・配置姿勢・並列枚数
不足すると:温度上昇・損失増・接続部の劣化
短絡強度(事故時)/ 支持間隔・支持碍子の強度・板厚
不足すると:母線の変形・支持物の破損
保守性 / 接続部の位置・工具スペース・測温点
不足すると:増し締め不可・停電時間の増大
拡張性 / 予備分岐・母線長さの余裕・穴の追加余地
不足すると:増設のたびに母線全体を作り直し
信頼性は「導体の太さ」だけでは作れない
半導体工場の停止要因として現場で最も警戒されるのは、母線の焼損よりも瞬時電圧低下(瞬低)です。落雷などで送電線が系統から瞬間的に切り離される際に発生する、0.07〜2秒程度のごく短い電圧低下を指し、製造装置の制御系はこの短時間でも停止します。
注意:母線設計だけでは瞬低は防げない
瞬低対策は、スポットネットワーク受電のような受電方式の選択、瞬低補償装置、UPSの組み合わせで行うものです。母線を太くしても瞬低は防げません。母線側でできるのは、補償装置やUPSを後から挿入できる分岐と据付スペースを残しておくことです。ここを詰めておかないと、対策装置の追加時に母線の作り直しが発生します。
要点:通電容量・短絡強度に加えて、保守性と拡張性を最初から要件に入れる。
母線サイズはどう決めるか(断面積と許容電流の目安)
母線サイズは、必要電流から断面積を逆算し、板厚×幅の組合せを盤の寸法制約に合わせて選ぶ手順で決めます。断面積あたりの電流(電流密度)は、条件がよい裸銅帯でおおむね1〜3A/mm²の範囲に収まり、断面積が大きくなるほど小さい値になります。
銅ブスバー(単板)の許容電流の目安
| 板厚×幅 | 断面積 | 許容電流の目安 | 電流密度 |
|---|---|---|---|
| 3×20mm | 60mm² | 約180A | 約3.0A/mm² |
| 5×30mm | 150mm² | 約350A | 約2.3A/mm² |
| 5×40mm | 200mm² | 約440A | 約2.2A/mm² |
| 6×50mm | 300mm² | 約600A | 約2.0A/mm² |
| 10×60mm | 600mm² | 約1,000A | 約1.7A/mm² |
| 10×100mm | 1,000mm² | 約1,400A | 約1.4A/mm² |
銅ブスバー(単板)の許容電流の目安
3×20mm / 断面積 60mm²
許容電流の目安 約180A(約3.0A/mm²)
5×30mm / 断面積 150mm²
許容電流の目安 約350A(約2.3A/mm²)
5×40mm / 断面積 200mm²
許容電流の目安 約440A(約2.2A/mm²)
6×50mm / 断面積 300mm²
許容電流の目安 約600A(約2.0A/mm²)
10×60mm / 断面積 600mm²
許容電流の目安 約1,000A(約1.7A/mm²)
10×100mm / 断面積 1,000mm²
許容電流の目安 約1,400A(約1.4A/mm²)
この表をそのまま使わないでください
上の値は、単板を垂直に配置し周囲空気で放熱できる条件での一般的な目安です。盤内に密閉して収める・複数枚を近接して並べる・周囲温度が高い・水平に寝かせて配置するといった条件では、いずれも許容電流は下がります。実際の設計値は、盤メーカーの基準と温度上昇試験の結果で確認してください。高圧受電のキュービクルであればJIS C 4620、キャビネット形分電盤であればJIS C 8480が参照先になります。
断面積を増やしても容量が比例して伸びない理由
断面積を増やすほど電流密度の目安が下がるのは、放熱は表面積に、発熱は断面積に依存するためです。板を厚くすると断面積は増えても表面積はあまり増えず、放熱が追いつきません。交流ではさらに表皮効果で導体の内側が使われにくくなります。
断面積あたりの許容電流(電流密度)の目安
コツ:板厚より幅、幅が取れなければ複数枚
放熱面積を稼ぐには、同じ断面積なら薄く広い断面のほうが有利です。盤の奥行きが厳しく幅が取れない場合は、板を厚くするより間隔を空けて複数枚を並列にするほうが温度上昇を抑えられます。ただし複数枚並列では枚数どおりに容量が伸びず、外側の板に電流が偏る点に注意してください。
要点:必要電流÷電流密度で断面積を出し、盤の寸法制約のなかで薄く広い断面を優先する。
止められない工場で保守性をどう作り込むか
24時間連続稼働の工場で母線の保守性を確保する要点は、「停電しないとできない作業」を減らし、活線のまま状態を把握できる設計にしておくことです。具体的には、接触部の点数を減らす・測温できる面を露出させる・工具が入る空間を確保する、の3つです。
設計段階で決めておく保守項目
- 接続部の位置 — 点検口・扉から手とトルクレンチが届く位置に置く
- 測温面の確保 — サーモグラフィで接続部を直接撮れる視線を残す(カバーで隠れると温度が読めない)
- 相の識別 — 相表示を接続部の近くに入れ、3相の温度比較ができるようにする
- 接続点の削減 — 曲げで一体成形できる箇所は継手を使わない(接続部は発熱と緩みの起点)
- 締結部品の指定 — ボルト・座金の種類を図面段階で確定し、更新時に同じ構成へ戻せるようにする
とくに効果が大きいのは接続点を減らすことです。母線の異常発熱はほぼ接続部で起きます。継手やジョイントで長さをつないだ箇所は、そのまま将来の増し締め対象になり、点検工数と停止リスクの両方を増やします。長尺の一本物や、曲げで立体的に取り回した形状を採用できれば、接続点そのものを設計から消せます。
接続部を減らすと点検対象がどう変わるか
 継手でつないだ構成
   母線A ═╪═ 継手 ═╪═ 母線B ═╪═ 継手 ═╪═ 母線C
          ▲       ▲        ▲       ▲
        点検4箇所(増し締め・測温の対象)

 曲げ加工で一体化した構成
   母線A ────┐
             └──────┐
                    └──── 母線C
        点検0箇所(中間の継手が無い)
この「継手を減らす」方向の設計は、長尺材の切断・曲げ・穴あけを一貫して行える体制があって初めて成立します。当社の対応範囲は加工技術のページにまとめています。
コツ:初回の測温値を記録しておく
サーモグラフィによる活線点検は、絶対値より前回との差・3相間の差で判断します。竣工時や更新直後の正常な状態の温度を負荷率とセットで記録しておくと、以後の点検で判断がぶれません。負荷率が低い時間帯に撮ると異常が埋もれるため、撮影時の負荷も併せて残します。
要点:接続点を減らし、測温と増し締めが活線でできる配置にすることが保守性の中身。
増設を前提にした母線設計の考え方
半導体工場は段階的にラインを増やす前提で建てられるため、母線は「今の負荷」ではなく「第2期・第3期を含む最終形」を見て断面積を決めるのが基本です。後から母線を太くする工事は、盤の改造と長時間停電を伴い、増設そのものより費用が大きくなることがあります。
増設余地の作り方と、その代償
| 作り方 | 効果 | 代償・注意点 |
|---|---|---|
| 主母線を最終形の断面積で作る | 増設時に母線の交換が不要 | 初期の材料費が増える(銅は重量比例) |
| 分岐用の穴を余分に開けておく | 分岐追加が活線に近い短時間で済む | 穴による有効断面積の低下を計算に入れる |
| 母線の長さに余裕を持たせる | 盤の増結に対応できる | 支持間隔とたわみの再検討が必要 |
| 並列枚数を後から増やす前提にする | 初期費用を抑えられる | 枚数どおりには容量が伸びず、支持物も要変更 |
増設余地の作り方と、その代償
主母線を最終形の断面積で作る
効果:増設時に母線の交換が不要 / 代償:初期の材料費が増える
分岐用の穴を余分に開けておく
効果:分岐追加が短時間で済む / 代償:穴による有効断面積の低下を計算に入れる
母線の長さに余裕を持たせる
効果:盤の増結に対応できる / 代償:支持間隔とたわみの再検討が必要
並列枚数を後から増やす前提にする
効果:初期費用を抑えられる / 代償:容量は枚数比例せず、支持物も要変更
前提:銅の材料費は重量にほぼ比例する
銅の密度は約8.96g/cm³です。板厚10mm×幅100mmの銅ブスバーは1mあたり約8.96kgになり、これが3相×複数本、長さ数十メートル規模になると母線だけで数百kg〜トン単位の銅を使います。2026年は銅建値が高い水準で推移しているため、「最終形で作る」判断は材料費の面で無視できない金額差になります。最終形の容量と増設の確度を関係者間で確認したうえで決めてください。
要点:母線は最終形で設計するのが原則。ただし銅の材料費は重量比例なので、増設の確度と併せて判断する。
製作を依頼するときに決めておく項目
受変電設備向けの銅ブスバーを手配するときに必要な情報は、材質・質別、板厚×幅×長さ、曲げ位置と曲げR、穴位置と穴径、表面処理、数量と納期です。図面が固まっていなくても、電流値と盤の寸法制約が分かれば断面の候補は出せます。
相談時に伝えていただきたいこと
- 電流値と電圧 — 常時電流・最大電流。分かれば短絡電流も
- 設置条件 — 盤内か盤間か、周囲温度、配置姿勢(垂直/水平)
- 寸法制約 — 使える幅・奥行き、支持間隔
- 材質と質別 — C1100(タフピッチ銅)かC1020(無酸素銅)か、曲げの有無で質別を選ぶ
- 表面処理 — 錫めっき・銀めっきの有無、部分めっきか全面か、絶縁の要否
- 数量と時期 — 試作か量産か、分納の要否
材質は、一般的な受変電設備の母線ではC1100(タフピッチ銅)が標準的な選択です。導電率が高く流通量も多いため入手性がよく、コスト面でも有利です。高い信頼性が求められる箇所や、ろう付け・水素雰囲気での加熱がある場合は水素脆化を避けられるC1020(無酸素銅)を選びます。板・条の規格はJIS H 3100(銅及び銅合金の板及び条)が参照先です。
注意:質別(O材・1/2Hなど)の指定漏れが多い
同じC1100でも、焼きなました軟らかいO材と、硬さを持たせた1/2H材では曲げ加工性と強度が変わります。質別を指定しないまま発注すると、曲げでひび割れたり、逆に必要な剛性が出なかったりします。曲げがある形状では、曲げRと質別をセットで確認してください。
当社(株式会社石垣商店)は名古屋市守山区で、変圧器・配電盤・受配電設備向けの銅ブスバー加工を行っています。切断・曲げ・穴あけ・タップ・めっき手配までを一括で見ているため、継手を減らした一体形状や、長尺・厚板の加工についても図面段階から相談を受けられます。検査・寸法保証の考え方は品質管理のページをご覧ください。
要点:電流値と盤の寸法制約が分かれば、図面確定前でも断面の候補と概算は出せる。
よくあるご質問
半導体工場の受変電設備はなぜ特別高圧になるのですか?
国内では契約電力が概ね2,000kW以上になると特別高圧受電が選択されるためです。半導体の前工程工場は、製造装置に加えてクリーンルーム空調・排気・純水・真空・冷却といった用力設備が24時間動き続けるため、この規模を大きく超える受電容量になります。
大電流の幹線は、銅ブスバーとケーブルのどちらを使うべきですか?
おおむね1,000Aを超える幹線では銅ブスバーが有利になります。ケーブルで大電流を通すには並列本数を増やす必要があり、本数分の端末処理・支持・占有スペースが増えるうえ、電流の偏りも管理しにくくなるためです。一方、経路が複雑で振動を吸収したい箇所では、可撓性のあるケーブルや積層フレキシブル導体が適します。
瞬時電圧低下(瞬低)の対策として、母線側でできることはありますか?
母線を太くしても瞬低は防げないため、対策は受電方式や瞬低補償装置・UPS側で行います。母線側でできるのは、補償装置を後から挿入するための分岐と据付スペース、接続用の穴やスペースをあらかじめ確保しておくことです。これを残していないと、対策装置の追加時に母線の作り直しが発生します。
増設を前提にした母線は、最初からどこまで太くしておくべきですか?
計画されている最終形の負荷電流で断面積を決めるのが原則です。後から母線を太くする工事は盤の改造と長時間停電を伴い、増設工事そのものより費用が大きくなることがあるためです。ただし銅の材料費は重量にほぼ比例するため、増設の確度が低い場合は、分岐用の穴と据付スペースだけ先に確保しておく折衷案も有効です。
24時間稼働している工場で、母線の点検はどうすればよいですか?
停電せずに行える方法として、サーモグラフィによる活線での温度監視が基本になります。判断は温度の絶対値ではなく、前回測定値との差と3相間の温度差で行い、撮影時の負荷率もあわせて記録します。増し締めが必要な接続部については、計画停電の機会に合わせて実施できるよう、点検口から工具が届く位置に接続部を配置しておくことが前提になります。