



銅ブスバーの曲げ加工とスプリングバック対策|質別と曲げRの勘所
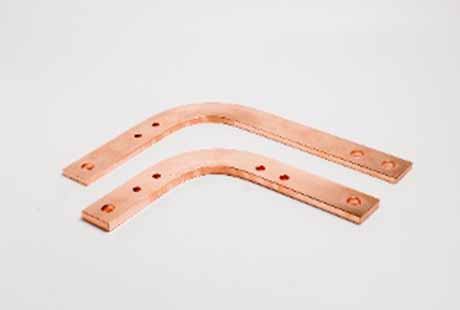
銅ブスバー(バスバー)の曲げ加工では、曲げた直後にわずかに角度が戻る「スプリングバック」が必ず起きます。純銅は鉄系材料に比べて戻り量が小さいものの、質別(O材・1/2H・H材)や板厚によって戻り方が変わるため、目安を知らずに図面を書くと寸法が合わず手戻りになります。この記事では、スプリングバックが起きる理由、質別ごとの戻り量の違い、板厚別の曲げR・展開長の目安、加工現場での対策、図面指示のポイントまでをまとめて解説します。
銅ブスバー
曲げ加工
スプリングバック
曲げR
展開長
質別
JIS H3100
この記事の内容
スプリングバックとは何か
スプリングバックとは、板材を曲げたあと加圧を解除した瞬間に、材料が持つ弾性分だけ角度が元に戻る現象です。銅ブスバー(バスバー)の曲げ加工でも例外なく発生し、狙った角度より1〜数度ほど開いた状態で仕上がります。
なぜ戻るのか
曲げている間、板の外側には引張応力、内側には圧縮応力がかかっています。加圧を解いた瞬間、この応力のうち弾性変形していた分だけが解放され、板が元の形に戻ろうとします。戻る量は、材料の弾性率・降伏応力・板厚・曲げ半径の組み合わせで決まり、「曲げ半径が大きいほど」「板厚が薄いほど」戻りは大きくなる傾向があります。
スプリングバックは弾性変形の解放であり、ゼロにはできない前提で型・工程を設計するのが実務の考え方です。
質別でスプリングバック量はどう変わるか
銅ブスバー(バスバー)は、同じC1100・C1020でも質別(O材・1/2H・H材)によって戻り量が変わります。O材(焼鈍材・軟質)は降伏応力が低く、曲げ始める力も小さいため戻りも小さめです。1/2H・H材は冷間圧延で硬化している分だけ降伏応力が高く、同じ曲げ半径でも戻り角度が大きくなります。
O材(焼鈍材)
- 戻りが最も小さく狙った角度に近い
- 最小曲げ半径も小さくでき、急な曲げに強い
- 反面やわらかく、傷・変形がつきやすい
1/2H・H材
- 戻り角度がO材より大きく出やすい
- 必要な曲げ半径もO材より大きめになる
- 導通部の剛性・耐摩耗性を優先したいときに選ぶ
注意
図面に「曲げ角度90°」とだけ書いて質別を指定しないと、ロットによって届く質別が変わり、戻り量が変わって仕上がり角度がばらつくことがあります。質別(O材/1/2H/H材)は曲げ図面に必ず明記してください。
板厚別の曲げR・曲げ高さの目安
銅ブスバー(バスバー)の最小曲げ半径は、おおむね板厚の1〜1.5倍程度が目安です。薄板ほど小さいRで曲げられますが、厚板になるほど割れ(クラック)を避けるために大きめのRが必要になります。
板厚ごとの曲げR・最小曲げ高さの目安(O材基準)
| 板厚 | 内曲げRの目安 | 最小曲げ高さ |
|---|---|---|
| 2mm | 2mm前後 | 9mm前後 |
| 3mm | 3〜4mm | 13mm前後 |
| 5mm | 5〜6mm | 19mm前後 |
| 8mm | 8〜10mm | 28〜30mm |
| 10mm | 10〜12mm | 35〜38mm |
板厚ごとの曲げR・最小曲げ高さの目安(O材基準)
板厚2mm
内曲げR 2mm前後 / 最小曲げ高さ 9mm前後
板厚3mm
内曲げR 3〜4mm / 最小曲げ高さ 13mm前後
板厚5mm
内曲げR 5〜6mm / 最小曲げ高さ 19mm前後
板厚8mm
内曲げR 8〜10mm / 最小曲げ高さ 28〜30mm
板厚10mm
内曲げR 10〜12mm / 最小曲げ高さ 35〜38mm
最小曲げ高さは「3.5×板厚+内曲げR」が目安の式で、これより短い辺を曲げようとすると型に干渉し、形状が崩れます。
穴との距離
曲げ線の近くに穴があると、曲げ時の変形で穴が歪んだり割れの起点になったりします。穴の端から曲げ線までは板厚の3倍以上を目安に離してください。長穴の場合は長手方向を曲げ線と平行にすると歪みを抑えやすくなります。
展開長の計算方法
展開長(曲げる前の板の長さ)は、曲げ部分の中立軸(板厚のほぼ中央)の長さを基準に求めます。簡易的には、曲げ角度90°の場合「展開長 ≒ 直線部の合計 − (板厚+内曲げR)×係数」で近似し、試作で実測して補正するのが実務での進め方です。
係数は板厚・曲げR・質別によって変わるため、固定値として断定はできません。量産前には必ず試作品で展開長を実測し、図面の寸法にフィードバックすることをおすすめします。
コツ
複数個所を曲げる形状では、1か所ごとの誤差が積み上がります。曲げ箇所が3か所以上ある図面では、各曲げの展開長を個別に計算してから合計すると、現物合わせの手戻りを減らせます。
加工現場での対策
スプリングバックそのものをゼロにすることはできませんが、加工条件と型の工夫で戻り量を安定させ、狙った角度に近づけることはできます。
現場で使われる主な対策
- オーバーベント(狙いすぎ曲げ) — 戻る分を見込んで、目標角度より深く曲げておく
- ストライキング(底押し) — 曲げ部の底を型で強く押さえ込み、戻りにくい状態を作る
- 2段曲げ — 一度大まかに曲げてから、再度プレスして角度を仕上げる
- 質別・圧延方向をそろえる — ロットや圧延方向が変わると戻り量もばらつくため、同一条件で揃える
図で見る底押し(ストライキング)の考え方
曲げ前          曲げ直後(戻る前)      底押し後
 ───┐             ───┐                ───┐
    │                 ╲                   │
    │        →         ╲         →        │(型で底を押し角度を固定)
 ───┘             ───────             ───┘
戻り量を見込んだ型設計と加工条件の管理は加工会社側のノウハウにあたる部分で、同じ図面でも発注先によって仕上がり角度の安定度は変わります。
図面指示でおさえるポイント
曲げ加工を依頼する図面では、角度・Rだけでなく質別まで指定しないと、狙った仕上がりになりません。
曲げ図面に入れるべき項目
| 項目 | 書き方の例 |
|---|---|
| 材質・質別 | C1100P-O など規格記号で明記 |
| 曲げ角度 | 仕上がり角度を寸法線で明示(戻り込み) |
| 内曲げR | 最小曲げRの目安以上で指定 |
| 曲げ方向と圧延方向 | 圧延方向に対して直角か平行かを明記 |
| 穴位置と曲げ線の関係 | 曲げ線からの距離を個別に寸法指示 |
曲げ図面に入れるべき項目
材質・質別
C1100P-O など規格記号で明記
曲げ角度
仕上がり角度を寸法線で明示(戻り込み)
内曲げR
最小曲げRの目安以上で指定
曲げ方向と圧延方向
圧延方向に対して直角か平行かを明記
穴位置と曲げ線の関係
曲げ線からの距離を個別に寸法指示
図面に角度しか書かれていない場合、加工会社側がオーバーベント量を独自に見込んで仕上げることになり、発注先が変わると仕上がり角度の傾向も変わります。初回取引では試作で角度を確認してから量産に進むと安心です。加工技術のページでは、曲げ以外の穴あけ・めっき・絶縁まで含めた対応範囲を紹介しています。
2026年、曲げ精度の相談が増えている背景
最新の状況(2026年時点)
2026年は蓄電池・データセンター向け受配電設備で大電流化が進み、板厚8〜12mm程度の厚板ブスバーを曲げて使う案件の相談が増えています。厚板は最小曲げRが大きくなる分、同じ形状でも薄板より展開長の誤差が仕上がりに与える影響が大きく出やすいため、試作確認の重要性が増しています。銅ブスバーのメリットのページでも触れているとおり、銅は曲げ加工性の面でも選ばれる理由の一つです。
注意
厚板化は展開長の計算誤差が目立ちやすくなるだけでなく、曲げ部の割れリスクも上がります。板厚が増えるほど、最小曲げRの目安を守ることと、質別をO材寄りにできないか検討することの両方が重要になります。
よくあるご質問
銅ブスバーのスプリングバック量はどれくらいですか?
純銅のO材(焼鈍材)であれば、戻り角度は1°以内から数度程度が目安です。1/2H・H材など硬い質別になるほど戻り角度は大きくなる傾向があります。正確な値は板厚・曲げR・型条件によって変わるため、量産前の試作確認をおすすめします。
最小曲げ半径(曲げR)はどう決めればよいですか?
O材であれば板厚と同程度〜1.5倍程度が目安です。質別が硬くなる(1/2H・H材)ほど、同じ板厚でも必要な曲げRは大きくなります。割れを避けるため、目安より小さいRでの曲げは事前に加工会社へ相談してください。
展開長はどう計算しますか?
曲げ部分の中立軸の長さを基準に、直線部の合計から板厚と曲げRに応じた分を差し引いて近似します。係数は板厚・曲げR・質別で変わるため、固定の早見表だけに頼らず、量産前に試作品で実測して図面にフィードバックするのが確実です。
質別によって曲げ加工の仕上がりは変わりますか?
変わります。O材は戻りが小さく急な曲げにも対応しやすい一方、やわらかいため傷がつきやすい特性があります。1/2H・H材は戻りがやや大きく、必要な曲げRも大きくなりますが、剛性を確保したい場合に選ばれます。図面には質別を必ず明記してください。
厚板(8mm以上)の曲げ加工は対応できますか?
板厚・形状・数量によって対応可否が変わるため、図面または板厚・曲げ角度・数量をお伝えいただければ確認します。厚板は展開長の誤差や割れリスクが出やすいため、試作での角度確認をおすすめしています。

