



銅ブスバーの接触抵抗と発熱|締結・めっきで何が変わるか
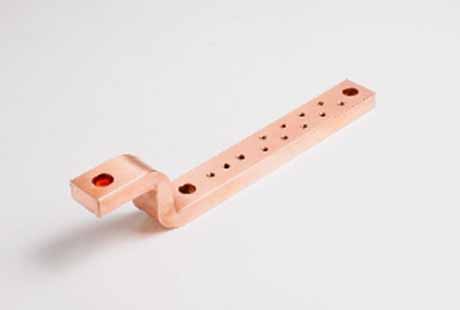
銅ブスバー(バスバー)の締結部で発熱やトラブルが起きるとき、多くの場合その原因は導体そのものではなく「接触抵抗」です。接触抵抗は、締結面の面粗さ・めっきの種類・締付トルク・経年劣化によって大きく変わり、同じ断面積・同じ電流でも発熱量が何倍にも変わります。この記事では、接触抵抗が発熱を生むしくみと、締結・めっき・点検の実務でどこを押さえれば発熱を抑えられるかを整理します。
銅ブスバー
接触抵抗
締結
発熱
めっき
トルク管理
この記事の内容
接触抵抗とは何か、なぜブスバーの発熱の主因になるのか
接触抵抗とは、銅ブスバー同士やブスバーと端子をボルト締結した部分に生じる電気抵抗のことで、導体自体の抵抗よりも発熱に大きく影響します。
前提
銅ブスバー(バスバー)は導体そのものの抵抗は非常に小さく、発熱の多くは「導体の途中」ではなく「導体と導体をつないだ締結部」で起きます。この締結部に生じる電気抵抗を接触抵抗と呼びます。接触抵抗は締結面の状態(表面粗さ・酸化膜・めっき・締付圧力)で大きく変わるため、設計で断面積を十分に取っていても、締結部の管理が不十分だと局所的に温度上昇が進みます。
配電盤・受配電設備・蓄電池のラック内など、ボルト締結による接続が多い設備ほど、接触抵抗の管理が全体の温度上昇・寿命に直結します。既存記事「銅ブスバーのメリット」で触れた導電率の高さは、締結部の接触抵抗が適切に管理されて初めて活きてくる前提条件です。
接触抵抗はどう決まるか(見かけの重なり面積ではない)
接触抵抗を決めるのは締結部の見かけの重なり面積ではなく、金属同士が実際に接触している微小な点(真実接触点)の総面積です。
ボルトで2枚のブスバーを重ねて締結しても、金属表面には微小な凹凸があるため、面全体がぴったり密着しているわけではありません。実際に電流が流れるのは、凹凸の山同士が接触している無数の微小な点(真実接触点)に限られます。締付圧力を上げるとこの微小な接触点の数と面積が増え、接触抵抗は下がります。逆に、面が粗い・酸化膜が厚い・締付が弱いと、真実接触点が減って接触抵抗が上がります。
図解:ボルト締結部の構造
  ブスバーA ─────┐
                  ├─ 接触面(見かけは面接触)
  ブスバーB ─────┘
       ↓ 拡大すると…
  ───∧─∧───∧───  ← 表面の微小な凹凸
     接触点  接触点      (ここだけに電流が集中)
そのため、接触抵抗を下げる手段は実務的には次の3つに集約されます。締付圧力(トルク)を規定どおりに管理すること、接触面の面粗さと酸化・汚れを管理すること、そして接触抵抗を安定して下げるめっきを施すことです。
締結トルクと接触抵抗の関係
締付トルクを適正値まで上げると真実接触点が増えて接触抵抗は下がりますが、トルクは部材の変形・座金の有無・ボルトの強度区分に応じた規定値を守る必要があります。
一般的な六角ボルトの締付トルクは、ボルトの呼び径と強度区分によって決まります。下表は一般的な鋼製ボルトの参考値です。実際の盤内母線の締結では、ブスバー側の板厚・座金の種類・絶縁部材の有無によって適正トルクが変わるため、最終的には設備・機器メーカーが指定するトルク値に従う必要があります。
鋼製ボルトの締付トルク目安(強度区分8.8)
| 呼び径 | 強度区分 | 締付トルク目安 |
|---|---|---|
| M8 | 8.8 | 約22.5 N・m |
| M10 | 8.8 | 約44.5 N・m |
| M12 | 8.8 | 約77.6 N・m |
鋼製ボルトの締付トルク目安(強度区分8.8)
M8(強度区分8.8)
約22.5 N・m
M10(強度区分8.8)
約44.5 N・m
M12(強度区分8.8)
約77.6 N・m
注意
上表は一般的な鋼製ボルトの参考値です。銅ブスバーは鋼材よりクリープ(時間の経過とともにわずかに変形し続ける性質)が大きく、締付トルクが同じでも時間の経過で軸力が低下しやすい材料です。盤メーカーや接続機器の指定トルクがある場合は必ずそちらを優先し、無指定の場合は皿ばね座金(ベルビルワッシャー)などクリープを吸収できる座金の併用を検討してください。
めっきの種類による接触抵抗の違い
締結面のめっきは、酸化膜の発生を防ぎ、金属の柔らかさで真実接触点を増やす役割があり、錫めっき・銀めっき・ニッケルめっきで接触抵抗と耐久性の傾向が異なります。
銅は裸のままだと表面が酸化しやすく、酸化膜は電気を通しにくいため接触抵抗を押し上げます。そこで締結部にはめっきを施し、酸化を防ぎながら安定した接触を確保します。
締結部めっきの傾向比較
| めっき種類 | 接触抵抗の傾向 | 特徴・注意点 |
|---|---|---|
| 錫めっき | 低い | 柔らかく密着性が良い。コストも扱いやすく一般的な選定 |
| 銀めっき | 非常に低い | 大電流・高信頼用途向け。コストが高く変色(硫化)対策が必要 |
| ニッケルめっき | 中程度 | 硬く耐摩耗性が高いが、錫・銀より接触抵抗はやや高め |
締結部めっきの傾向比較
錫めっき
接触抵抗:低い / 柔らかく密着性が良い。コストと扱いやすさのバランスが良い
銀めっき
接触抵抗:非常に低い / 大電流・高信頼用途向け。コスト高・変色対策が必要
ニッケルめっき
接触抵抗:中程度 / 硬く耐摩耗性が高いが接触抵抗はやや高め
どのめっきを選ぶかは、電流値・許容発熱・コスト・使用環境(屋外か屋内か、硫化ガスの有無など)で判断します。めっきの種類・膜厚の選び方は「銅ブスバーへのめっき」でも詳しく解説しているので、合わせて確認してください。
接触抵抗がどのくらい発熱に影響するか
接触抵抗はボルト1か所あたり0.1〜2mΩ程度ですが、表面の清浄度で温度上昇は数℃から数十℃〜百数十℃まで大きく変わるため、わずかな抵抗の差が発熱量に直結します。
発熱と接触抵抗の関係
発熱量は電流の2乗と抵抗の積で決まるため、接触抵抗が2倍になれば発熱量もおよそ2倍になります。海外の実測報告では、表面処理が良好な裸銅のボルト締結で温度上昇が5〜15℃程度に収まる一方、酸化・汚れが進んだ締結部では温度上昇が50℃を超え、状態によっては100℃以上に達した例も報告されています。数値は試験条件によって変わるため目安としての紹介ですが、「締結部の清浄度ひとつで発熱の桁が変わりうる」という点は設計・保守の両方で意識すべき事実です。
コツ
新規設計の段階では、接触抵抗を下げる3要素(締付圧力・面粗さ/清浄度・めっき)のうち、どれか1つに頼らず3つとも仕様に落とし込むと、個体差や経年劣化による発熱のばらつきを抑えやすくなります。
経年劣化で接触抵抗が上がるメカニズム
締結部の接触抵抗は、ボルトの軸力低下(緩み)・熱サイクルによる微小な位置ずれ・酸化・めっきの摩耗が重なって、時間の経過とともに徐々に上昇します。
接触抵抗を悪化させる要因
- 締付トルクの経年低下(クリープ・緩み)
- 温度変化の繰り返しによる微小な位置ずれ(フレッティング)
- めっきの摩耗・剥離による銅の露出・酸化
- 粉じん・塩分・硫化ガスなど周囲環境による腐食
初期段階で確認できる兆候
- サーモグラフィでの温度上昇・左右相の温度差
- 締結部周辺の変色(焼け・硫化による黒ずみ)
- 増し締め時に感じるトルクの低下
- 絶縁カバーの変色・異臭
フレッティング(微小な繰り返し摩耗)は、通電による発熱と冷却のサイクルで締結部がわずかに伸縮を繰り返すことで起き、めっきを削って酸化を進めるため、放置すると接触抵抗の上昇が加速します。点検周期の決め方や増し締めの考え方は「品質管理」のページも参考にしてください。
実務での対策とチェックポイント
接触抵抗による発熱を防ぐには、施工時の管理と定期点検の両方で「規定トルク」「清浄な接触面」「めっきの状態」の3点を継続的に確認します。
施工・保守で確認するポイント
- 締付は規定トルクをトルクレンチで管理し、目視・感覚だけで締めない
- 接触面に油分・粉じん・酸化膜が無いことを締結前に確認する
- クリープの大きい箇所には皿ばね座金(ベルビルワッシャー)の併用を検討する
- 定期点検でサーモグラフィによる温度測定を行い、相間の温度差を比較する
- 増し締め時はトルクの入り方(異常な軽さ・重さ)も記録に残す
注意
接触抵抗の問題は、発熱として表面化するまで外観からは分かりにくいことが特徴です。「今まで問題が無かったから大丈夫」ではなく、設置年数・通電履歴・周囲環境(屋外・塩害・振動の有無)に応じて点検周期を見直すことをおすすめします。
2026年時点の動向
蓄電池・データセンター向けの受配電設備では大電流化が進み、同じ接触抵抗でも発熱量が増える方向にあります。2026年時点では、設計段階からめっき仕様と締付トルクを図面に明記し、施工後の温度上昇試験まで含めて確認するケースが増えています。加工・めっき仕様を検討する段階からご相談いただくと、後工程での手戻りを防ぎやすくなります。
よくあるご質問
接触抵抗の目安値はどれくらいですか?
締結条件や表面処理によって幅がありますが、ボルト締結部1か所あたりおおむね0.1〜2mΩ程度が目安とされています。数値は接触面積・締付圧力・めっきの状態で変わるため、気になる箇所は実測(抵抗測定・サーモグラフィ)で確認することをおすすめします。
錫めっきと銀めっきはどちらを選ぶべきですか?
一般的な配電盤・受配電設備では、コストと接触抵抗のバランスが良い錫めっきが広く使われています。大電流・高信頼性が求められる用途や、発熱に対する余裕を特に重視する場合は銀めっきが選ばれます。変色(硫化)対策が必要な点は考慮してください。
締付トルクが強いほど接触抵抗は下がりますか?
一定の範囲までは締付圧力を上げるほど真実接触点が増え、接触抵抗は下がります。ただし銅ブスバーは過大なトルクで座面が変形したり、クリープで軸力が抜けやすくなったりするため、規定トルックを超えて締め付ければよいわけではありません。
接触抵抗が高いまま放置するとどうなりますか?
局所的な発熱が進み、めっきの劣化・酸化がさらに接触抵抗を上げる悪循環に入ります。最終的には絶縁物の劣化や焼損につながるおそれがあるため、サーモグラフィなどで早期に発見し、増し締めや清掃、必要であればめっきのやり直しで対処します。
新品のブスバーでも接触抵抗の管理は必要ですか?
必要です。新品であっても、締結面の清浄度や締付トルクの管理が不十分だと初期段階から接触抵抗が高くなることがあります。施工時にトルクレンチで規定値を確認し、記録を残しておくと、後の点検で異常を見つけやすくなります。

