



銅ブスバーの端面バリ取りと仕上げ|通電と安全性への影響
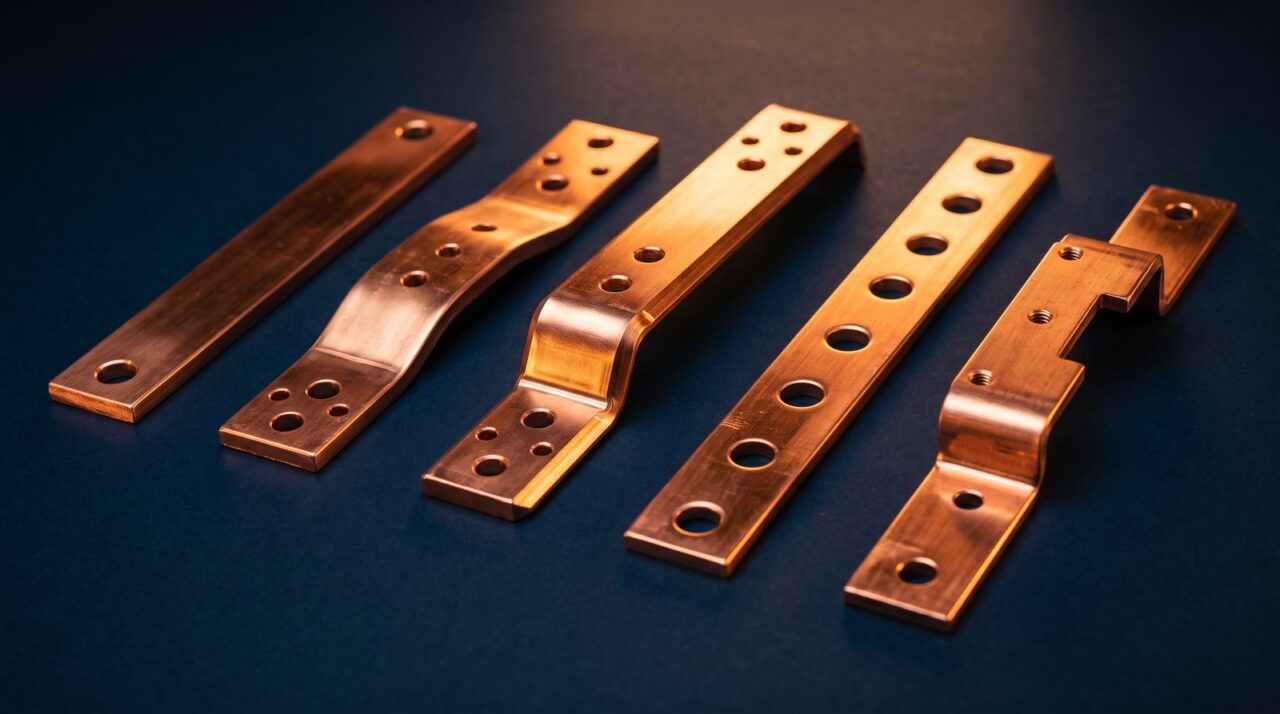
銅ブスバー(バスバー)の端面に残ったバリは、見た目の問題だけでなく、通電部の接触抵抗の悪化や絶縁処理の不良、作業者のケガにつながります。この記事では、バリがなぜ問題になるのか、JIS H 3140が定める端面形状の考え方、バリ取り・端面仕上げの加工方法の違い、絶縁前・出荷前の確認ポイントを、発注側の目線で整理します。
銅ブスバー
バリ取り
端面仕上げ
JIS H 3140
接触抵抗
絶縁処理
品質管理
この記事の内容
端面のバリが残っているとなぜ問題になるか
銅ブスバーの端面バリとは、打ち抜き・切断・穴あけの際に材料の縁や穴の周囲にはみ出す微小な突起のことです。放置すると、接触抵抗の局所的な悪化・絶縁物の損傷・作業者の切創という3つの問題につながるため、仕上げ工程として必ず除去します。
前提:バリが生まれる場所
外形の打ち抜き・せん断、穴あけ(ポンチ・ドリル)、長穴やタップの入口など、刃物が材料を切り離す箇所には必ずバリが発生します。銅は柔らかく延性が高いため、鋼板よりもバリが大きく、尖った形になりやすい材料です。
注意:バリは「見えにくい危険」
バリは数十〜数百マイクロメートル程度のことが多く、目視だけでは見落としやすい一方、尖った先端は絶縁被覆を貫通したり、作業者の手指を傷つけたりします。板厚や穴数が多い加工品ほど見落としの機会も増えるため、工程として確認ポイントを決めておくことが重要です。
バリは接触抵抗の悪化・絶縁物の損傷・作業者の切創につながるため、仕上げ工程で確実に除去する。
バリ・端面仕上げが通電性能に効く理由
接触抵抗は、めっきや銅の膜厚そのものよりも、表面の酸化状態と接触面の平滑さ・柔らかさに強く依存するとされています。バリや荒れた端面は酸化が進みやすい起点になり、そこから広がる酸化・変色のほうが、単なる傷よりも接触抵抗の悪化要因になりやすいと考えられています。
バリ・荒れた端面が招く影響
- 尖った部分に電界が集中しやすい
- めっきが角に乗りにくく、膜厚が薄くなりやすい
- 酸化・変色の起点になりやすい
- 絶縁被覆やチューブを傷つけやすい
適切な端面仕上げの効果
- 接触面が平滑になり電界集中を抑える
- めっきが均一に乗りやすい
- 酸化の起点が減り経年変化が穏やかになる
- 絶縁処理・組付け時の損傷リスクが下がる
補足:角が尖っているほど電界が集中する
導体の角や尖った突起は、平らな面に比べて局所的に電界が集中しやすい形状です。絶縁距離を確保していても、端面の形状が悪いと設計上の余裕を食いつぶすことがあるため、面取り・バリ取りは絶縁設計の一部として捉える必要があります。
バリや荒れた端面は酸化の起点・電界集中の原因になり、接触抵抗と絶縁性能の両方に影響する。
JIS H 3140が定める端面形状の考え方
JIS H 3140(銅及び銅合金の板、条並びに継目無管ー電気用銅ブスバー)では、縁部の形状として半径1.0mm以下の丸み面取り、または幅1.0mm以下の平らな面取りを行うことが示されています。外観についても「仕上げが良好かつ均一で、使用上有害な欠陥があってはならない」と定められており、バリが残った状態は規格上も不適合とされます。
前提:具体的な面取り寸法は板厚で変わる
規格には、指定がある場合に厚さの区分ごとの面取り半径を示す表が用意されています。実際の図面には「規格に準ずる」とだけ書くのではなく、板厚と面取りの種類(丸み/平ら)を明記し、不明な点は規格原文または加工会社に確認するのが安全です。
図解:端面形状の2つの考え方
 丸み面取り(R)            平らな面取り(C)
     ___                     ___
    /   \                   /   |
   |     |                 |    |
   |     |                 |    |
  バリを丸く削り落とす     バリを斜めに落とす
  (角が出ない)             (角度・幅を管理しやすい)
JIS H 3140は、縁部をR1.0mm以下の丸みかC1.0mm以下の平らな面取りとし、有害な欠陥を残さないことを求めている。
バリ取り・端面仕上げの加工方法の比較
バリ取り・端面仕上げには複数の方法があり、形状・数量・求める仕上がりによって向き不向きがあります。発注時は「どの方法で仕上げるか」まで指定すると、仕上がりのばらつきを防げます。
バリ取り・端面仕上げ方法の比較
| 方法 | 向く形状・数量 | 特徴 |
|---|---|---|
| プレス型での面取り | 量産・外形が決まった形状 | 量産向き |
| バリ取り専用機(ブラシ/ローラー) | 多穴・長尺など手作業では時間がかかる形状 | 均一性が高い |
| 手仕上げ(ヤスリ・バフ) | 小ロット・試作・複雑形状の一部 | 仕上がりが作業者に依存しやすい |
| バレル研磨(タンブリング) | 小物・多数個の一括仕上げ | 角が丸くなりやすい |
バリ取り・端面仕上げ方法の比較
プレス型での面取り
量産・外形が決まった形状向き。仕上がりが安定する
バリ取り専用機(ブラシ/ローラー)
多穴・長尺など手作業で時間がかかる形状向き。均一性が高い
手仕上げ(ヤスリ・バフ)
小ロット・試作・複雑形状の一部に使用。仕上がりが作業者に依存しやすい
バレル研磨(タンブリング)
小物・多数個の一括仕上げに向く。角が丸くなりやすい
コツ:図面に書いておきたいこと
「バリ取りのこと」とだけ書くより、「面取りC0.3〜C0.5程度」「角を丸くしすぎない(接続面の有効面積を確保したい)」など、求める仕上がりのイメージを添えると、加工会社との認識のずれを防げます。
バリ取り方法は形状・数量で向き不向きが分かれるため、図面には仕上げ方法のイメージまで添えるとずれが減る。
絶縁処理の前に確認すべきポイント
粉体塗装・熱収縮チューブ・絶縁テープなどの絶縁処理を行う場合、バリが残っていると被覆を突き破ったり、膜厚が不均一になったりします。絶縁処理の前工程として、バリ取りの完了を確認してから次工程に進む運用が安全です。
絶縁処理前の確認手順(例)
- 端面・穴の縁を指先または拡大鏡で確認する(尖りが残っていないか)
- めっき済みの場合は、バリ取り跡にめっきが乗っているかを確認する
- 絶縁物を仮当てし、角に当たって浮きが出ないかを確認する
- 沿面距離・空間距離に影響する突起が無いかを確認する
注意:バリ取りと絶縁処理の順番を逆にしない
絶縁処理の後からバリを取ろうとすると、絶縁被覆ごと傷つけてしまいます。バリ取り・端面仕上げは、めっきや絶縁処理よりも前の工程で完了させるのが基本です。
絶縁処理より前にバリ取りを完了させ、角の仕上がりを確認してから次工程に進むのが基本の順番。
検査でバリ・端面仕上げをどう確認するか
バリ・端面仕上げの検査は、目視・触診に加えて、画像寸法測定器やルーペでの拡大確認を組み合わせます。穴ピッチや板厚と同様に、端面の仕上げ状態も検査記録として残しておくと、クレーム発生時の原因切り分けがしやすくなります。
補足:検査基準は図面・仕様書に合わせる
「バリが無いこと」という基準だけでは、どの程度まで許容するかが現場ごとにばらつきます。面取り寸法・許容されるバリの高さなど、数値で示した基準を図面や検査仕様書に明記しておくと、検査結果の判断がぶれません。
加工技術の詳細は加工技術のページで、検査・品質保証の考え方は品質管理のページで紹介しています。ブスバー(バスバー)の基礎から確認したい場合はブスバーとはも参考にしてください。
外形のバリと穴部のバリでは対策が変わる
同じ「バリ」でも、外形の縁にできるバリと、打ち抜き穴・長穴の縁にできるバリでは、確認のしやすさも対策も異なります。外形は目視・触診で見つけやすい一方、穴の内側や裏面のバリは見落としやすく、ボルト締結時の座面浮きや絶縁ワッシャーの傷の原因になります。
外形のバリ
- 切断・打ち抜きの縁に発生
- 目視・触診で見つけやすい
- 対策:面取り加工、ブラシ仕上げ
穴部のバリ
- 打ち抜き・ドリル穴の裏面に出やすい
- 見落としやすく、座面浮きの原因になる
- 対策:裏当て材の使用、専用工具での面取り
注意:穴部のバリは締結の品質にも関わる
ボルト座面にバリが残っていると、増し締めをしても座面が密着せず、使用中に緩みが生じやすくなります。穴あけ工程では、穴ピッチや公差だけでなく、裏面のバリの有無も検査項目に含めることをおすすめします。
外形のバリは目視で見つけやすいが、穴部のバリは見落としやすく締結部の緩みにつながるため、別の確認ポイントとして扱う。
搬送・保管時に生じる二次的な傷への備え
バリ取りを終えた直後は端面がきれいでも、搬送・積み重ね・梱包の過程で別の部材と擦れ、新たな傷や微小なめくれが生じることがあります。仕上げ品質を最後まで保つには、加工工程だけでなく運搬・梱包の扱いも含めて考える必要があります。
コツ:仕上げ後の扱いも仕様に含める
重ねて運ぶ場合は間紙を挟む、個別梱包にする、治具で固定して運ぶなど、仕上げ後の扱い方を発注時に伝えておくと、せっかくのバリ取り・面取りが輸送中に台無しになるのを防げます。
バリ取り後も搬送・保管中の擦れで傷がつくことがあるため、梱包・運搬方法まで含めて品質を管理する。
2026年時点の状況
データセンターや蓄電池向け設備の大容量化・高密度化が進み、電線ケーブルからブスバーへの置き換えが増えるのに合わせて、接続部の信頼性に対する要求も上がっています。接触抵抗は表面の酸化状態と平滑さに強く左右されるため、バリ取り・端面仕上げは「見た目の工程」ではなく、通電の信頼性を左右する工程として扱われる傾向が強まっています。
大電流化・高密度化が進むほど、バリ取り・端面仕上げの品質が通電の信頼性に直結する比重が増している。
よくあるご質問
銅ブスバーのバリ取りをしないとどうなりますか?
バリが尖ったまま残ると、接触抵抗の局所的な悪化や絶縁被覆の損傷、作業者の切創につながります。JIS H 3140でも有害な欠陥を残さないことが求められているため、出荷前の必須工程として扱います。
JIS H 3140はバリ取りの寸法を定めていますか?
JIS H 3140は縁部の形状として、半径1.0mm以下の丸み面取り、または幅1.0mm以下の平らな面取りを示しています。指定がある場合は板厚の区分ごとの面取り寸法が別途示されているため、図面を作成する際は規格原文を確認してください。
面取りの大きさはどう決めればよいですか?
規格の範囲内であれば、接続面の有効面積や絶縁処理との相性を踏まえて決めます。角を丸くしすぎると接続面が減る場合があるため、用途に応じて加工会社と相談しながら面取り寸法を図面に明記するのが安全です。
絶縁処理をする場合もバリ取りは必要ですか?
必要です。バリが残ったまま絶縁被覆やチューブを被せると、被覆を突き破ったり膜厚が不均一になったりします。バリ取り・端面仕上げを完了させてから絶縁処理に進む順番を守ってください。
穴あけ部分のバリも外形と同じ方法で取れますか?
外形の面取りと穴部のバリ取りは、使う工具や確認方法が異なることが多いです。穴の裏面は見落としやすく、ボルト締結時の座面浮きにつながるため、外形とは別の検査項目として確認することをおすすめします。

