



銅ブスバーの寸法検査|画像寸法測定器とノギスの使い分け
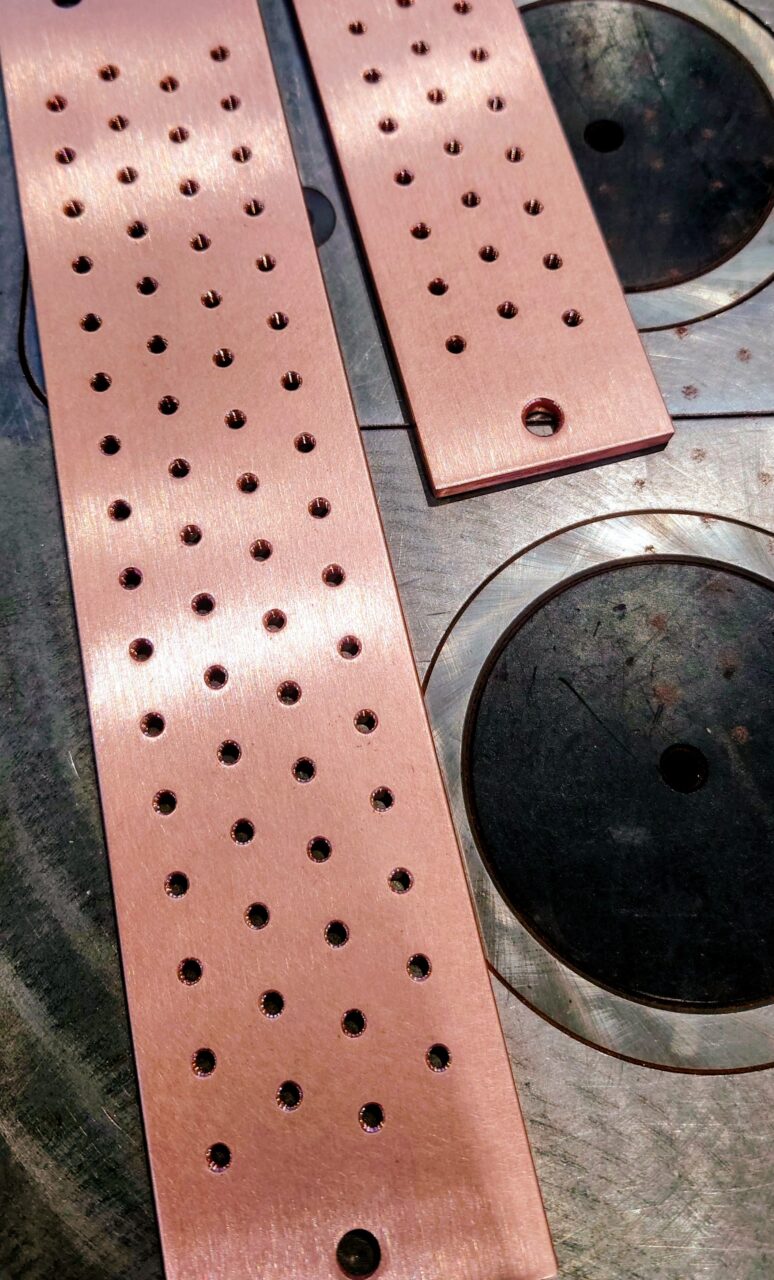
銅ブスバー(バスバー)の寸法検査では、ノギスや高さゲージによる接触式測定に加えて、画像寸法測定器(非接触の画像測定機)を使う工程が増えています。結論から言うと、穴間距離や輪郭形状など多点・複雑形状の測定は画像測定機が得意で、板厚や単純な外形寸法はノギス・マイクロメータで十分なケースが大半です。この記事では、両者の使い分けの基準、JIS H 3140が定める寸法許容差の読み方、検査記録(検査成績書)で確認すべき項目を整理します。
銅ブスバー
寸法検査
画像寸法測定器
JIS H 3140
公差
検査成績書
この記事の内容
画像寸法測定器とは何か、ノギスと何が違うか
画像寸法測定器は対象物をカメラで撮影し、輪郭を画像解析して寸法を自動算出する非接触の測定機です。ノギスのように押し当てて測る接触式とは原理が異なります。
画像寸法測定器(画像測定機)は、対象物をカメラで撮影し、明暗の境界(輪郭線)を画像解析することで、穴間距離・角度・輪郭形状などの寸法を自動で算出します。対象物に触れないため、測定圧によって薄板がたわんで誤差が出ることがなく、1点あたり数秒で判定できるのも特徴です。目視や手動測定に比べて、測る人によるばらつき(個人差)が出にくい点も実務上のメリットになります。
一方のノギスは、本体のジョウ(測定面)を対象物に押し当てて寸法を読み取る接触式の測定器です。構造がシンプルで持ち運びやすく、現場でもすぐに使える手軽さがある一方、測定は基本的に1点ずつで、複数の穴位置の関係をまとめて確認するような用途には向きません。また、測定圧のかけ方(力の入れ方)によって読み取り値が微妙にばらつくため、測る人の経験や癖が結果に影響しやすいという面もあります。
前提
「画像測定機の方が高精度だからノギスより優れている」という単純な優劣ではありません。非接触であることのメリットが活きる場面(多点測定・複雑形状・柔らかい材質)と、接触式で十分な場面(単純な外形・板厚)が分かれている、という理解が実務では重要です。
画像寸法測定器が得意なこと
- 穴間ピッチ・角度など多点の一括測定
- 柔らかい材質・薄板など、接触で変形しやすい対象
- 複雑な輪郭形状の測定
- 同一条件での繰り返し測定(ばらつきの抑制)
ノギス・ゲージが向いていること
- 板厚・外形幅など単純な1〜2点の測定
- 現場・受入検査での簡易確認
- 大型・曲げ後の形状で画像測定機に乗せにくい部材
- 短時間での抜き取り検査
銅ブスバーの寸法検査で使い分ける基準
穴あけ・長穴加工など多点・複雑形状はノギスでは追いきれないため画像測定機を使い、板厚や単純な外形はノギス・マイクロメータで確認するのが実務上の目安です。
銅ブスバーは、板厚・幅という単純な外形寸法だけでなく、ボルト穴の位置・ピッチ、長穴の長さと幅、曲げ後の角度など、確認すべき寸法が1部材の中に複数ある部材です。穴の位置関係や輪郭形状をまとめて確認したい場合は画像寸法測定器、板厚や単純な寸法を手早く確認したい場合はノギス・マイクロメータ、という役割分担で運用すると、検査の抜け漏れと検査時間の両方を抑えやすくなります。
前提
どちらの測定器を使うかは、図面に指示された公差の種類(位置度か、単純寸法か)と、対象部材の形状・材質の柔らかさで決まります。すべての工程を画像測定機に置き換える必要はありません。
加工形状別の測定イメージ
 単純な外形・板厚            長穴・複数穴のピッチ
 ┌─────────┐         ┌───○────○────○──┐
 │          │ ← ノギスで   │                     │ ← 画像測定機で
 │          │   2点測定    └───┴────┴────┘
 └─────────┘              穴位置の関係を一括で算出
例えば、長穴加工やボルト穴が複数ある銅ブスバーでは、「穴と穴の距離」「端部からの距離(縁距離)」を1枚の図面内で何カ所も確認する必要があります。これをノギスで1点ずつ測っていくと、測定点が増えるほど時間がかかるうえ、基準点の取り方で誤差が積み重なりやすくなります。画像測定機であれば、撮影した画像から複数点の位置関係を一度に算出できるため、こうした多点検査との相性が良くなります。
JIS H 3140が定める厚さ・幅の許容差
JIS H 3140:2018の「ブスバーの厚さ及び幅の許容差」表では、厚さの区分ごとに許容差が、幅についても100mm以下・100超200以下・200超300以下の区分ごとに許容差が定められています。
例えば厚さ2.0mm以上3.2mm以下の区分では、幅100mm以下に対して±0.8mmの許容差が規定されています(規格票の区分表による)。実際の製品では区分と数値が細かく分かれているため、図面上の公差指示がこの規格値そのままか、それより厳しい独自公差かを必ず確認してください。規格値より厳しい公差を指示する場合、加工方法や測定器の選定にも影響するため、見積もり・図面確認の段階で伝えておくと手戻りが減ります。
厚さ・幅の区分と許容差の考え方(JIS H 3140の表の読み方)
| 厚さの区分 | 幅の区分 | 許容差の考え方 |
|---|---|---|
| 2.0〜3.2mm | 100mm以下 | 規格票の区分値を確認(例:±0.8mm程度) |
| 同上 | 100超〜200以下 | 幅が広がるほど許容差も区分で変わる |
| 厚さが増す区分 | 200超〜300以下 | 厚さ区分ごとに表の値を参照 |
厚さ・幅の区分と許容差の考え方(JIS H 3140の表の読み方)
厚さ2.0〜3.2mm / 幅100mm以下
規格票の区分値を確認(例:±0.8mm程度)
厚さ2.0〜3.2mm / 幅100超〜200以下
幅が広がるほど許容差も区分で変わる
厚さが増す区分 / 幅200超〜300以下
厚さ区分ごとに表の値を参照
注意
上記は区分の考え方を示す例であり、実際の許容差の数値は厚さ・幅の組み合わせごとに規格票で細かく定められています。発注図面の公差がJIS値そのままか、それより厳しい指示かは、規格票原本または弊社へのご確認をおすすめします。
測定器の精度と公差の関係(±0.01mmが必要になる場面)
公差幅が狭い(例えば±0.1mm)場合、ノギスの読み取り分解能では公差を正しく判定できないため、より分解能の細かい測定器が必要になります。
ノギス自体は0.05mm程度まで実用上測れますが、JIS規格が定める最大測定長150mmのノギスの指示誤差は最大±0.03mm程度とされています。公差幅が±0.1mm(公差の範囲として0.2mm)のような狭い指示の場合、測定器自体の誤差が公差に対して無視できない比率になるため、0.01mm分解能のデジタルノギスや、画像寸法測定器のようなより精度の高い測定手段が必要になります。「測定器の精度は、検査する公差幅より十分細かいか」を、検査方法を決める前に確認することが実務上のポイントです。
公差が比較的広い(例えば板厚のような±0.5mm前後の)寸法であれば、通常のノギスで十分に合否判定できます。一方、穴ピッチの位置度のように狭い公差が指示される寸法では、測定器の指示誤差そのものが判定の信頼性に影響するため、デジタルノギスや画像寸法測定器への切り替えを検討する判断材料になります。どの測定器を使うかを公差の広さだけで機械的に決めるのではなく、測定対象の形状(平面か、複数穴の位置関係か)と合わせて判断することが実務上は重要です。
コツ
図面の公差欄を見て、公差幅が0.2mmを下回るような狭い指示がある場合は、通常のアナログノギスでの検査は避け、デジタルノギスや画像測定機など分解能の高い測定器を使う工程に切り替えることを検討してください。
測定器の校正管理が検査の信頼性を左右する理由
測定器自体が狂っていれば、どれだけ丁寧に測っても正しい検査結果にはなりません。ノギス・画像測定機とも、定期的な校正(標準器との比較による精度確認)と記録の管理が検査結果の信頼性を支えています。
画像測定機は非接触で高精度な測定ができますが、レンズやカメラの設置状態、照明条件によって読み取り結果が変わり得るため、定期的な校正と、基準となるゲージブロックなどでの精度確認が欠かせません。ノギスについても、ジョウの摩耗やゼロ点のズレが生じていないかを定期的に確認する必要があります。校正の頻度・記録が管理されていない測定器での検査結果は、たとえ実測値が公差内に収まっていても、どこまで信頼できるかの裏付けが弱くなります。
注意
「公差内に収まっている」という検査結果だけを見るのではなく、その数値を出した測定器が校正されたものかどうかも、発注側として確認しておきたいポイントです。校正記録が無い測定器での検査は、再現性の裏付けが取りにくくなります。
コツ
見積もり・発注の段階で「検査に使う測定器の校正管理状況」を質問しておくと、品質管理体制の実態を把握しやすくなります。校正記録の有無は、口頭で確認するだけでも手がかりになります。
検査記録・検査成績書で確認しておきたい項目
検査成績書には、実測値・合否判定・測定条件(使用した測定器・測定日・測定者)が記載されているかを確認してください。測定条件が抜けていると、再現性の確認や問題発生時の原因追及ができません。
検査成績書は、寸法検査の結果をまとめた品質証明の記録です。発注側として確認しておきたいのは、実測値そのものだけでなく、「どの測定器で」「いつ」「誰が」測ったかという測定条件です。測定条件が記録されていれば、万一の不具合発生時に、測定器の校正状態や測定方法まで遡って確認でき、原因の切り分けが早くなります。材料証明(ミルシート)と合わせて、再製作が必要になった場合に同じ条件を再現するための記録としても機能します。
発注時に確認しておきたいこと
- 検査成績書に実測値・合否判定が記載されるか
- 使用した測定器の種類(ノギス/画像測定機など)が記載されるか
- 測定器の校正管理が行われているか
- 図面の公差指示に対して、どの測定方法で検査するかが事前に合意できているか
よくあるご質問
画像寸法測定器を使えば、ノギスでの検査は不要になりますか
不要にはなりません。板厚や単純な外形寸法はノギス・マイクロメータで十分な精度と速度で確認できます。画像寸法測定器は、穴間ピッチや輪郭形状など多点・複雑形状の測定に向いており、部材の寸法内容に応じて使い分けるのが実務的です。
銅ブスバーの寸法公差はどこで決まっていますか
厚さ・幅についてはJIS H 3140が区分ごとの許容差を定めています。図面で別途公差が指示されている場合はそちらが優先されるため、規格値そのままか、より厳しい独自公差かを図面で確認する必要があります。
公差が狭い図面の場合、測定器は何を使えばよいですか
公差幅が0.2mmを下回るような狭い指示では、通常のアナログノギス(指示誤差が公差に対して無視できなくなる)では判定が難しく、0.01mm分解能のデジタルノギスや画像寸法測定器など、より精度の高い測定手段を使う必要があります。
検査成績書には何が記載されていれば十分ですか
実測値と合否判定に加えて、使用した測定器・測定日・測定者などの測定条件が記載されているかを確認してください。測定条件が分かれば、不具合発生時の原因追及や再製作時の条件再現がしやすくなります。
画像寸法測定器は薄い銅ブスバーでも使えますか
使えます。非接触のため測定圧で薄板がたわむ心配がなく、むしろ接触式測定で変形しやすい薄板・柔らかい材質の測定に向いています。
銅ブスバー(バスバー)の寸法検査は、「何を」「どの測定器で」「どの精度で」確認するかを図面段階ですり合わせておくことで、手戻りと検査時間の両方を抑えられます。公差指示が狭い図面や、穴位置・輪郭形状が複雑な部材については、測定方法まで含めて早めにご相談ください。加工技術の詳細は加工技術のページもご参照ください。品質管理の考え方全般は品質管理のページでも紹介しています。

