



銅ブスバーのプレス加工とマシニング加工の違いと選び方
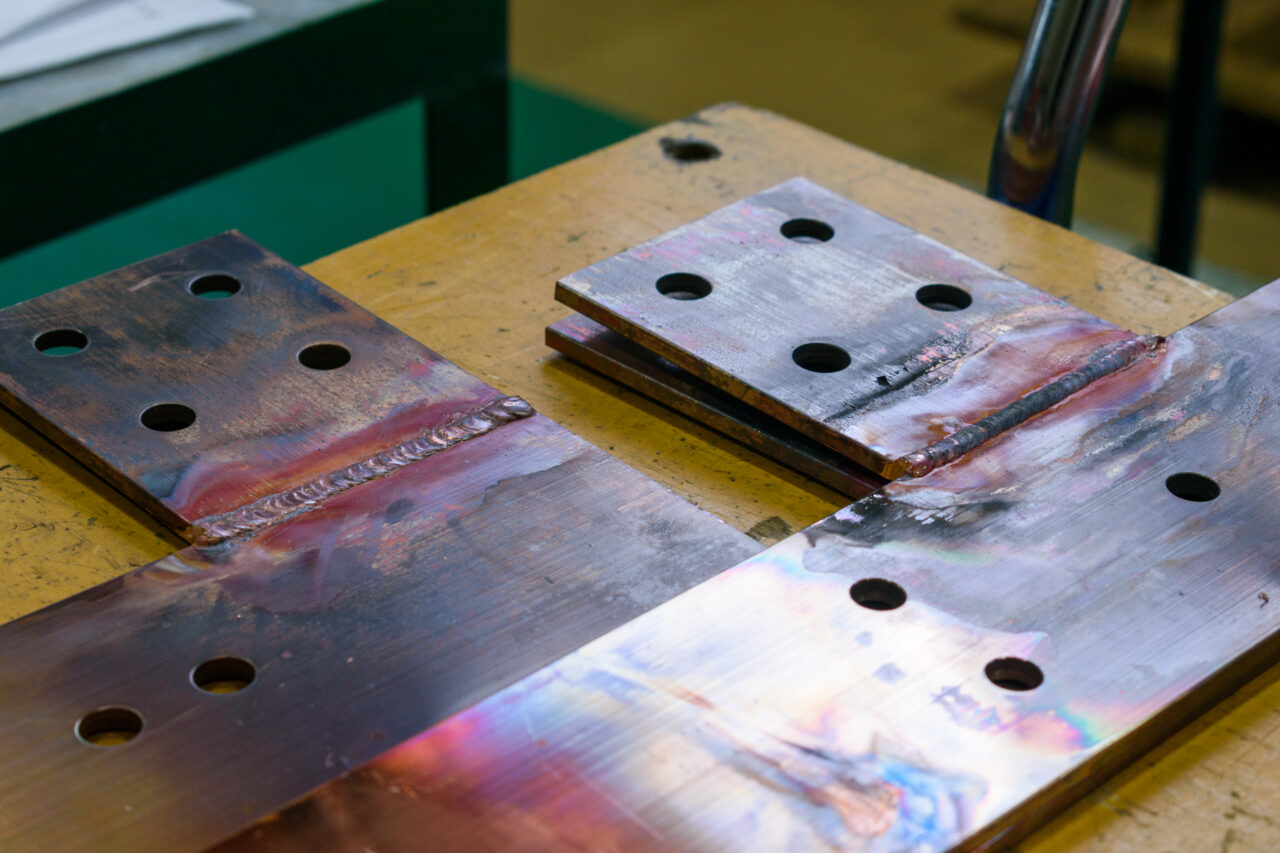
銅ブスバーの穴あけ・形状加工は、プレス加工とマシニング加工(切削加工)のどちらでも対応できる場合があります。どちらを選ぶかは、数量・形状の複雑さ・求める公差・金型費用を回収できるかで決まります。目安として、数百〜数千枚規模で形状が固まっているならプレス加工、試作や少量・多品種、複雑形状や高い寸法精度が必要ならマシニング加工が向いています。この記事では、発注前に判断できるよう、条件別の使い分けを表で整理しました。
銅ブスバー
プレス加工
マシニング加工
金型
小ロット
公差
バスバー
この記事の内容
プレス加工とマシニング加工の違いとは
プレス加工(バスバー加工では「バスバー」とも呼ばれます)とは、金型を使って板材に圧力をかけ、穴あけ・切断・曲げを一度の動作で行う加工方法です。マシニング加工とは、回転する工具で材料を削り出す切削加工で、金型を作らずに図面データから直接形状を作れます。同じ穴あけ・段付き形状でも、量産を前提とするならプレス、試作や複雑形状・高精度が優先されるならマシニングという使い分けが基本です。
前提
銅ブスバーの加工には他にも、タレットパンチプレスによる穴あけ、ベンダーによる曲げ、レーザー切断などがあります。この記事では「同じ穴・形状を作るときにプレスと切削のどちらを選ぶか」に絞って解説します。
プレス加工が向いている条件
プレス加工は、専用金型の製作費(イニシャルコスト)がかかる代わりに、1枚あたりの加工時間が短く、同じ形状を大量に作るほど単価が下がります。金型が一度できれば、複数の穴やスリットを同時に打ち抜けるため、工程数が少なく仕上がりも安定します。
プレス加工が向いているケース
- 同一形状を数百〜数千枚以上、継続的に発注する見込みがある
- 穴位置・外形がすでに固まっていて、今後の設計変更が少ない
- 単純な丸穴・角穴・外形打ち抜きが中心で、複雑な三次元形状を含まない
- 板厚が金型の対応範囲内である(厚板になるほど金型・プレス機への負荷が増える)
マシニング加工が向いている条件
マシニング加工は金型が不要なため、初回費用を抑えて少数枚から発注できます。図面データを直接読み込んで削るので、設計変更にもすぐ対応でき、角穴・段差・溝など打ち抜きでは作りにくい形状にも対応しやすいのが特徴です。一方、1枚あたりの加工時間はプレスより長くなりやすく、数量が増えるほど単価面では不利になります。
マシニング加工が向いているケース
- 試作・単品・小ロット(数枚〜数十枚程度)で、金型費用を回収しにくい
- 設計変更がまだ発生しうる開発段階の案件
- 角穴・溝・段差など、打ち抜きでは対応しづらい複雑形状がある
- 穴位置やピッチの寸法精度を高く求められる
数量が読めない・形状が複雑・精度優先ならマシニング、数量が固まっていて形状が単純ならプレスが基本の選び方です。
プレス加工のメリット
- 1枚あたりの加工時間が短く量産向き
- 金型ができれば寸法が安定しやすい
- 複数の穴を一度に打ち抜ける
プレス加工のデメリット
- 金型の製作費・製作期間がかかる
- 設計変更時に金型修正が必要になりうる
- 複雑な三次元形状には不向き
マシニング加工のメリット
- 金型不要で少数枚から発注できる
- 設計変更にすぐ対応できる
- 角穴・溝・段差など複雑形状に対応しやすい
マシニング加工のデメリット
- 1枚あたりの加工時間が長くなりやすい
- 数量が増えるほど単価面で不利になる
- 形状によっては専用治具が必要な場合がある
プレス加工とマシニング加工、それぞれの工程の流れ
プレス加工とマシニング加工では、発注から納品までの工程の流れも異なります。金型の要否が納期に直結するため、初回発注時はこの違いを踏まえてスケジュールを組むことが重要です。
プレス加工の工程の流れ(初回)
- 図面確認・金型設計
- 金型製作(形状により製作期間が変わる)
- 試し打ち・寸法確認
- 量産打ち抜き
- バリ取り・洗浄・検査
マシニング加工の工程の流れ
- 図面確認・加工プログラム作成
- 切削加工(1枚ずつ、または少数枚まとめて)
- バリ取り・寸法確認
- 検査・出荷
数量が増えたときの1枚あたり単価のイメージ(概念図)
前提
上のグラフは考え方を示す概念図であり、実際の金額・比率を示すものではありません。板厚・穴数・材質によって傾向は変わるため、実際の比較は見積り時にご確認ください。
数量・形状・公差で選ぶ判断表
実際の発注では、数量・形状・公差・金型の要否の4項目を並べて判断すると迷いにくくなります。以下はあくまで一般的な目安で、板厚や穴数、材質(タフピッチ銅・無酸素銅など)によって変わるため、最終判断は見積り時にご相談ください。
プレス加工とマシニング加工の判断目安
| 項目 | プレス加工 | マシニング加工 |
|---|---|---|
| 向く数量 | 数百〜数千枚以上 | 数枚〜数十枚 |
| 初回費用 | 金型費が別途必要 | 金型不要 |
| 設計変更への対応 | 金型修正が必要になる場合あり | 図面差し替えで対応しやすい |
| 得意な形状 | 単純な丸穴・角穴・外形打ち抜き | 角穴・溝・段差など複雑形状 |
| 寸法精度 | 金型精度に依存し安定 | 個別に追い込みやすい |
| 1枚あたりの加工時間 | 短い(量産向き) | 長め |
プレス加工とマシニング加工の判断目安
向く数量
プレス:数百〜数千枚以上 / マシニング:数枚〜数十枚
初回費用
プレス:金型費が別途必要 / マシニング:金型不要
設計変更への対応
プレス:金型修正が必要な場合あり / マシニング:図面差し替えで対応しやすい
得意な形状
プレス:単純な丸穴・角穴・外形打ち抜き / マシニング:角穴・溝・段差など複雑形状
寸法精度
プレス:金型精度に依存し安定 / マシニング:個別に追い込みやすい
1枚あたりの加工時間
プレス:短い(量産向き) / マシニング:長め
金型費用と損益分岐点の考え方
プレス加工とマシニング加工のどちらが安くなるかは、「金型費 ÷ (マシニング単価 − プレス単価)」で損益分岐となる数量のイメージがつかめます。金型費が高い形状ほど、採算が取れる数量ラインは上がります。
前提
実際の金型費・加工単価は形状・板厚・穴数・材質によって大きく変わるため、上記は考え方の整理であり、具体的な金額を示すものではありません。数量が見えている場合は、見積り時に両方式でのコスト比較をご依頼いただけます。
コツ
量産移行が見込める場合は、試作段階をマシニング加工で進め、形状が固まった時点でプレス用金型を起こす進め方が手戻りを減らせます。加工技術のページも参考にしてください。
銅ブスバーの加工で注意したい点
銅は鉄やアルミに比べてやわらかく、工具への負荷や変形のしやすさが加工方法選びに影響します。穴あけ後のバリ・むしれが接触抵抗に影響する場合もあるため、加工方法だけでなく仕上げ工程まで含めて確認することが重要です。
注意
プレスによる打ち抜きは、金型の刃先摩耗が進むとバリが大きくなりやすく、放置すると接続部の接触抵抗や外観に影響します。マシニング加工でも送り速度や工具選定を誤ると、むしれ・バリが出ることがあります。いずれの加工方法でも、端面処理(バリ取り)を仕上げ工程として組み込むことをおすすめします。
前提
質別(O材/1/2Hなど)によっても加工性は変わります。硬い質別ほど寸法は安定しやすい一方、曲げ加工との組み合わせでは割れに注意が必要です。
発注前に確認しておきたいこと
プレス・マシニングいずれの場合も、次の情報を見積り依頼時に伝えると回答が早くなります。
見積り依頼時に伝えたい情報
- 想定数量(初回ロットと将来的な継続数量の見込み)
- 板厚・幅・長さと材質(タフピッチ銅C1100/無酸素銅C1020など)
- 穴位置・穴径・公差(図面またはラフスケッチ)
- 曲げ・めっきなど後工程の有無
- 試作段階か量産移行を見込んでいるか
当社では、切断・穴あけ・曲げ・めっき手配までを一貫して対応しており、試作段階のマシニング加工から量産のプレス加工への移行についてもあわせてご相談いただけます。品質管理の考え方や、銅ブスバーのメリットもあわせてご確認ください。
最新の状況(2026年9月時点)
2026年9月24日、国内銅建値はトン242万円に改定され、同年8月に記録した最高値に並びました。材料費の比率が上がる局面では、金型費を回収できる数量かどうかの見極めがより重要になります。数量が読み切れない場合は、無理に金型を起こさずマシニング加工で様子を見る選択肢も検討する価値があります。
よくあるご質問
プレス加工とマシニング加工、どちらが安いですか?
数量によって変わります。金型費を数量で割った1枚あたりのコストがマシニング加工の単価を下回る規模になれば、プレス加工の方が安くなります。少量であればマシニング加工の方が総額を抑えられることが多いです。
試作はマシニング加工、量産はプレス加工に切り替えられますか?
可能です。試作段階でマシニング加工により形状を確定させ、量産移行時にプレス用金型を起こす進め方はよくある流れです。図面が同じであれば、加工方法の切り替えによる形状変更は基本的に発生しません。
複雑な角穴や段差がある形状でもプレス加工できますか?
形状によっては専用金型で対応できる場合がありますが、複雑になるほど金型構造が複雑化し費用が上がります。数量が少ない、または形状変更の可能性がある段階では、マシニング加工の方が柔軟に対応できます。
金型費用はどのくらいかかりますか?
形状の複雑さ・板厚・穴数によって大きく異なるため、一律の金額はお答えできません。図面またはラフスケッチをいただければ、金型費を含めた概算をご案内できます。
マシニング加工の寸法精度はどの程度ですか?
工具・切削条件により追い込める精度は変わり、案件ごとに確認が必要です。公差を厳しく指定したい場合は、図面に必要な公差を明記のうえご相談ください。

