銅ブスバーのロウ付け|適用条件と依頼前の確認事項
銅ブスバー(バスバー)の接合方法として「ロウ付け(ろう付け)」を検討する際、向いている形状・向いていない形状、銀ろうとりん銅ろうの違い、依頼前に決めておくべき条件をまとめました。結論から言うと、ロウ付けは気密性と機械的強度を同時に必要とし、かつ後から分解しない接続部に向いています。振動や着脱の可能性がある箇所は、ボルト締結との使い分けを検討したほうが安全です。
銅ブスバー
ロウ付け
銀ろう
りん銅ろう
JIS Z 3261
JIS Z 3264
接合
この記事の内容
ロウ付け(ろう付け)とは
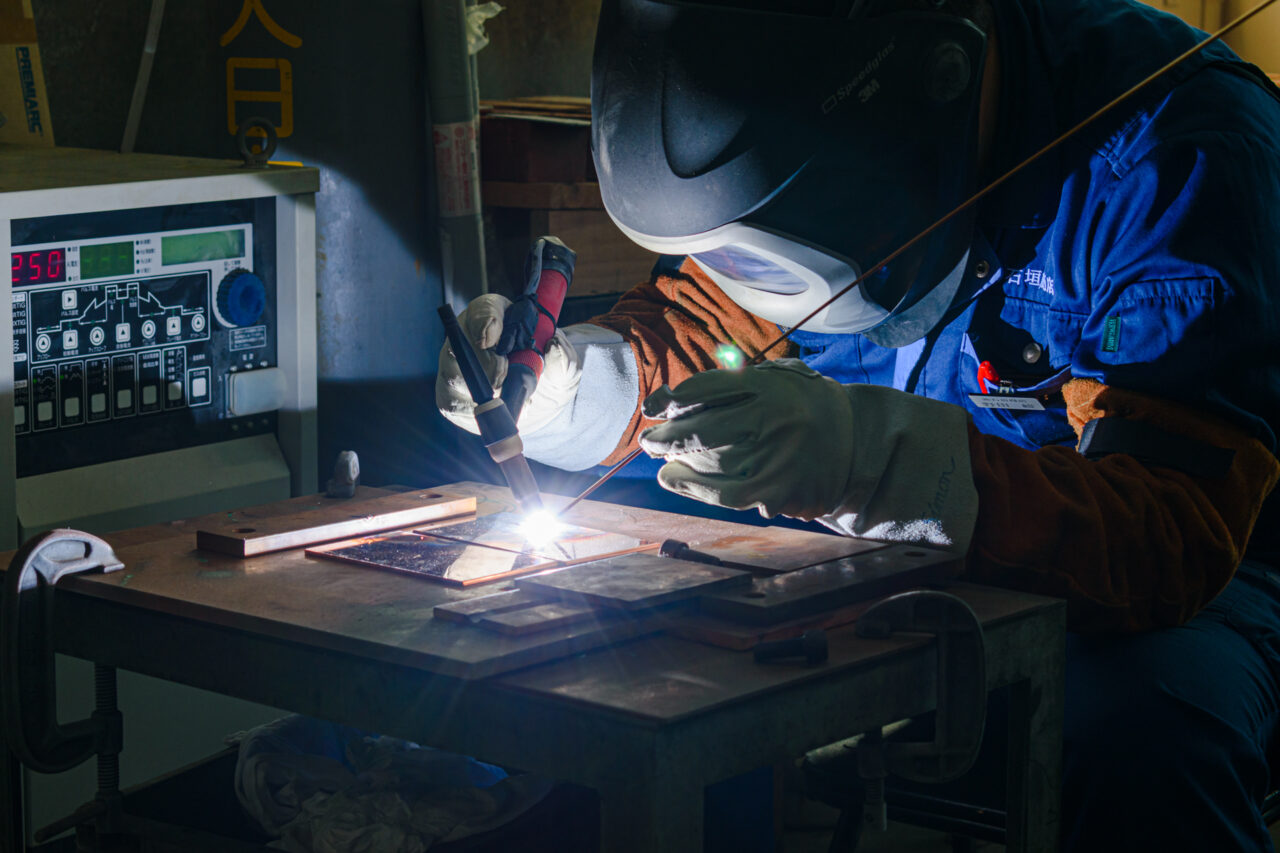
ロウ付けとは、母材より融点の低い「ろう材」を溶かして毛細管現象ですきまに流し込み、母材自体は溶かさずに接合する方法です。
溶接が母材同士を溶融させて一体化させるのに対し、ロウ付けは母材の融点まで温度を上げません。そのため熱による変形・熱影響を溶接より抑えやすく、気密性の高い継手を得やすいのが特徴です。銅ブスバーの分野では、冷凍・空調機器の銅配管接合や、モーター・電気機器の導体接合と同様の考え方で、板同士・棒同士の接続に使われます。
前提
ロウ付けが成立するには、①母材表面が清浄であること、②継手のすきまが適正範囲(目安0.025〜0.15mm程度)であること、③ろう材の液相線温度まで確実に加熱することの3条件がそろう必要があります。どれか1つでも欠けると、ろうが継手全体に行き渡らず「濡れ不足」による強度不足や気密不良が起きます。
ロウ付けが向く場面・向かない場面
気密性・機械強度を両立したい恒久接続にはロウ付けが向き、分解や着脱の可能性がある箇所にはボルト締結のほうが適しています。
ロウ付けが向く場面
- 接続部を後から分解しない恒久接続
- 気密性(水分・粉じん侵入の防止)が必要な箇所
- 面同士を広く密着させ、接触抵抗のばらつきを抑えたい箇所
- 振動が常時かかっても緩みを心配したくない箇所
ボルト締結・溶接のほうが向く場面
- 点検・交換のために将来分解する可能性がある箇所
- 近接する絶縁材・めっき層が加熱に弱い箇所
- 現地(施工現場)で作業する箇所(炉や温度管理設備が使いにくい)
- ごく薄い板厚で反り・歪みのリスクが高い箇所
注意
ロウ付けは接合部を450℃以上に加熱します。既にめっき処理や絶縁塗装が施された部材に後工程でロウ付けを行うと、加熱でめっきが変色・剥離したり、絶縁塗膜が炭化したりすることがあります。ロウ付けは加工工程の中でめっき・絶縁処理より先に行うのが基本です。図面や依頼時に工程順を明記してください。
銀ろう・りん銅ろうの使い分け
銅同士の接合には、フラックスが不要な「りん銅ろう(JIS Z 3264)」が第一候補になり、異種金属や高い耐食性が必要な場合は「銀ろう(JIS Z 3261)」を使い分けます。
ろう材はJISで化学成分・ろう付け温度ごとに分類されています。銅ブスバー加工で実務上よく登場するのは次の2系統です。
主なろう材の比較(銅ブスバー接合での目安)
| 種類 | 規格 | 参考ろう付け温度 | フラックス | 向く用途 |
|---|---|---|---|---|
| りん銅ろう(BCuP系) | JIS Z 3264 | 約710〜850℃ | 銅同士なら不要 | 銅ブスバー同士の恒久接合 |
| 銀ろう(BAg系) | JIS Z 3261 | 約605〜780℃ | 必要 | 異種金属接合・低温での接合 |
主なろう材の比較(銅ブスバー接合での目安)
りん銅ろう(BCuP系) / JIS Z 3264
ろう付け温度 約710〜850℃・フラックス不要(銅同士)・銅ブスバー同士の恒久接合向け
銀ろう(BAg系) / JIS Z 3261
ろう付け温度 約605〜780℃・フラックス必要・異種金属接合や低温接合向け
コツ
銅ブスバー同士の接合であれば、りん銅ろう(BCuP-2・BCuP-3など)がフラックス洗浄の工程を省ける分、コスト・工程数の面で有利になりやすいです。一方、めっき済みの部材や真鍮金具など異種金属を含む接合は、銀ろう+適切なフラックスの組み合わせを選ぶのが基本です。どちらが適するかは継手形状によっても変わるため、迷う場合は現物・図面を見せて相談するのが確実です。
強度・導電性はボルト締結・溶接とどう違うか
ロウ付けは面接触に近い広い接合面を作れるため接触抵抗の面で有利ですが、母材そのものより強度は劣るため、荷重が集中する構造では継手設計に注意が必要です。
ロウ付けされた継手は、ろう材が毛細管現象で継手全体に行き渡ることで、母材同士が直接触れる場合よりも安定して広い接触面積を確保できます。これは接触抵抗のばらつきを抑えたい大電流用途で有利に働きます。ただし継手強度そのものは母材の引張強度には及ばないため、機械的な荷重(引張・曲げ・繰り返し振動)が大きくかかる箇所では、継手の重ね代(ラップ長さ)を十分に取る設計が必要です。
ボルト締結との比較では、ロウ付けは分解できない代わりに緩みの心配がなく、施工後の増し締め管理が不要になります。溶接との比較では、母材を溶融させない分、熱ひずみが小さく、板厚が薄い部材でも変形を抑えやすい傾向があります。
発注前の判断材料として、3つの接合方法を実務目線で並べると次のようになります。数値はいずれも一般的な傾向であり、実際の適否は形状・要求強度によって変わるため、最終判断は図面または現物を見た上で行うのが確実です。
接合方法の比較(実務目線の目安)
| 方法 | 分解 | 気密性 | 熱ひずみ | 施工場所 |
|---|---|---|---|---|
| ロウ付け | 不可 | 高い | 小さい | 炉・治具が必要 |
| ボルト締結 | 可 | 低い(要増し締め管理) | なし | 現地作業が容易 |
| 溶接 | 不可 | 高い | 大きい | 現地作業も可能 |
接合方法の比較(実務目線の目安)
ロウ付け
分解:不可 / 気密性:高い / 熱ひずみ:小さい / 炉・治具が必要
ボルト締結
分解:可 / 気密性:低い(要増し締め管理) / 熱ひずみ:なし / 現地作業が容易
溶接
分解:不可 / 気密性:高い / 熱ひずみ:大きい / 現地作業も可能
継手すきま・温度管理のポイント
ロウ付けの信頼性は「継手すきま」と「加熱温度の均一性」でほぼ決まります。すきまが広すぎても狭すぎても、ろうが行き渡らず強度不足の原因になります。
継手すきまのイメージ
  銅ブスバー(上側)
  ─────────────────
       ↕ すきま 0.025〜0.15mm程度(目安)
  ─────────────────
  銅ブスバー(下側)
       └─ ろう材が毛細管現象ですきまに流れ込み、
          冷却後に接合部として固まる
接合材料ごとの参考温度帯(目安・上限側)
注意
薄板の銅ブスバーを局所的に加熱すると、加熱されていない周囲との温度差で反りが出やすくなります。板厚に対して継手が小さい・部材が薄い場合は、事前に治具で押さえる、加熱範囲を広めに取るなど、加工側での対策が前提になります。図面段階で板厚・継手位置が分かっていれば、発注時にその点を伝えておくと段取りがスムーズです。
依頼前に確認しておきたい5項目
ロウ付け加工を依頼する際は、母材の板厚・継手形状・要求強度・数量・検査書の要否の5点を先に整理しておくと見積りと段取りが早くなります。
依頼前に整理しておきたいこと
- 母材の材質(C1100/C1020など)と板厚・寸法
- 継手の形状(重ね継手か突合せ継手か)とラップ長さの希望
- 要求される強度・気密性のレベル(用途・使用環境)
- 異種金属を含むか(銅同士か、真鍮・めっき部材との接合か)
- 数量・納期、および検査成績書や外観検査基準の要否
図面が無い場合でも、現物や手書きスケッチ、写真での相談が可能です。特に「どこまでの強度・気密性が必要か」は数値化しづらいことが多いため、使用環境(屋内外・振動の有無・想定電流)を伝えてもらえると、りん銅ろう・銀ろうのどちらが適しているかを含めて判断しやすくなります。ブスバー(バスバー)の加工技術全般については、こちらのページでも詳しく紹介しています。
石垣商店での対応範囲
当社では切断・曲げ・穴あけ・めっき手配までを一貫して手掛けており、ロウ付けについても継手形状や母材条件を踏まえたうえで対応可否を相談いただけます。
ロウ付けは母材の板厚・継手形状・要求強度によって適用可否や段取りが変わるため、まずは現物または図面を見せていただき、条件を確認したうえでお答えする形を基本としています。品質管理の考え方や検査成績書の発行についても、あわせてご相談いただけます。銅ブスバーの基礎から知りたい方はブスバーとはのページもご参照ください。
よくあるご質問
銅ブスバー同士のロウ付けにフラックスは必要ですか?
銅同士の接合であれば、りん銅ろう(JIS Z 3264・BCuP系)を使うことでフラックスなしでロウ付けが可能です。ただし異種金属(真鍮・めっき部材など)を含む場合は、銀ろうと適切なフラックスの組み合わせが必要になります。
ロウ付けした継手は後から分解できますか?
基本的に分解を前提としない恒久接合です。点検や交換のために将来分解する可能性がある箇所には、ボルト締結を検討したほうが適しています。
薄い銅板でもロウ付けはできますか?
可能ですが、局所的な加熱による反り・歪みが出やすくなるため、板厚に対して継手が小さい場合は治具での押さえや加熱範囲の調整など、加工側での対策が前提になります。事前に板厚と継手位置を伝えていただくと段取りがスムーズです。
ロウ付けと溶接はどちらが強いですか?
母材そのものを溶かす溶接のほうが継手強度は高くなる傾向がありますが、熱ひずみは大きくなります。ロウ付けは母材を溶かさない分、熱による変形を抑えやすく、気密性の高い継手を得やすいという特徴があります。どちらが適しているかは要求強度と板厚・形状によって変わります。
図面がなくてもロウ付け加工を相談できますか?
相談可能です。現物や手書きスケッチ、写真でも構いません。母材の材質・板厚、継手の形状、使用環境(屋内外・振動の有無・想定電流)を伝えていただけると、適用可否を含めてお答えしやすくなります。