



銅ブスバーのめっきと曲げ加工の順番|割れ・はがれを防ぐ工程指示
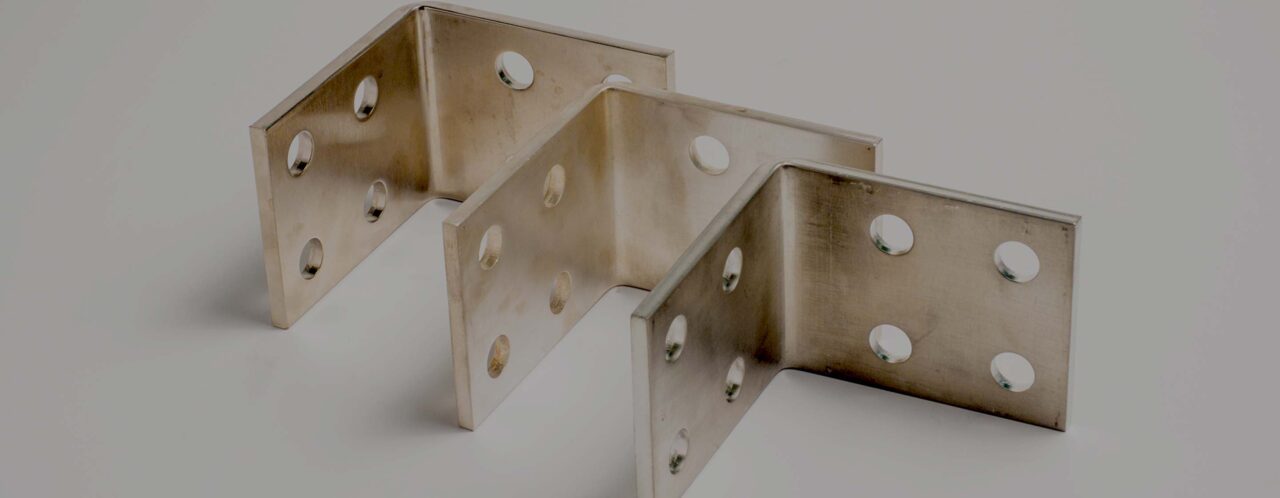
銅ブスバー(バスバー)のめっきは、曲げ・穴あけなどの機械加工をすべて終えたあとに行うのが基本です。先にめっきしてから曲げると、曲げR部でめっき層が伸びに追従できず、割れ・はがれが起きることがあります。この記事では、工程順の基本的な考え方、めっき後曲げがどうしても必要な場合の対策、図面での指示の書き方を整理します。
銅ブスバー
めっき
曲げ加工
錫めっき
ニッケルめっき
図面指示
この記事の内容
銅ブスバーのめっきは曲げ加工の前と後、どちらが基本か
基本は「切断・曲げ・穴あけ・バリ取りをすべて終えてから、最後にめっきする」順番です。
銅ブスバーの加工は、切断・曲げ・穴あけ・タップ・バリ取りといった機械加工をひととおり終え、形状が確定した状態でめっき工程に入るのが標準的な流れです。理由は単純で、先にめっきを施すと、その後の曲げ・穴あけ・治具への接触でめっき面に傷や摩耗が生じ、特に曲げ部では地金(銅)が露出して防錆性能が落ちてしまうためです。逆に、形状を確定させてからめっきすれば、端面・切断面を含めた全周をムラなく均一な膜厚で覆うことができます。
曲げ・穴あけ → めっき(標準)
- めっき面に加工傷が付かない
- 端面・切断面もめっきで保護できる
- めっき皮膜の種類をニッケルなど硬めの膜からも選べる
- デメリット: 複雑形状だと治具・液回りの設計が難しくなる場合がある
めっき → 曲げ・穴あけ(例外対応)
- 平板の状態でめっきできるため膜厚が安定しやすい
- デメリット: 曲げR部でめっきが割れる・はがれるリスクがある
- デメリット: 穴あけ・切断の新しい切り口は地金が露出する
- 延性のあるめっき種類に限定される
前提
どちらの順番を選ぶかは、めっきの目的(防錆か、接触抵抗低減か)、曲げRの大きさ、数量・納期によって変わります。迷ったときは標準どおり「加工後めっき」を前提に、曲げRがきつい形状や部分めっき指定がある場合だけ例外を検討するという考え方で問題ありません。
試作1〜数個であれば、加工後に手作業でめっき業者とやり取りしながら進められますが、量産になると治具・ラック掛けの段取りがそのまま納期とコストに効いてきます。曲げ形状が複雑になるほど「どこを掴んでめっき液に浸すか」「曲げの内側まで液が回るか」の治具設計が難しくなり、量産移行時には事前に加工業者・めっき業者双方とサンプルで確認しておくと手戻りが少なくなります。
めっき後に曲げると、なぜ割れ・はがれが起きるか
めっき皮膜の硬さが曲げ加工による表面の伸びに追従できないと、曲げR部にクラックが入ります。
曲げ加工では、曲げの外側表面に引張応力が、内側に圧縮応力がかかり、材料表面が伸びます。銅の母材自体は延性があるため追従しますが、めっき皮膜は金属の種類によって延性の差が大きく、母材ほど伸びに追従できない場合があります。皮膜が伸びに追従できないと、曲げの外側で皮膜にクラックが入ったり、母材との界面で密着が切れてはがれたりします。
注意
ニッケルめっきは硬質で耐摩耗性に優れる一方、延性が低く、曲げ加工による伸びに追従しにくい皮膜です。めっき後に曲げる前提の部品には不向きで、曲げ後にめっきするか、曲げが必要な部位だけ別のめっき種類にする判断が必要です。光沢系の錫めっきも、無光沢(マット)タイプに比べると硬く、曲げ割れが起きやすい傾向があります。
めっき種類ごとの曲げ加工への適性(目安)
| めっき種類 | 延性・曲げ適性 | 向いている使い方 |
|---|---|---|
| 無光沢(マット)錫めっき | 曲げに追従しやすい | めっき後に軽い曲げを行う部位 |
| 光沢錫めっき | 曲げ部では割れやすい | 曲げ加工後の平面部・端子部 |
| ニッケルめっき | 硬く割れやすい | 曲げを伴わない平面部の耐摩耗用途 |
| 銀めっき | 比較的追従しやすい | 低接触抵抗が必要な端子部 |
めっき種類ごとの曲げ加工への適性(目安)
無光沢(マット)錫めっき
曲げに追従しやすい。めっき後の軽い曲げに向く
光沢錫めっき
曲げ部では割れやすい。曲げ後の平面・端子部向き
ニッケルめっき
硬く割れやすい。曲げを伴わない平面の耐摩耗用途向き
銀めっき
比較的追従しやすい。低接触抵抗が必要な端子部向き
前提
めっき厚も割れやすさに関わります。厚いめっき皮膜のほうが防錆や耐摩耗の面では有利ですが、曲げ加工や組付け時にかかる応力に対しては、厚すぎる皮膜ほど割れの起点になりやすい傾向があります。用途に必要な防錆性能・接触抵抗の目標値から逆算し、過剰に厚いめっきを指定しないことも割れ対策の一つです。
曲げ部とクラックの位置関係
   曲げ外側(引張側)
        ┌───────────
        │  ← めっき皮膜にクラックが入りやすい位置
   ─────┘
   曲げ内側(圧縮側)
        → 皮膜のしわ・はがれが起きやすい位置
「めっき後に曲げる」が避けられない場合の対策
めっき後に曲げが必要なら、延性の高いマット錫などを選び、曲げRを大きめに取り、めっき厚を必要以上に厚くしないことが基本の対策です。
試作段階の治具・端子形状の都合や、めっき済みの支給材を曲げる依頼など、「めっき後に曲げる」工程を避けられない場面もあります。その場合は次の3点を押さえます。
めっき後曲げで割れを避けるための確認項目
- めっき種類を、延性の高い無光沢(マット)錫めっきや銀めっきに変更できないか確認する
- 曲げ内Rを、割れが出にくい範囲まで大きく取れないか設計側と相談する
- めっき厚を必要最小限にする(厚すぎる皮膜は曲げだけでなく組付け時の応力でも割れやすくなる)
- 曲げ後に外観検査でクラック・はがれの有無を確認する工程を入れる
コツ
部品全体を同じめっき仕様にそろえる必要がない場合は、曲げを伴わない接続部だけニッケルめっきにして耐摩耗性を確保し、曲げ部を含む本体側は錫めっきにするなど、部位ごとにめっき種類を使い分ける指定も有効です。図面上でめっき範囲を明確に区切って指示します。
曲げ後に外観検査でクラック・はがれを確認する際は、ルーペや実体顕微鏡で曲げRの外側表面を確認するのが基本です。重要な接続部では、めっきの密着性を確認するテープ試験(めっき面にテープを貼って剥がし、めっきが一緒に剥離しないか見る簡易チェック)を工程内検査に組み込む方法もあります。どこまでの検査を行うかは、用途の重要度(防錆目的か、接触抵抗が性能に直結する端子部か)に応じて発注時にすり合わせておくと、検査費用と品質のバランスを取りやすくなります。
図面・発注時にどう指示すればよいか
図面には「工程順(曲げ先かめっき先か)」「めっき種類」「曲げを伴う部位のめっき厚上限」の3点を明記します。
加工業者側が工程順を独自に判断すると、想定外の仕様(例えば「曲げ後にめっき」を前提にしていたのに、めっき後曲げで納品されてしまう)になりかねません。次の項目を図面か仕様書に明記すると手戻りを防げます。
工程順の指示が図面に無いまま発注すると、加工業者側は標準工程(加工後めっき)で進めるのが一般的です。ただし、支給材が既にめっき済みの平板であるなど「めっき後に曲げる」前提の案件では、図面だけでは伝わりにくいため、見積り依頼の時点で口頭・メールでも前提条件を伝えておくと手戻りを防げます。発注時の確認項目をまとめたチェックリストも用意しておくと、担当者が変わっても抜け漏れが起きにくくなります。
発注前に伝えるとよい項目
- 支給材が未加工の平板か、既にめっき済みの材料かどうか
- 曲げを伴う部位に、どのめっき種類を使う予定か(または使ってはいけない種類があるか)
- 防錆が目的か、接触抵抗の低減が目的か(目的によって必要な膜厚・範囲が変わる)
- めっき後の外観検査・密着性チェックをどこまで行ってほしいか
前提
当社(株式会社石垣商店)では、切断・曲げ・穴あけなどの機械加工から表面処理の手配まで一貫して対応しており、図面に工程順の指示が無い場合は標準どおり「加工後めっき」で進める前提をすり合わせたうえで製作しています。品質管理の考え方は品質管理のページでも紹介しています。
ブスバーとはの記事もあわせてご覧ください。
曲げを先にする場合の防錆・接触信頼性の確保
曲げを先に行う標準工程でも、切断面や曲げ内側の奥まった部分までめっき液が回るよう、治具とめっき条件を事前にすり合わせておく必要があります。
「加工後めっき」の標準工程であっても、複雑な曲げ形状では、曲げの内側や多段曲げの奥まった箇所にめっき液が十分に回らず、膜厚が薄くなる・ムラが出ることがあります。特に銅ブスバーへのめっきで防錆や接触抵抗の低減を狙う場合、めっきが薄い箇所があると、その部分から酸化や接触抵抗の上昇が始まる起点になり得ます。治具のかけ方や形状によってめっき液の回り方が変わるため、複雑な曲げ形状を依頼する際は、めっき業者とあらかじめ形状を共有しておくと安心です。
注意
曲げ加工後に穴あけ・タップなどの切削を追加すると、その切り口はめっきされていない地金のままになります。防錆や接触信頼性が重要な箇所であれば、追加工の順番もあわせて図面で指示してください。
工程順を変える判断は、コストや納期にも影響します。「加工後めっき」の標準工程であれば、めっき業者は形状が確定した部品をまとめて処理できるため、めっき工程自体は効率よく進みます。一方、「めっき後に曲げ」を選ぶ場合は、めっき面を傷つけないよう曲げ加工時の当て板・治具に配慮が必要になり、加工側の手間が増えることがあります。どちらが総合的に有利かは、数量・形状の複雑さ・求める防錆レベルによって変わるため、見積り段階で加工業者に相談するのが確実です。
2026年時点の状況
蓄電池・EV・データセンター向けなど大電流用途の銅ブスバーでは、接続部の接触抵抗を下げる目的でめっき仕様の問い合わせが増えています。これらの用途は端子形状が複雑になりやすく、曲げ・穴あけとめっきの工程順を図面段階ですり合わせておく重要性が、従来の配電盤向けよりも高まっています。
よくあるご質問
銅ブスバーのめっきは曲げ加工の前後どちらにすべきですか
基本は、切断・曲げ・穴あけなどの機械加工をすべて終えてから、最後にめっきする順番です。先にめっきすると、曲げ部でめっきが割れたり、加工時の傷でめっきが損なわれたりするためです。
めっき後に曲げるとなぜ割れが起きるのですか
曲げ加工では表面が伸びますが、めっき皮膜が母材ほど延性がないと、その伸びに追従できず曲げの外側表面でクラックが入ります。特にニッケルめっきや光沢錫めっきは硬く、割れやすい傾向があります。
めっき後に曲げが必要な場合、どのめっき種類を選べばよいですか
無光沢(マット)の錫めっきや銀めっきなど、延性の高い皮膜を選びます。あわせて曲げ内Rを大きめに取り、めっき厚を必要以上に厚くしないことも割れ防止に有効です。
図面にはどのような情報を書けばよいですか
工程順(曲げ先かめっき先か)、めっき種類、曲げを伴う部位のめっき厚上限、曲げRの4点を明記すると、加工業者との認識違いによる手戻りを防げます。
曲げ後にめっきする標準工程でも注意点はありますか
複雑な曲げ形状では、曲げの内側や奥まった箇所にめっき液が回りにくく、膜厚が薄くなることがあります。形状が複雑な場合は事前にめっき業者と形状を共有しておくと安心です。

