



銅ブスバーの打ち抜き・穴あけ精度とバリ対策|工法の選び方
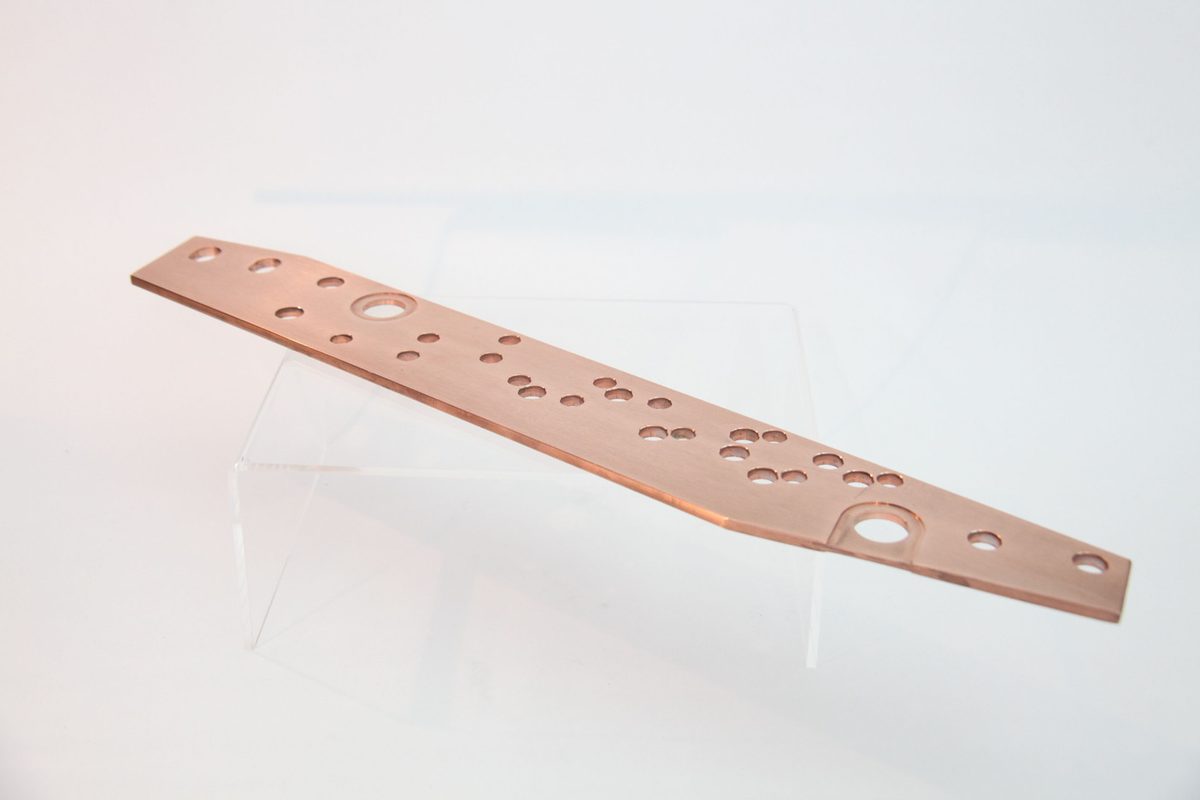
銅ブスバー(バスバー)の穴あけは、「開けられるかどうか」ではなく「どの工法で、どこまでの精度を狙うか」で判断が分かれます。結論から言うと、量産の同一形状は専用金型のプレス打ち抜き、多品種・中量はNCタレットパンチ、高精度や小ロットはドリル・マシニングが向き、穴径精度はおおむね±0.03〜0.1mmの範囲に収まります。本記事では工法ごとの精度差、バリの出方と対策、図面に書くべき指示まで、発注前に確認しておきたい点を整理します。
銅ブスバー
打ち抜き
穴あけ
公差
バリ対策
NC加工
プレス加工
この記事の内容
銅の穴あけで押さえておきたい前提
銅ブスバーの穴あけとは、板厚3〜25mm程度の銅板(平角銅)にボルト穴・タップ下穴・長穴などを加工する工程です。鉄鋼材と違い、銅は柔らかく粘りが強いため、同じ送り速度・クリアランスで加工すると刃先に材料が溶着しやすく、バリや仕上げ面の荒れが出やすい材料です。工法を決める前に、この「柔らかく粘る」という性質が精度とバリの両方に効いてくる点を理解しておく必要があります。
前提
穴あけの「精度」には、穴そのものの直径の精度(穴径公差)と、複数の穴の位置関係の精度(穴ピッチ公差)の2種類があります。本記事は前者の穴径精度と加工方法の選び方、バリ対策を中心に扱います。穴ピッチの公差や曲げをまたぐ穴の扱いについては、加工技術のページと合わせて個別にご相談ください。
前提
丸穴ではなくボルトの位置調整や取付誤差の吸収を目的とした「長穴」を指定する図面もあります。長穴は丸穴より抜き形状が複雑になり、長さ・幅・端部Rの指定次第で精度の狙いどころが変わるため、本記事では丸穴を基準に扱い、長穴特有の注意点は別途ご相談ください。
2026年の状況
2026年はAI向けデータセンターの建設や送配電網の更新投資を背景に銅需要・銅価格とも高値圏で推移しており、ラック1本あたりの搭載電力が大きくなったことで大電流対応の厚板化が進んでいます。板厚が増すほどプレス・NCタレットパンチでの打ち抜きが難しくなり、ドリル・マシニング加工で穴をあける比重が相対的に増えているのが、2026年時点の現場の実感です。
工法の使い分け:プレス・NC・ドリル/マシニング
銅ブスバーの穴あけ精度は、プレス打ち抜きで±0.05〜0.1mm、NCタレットパンチで±0.1mm前後、ドリル・マシニング加工で±0.05mm以下が目安です。数量と形状の多様さで工法を選ぶのが基本の考え方です。
数量・形状が決まっている場合
- 専用金型によるプレス打ち抜き
- 同一形状の繰り返しに強く、量産ほど単価が下がる
- 板厚3〜12mm程度が主な対応範囲
多品種・中量・形状が変わる場合
- NCタレットパンチ(金型を都度変更)
- 試作〜中ロットで金型費を抑えられる
- 穴径・ピッチの変更に柔軟に対応
補足
板厚が増すほど打ち抜きに必要な荷重が大きくなるため、一定の板厚を超えるとプレス・NCタレットパンチでは対応できなくなります。目安として板厚15mm以上はドリル・マシニング加工が中心になり、高精度・小ロットの依頼もこちらで対応します。切削速度や工具の選定次第で、穴径±0.05mm以下という、打ち抜きより一段階高い精度も狙えます。
工法別の穴径精度・板厚範囲・向く数量
| 工法 | 穴径精度の目安 | 主な板厚範囲 | 向く数量・形状 |
|---|---|---|---|
| 専用金型プレス打ち抜き | ±0.05〜0.1mm | 3〜12mm | 同一形状の量産 |
| NCタレットパンチ | ±0.1mm前後 | 3〜12mm | 多品種・中量 |
| ドリル・マシニング | ±0.05mm以下 | 12〜25mm以上 | 高精度・小ロット・厚板 |
工法別の穴径精度・板厚範囲・向く数量
専用金型プレス打ち抜き / 板厚3〜12mm
穴径精度 ±0.05〜0.1mm・同一形状の量産向き
NCタレットパンチ / 板厚3〜12mm
穴径精度 ±0.1mm前後・多品種中量向き
ドリル・マシニング / 板厚12〜25mm以上
穴径精度 ±0.05mm以下・高精度小ロット向き
量産×同一形状はプレス打ち抜き、多品種・中量はNCタレットパンチ、厚板や高精度要求はドリル・マシニングが基本の割り振りです。
穴径・位置の公差はどこまで狙えるか
穴径だけ見れば±0.03〜0.05mmまで狙える工法もありますが、実際の図面公差はそこまで厳しく指示しない方が、コストと納期の面で現実的です。一般的なボルト穴であれば、ボルト径に対して片側0.3〜0.5mm程度のクリアランスを持たせる設計が多く、穴径そのものの公差を±0.1mm程度に設定しておけば、ほとんどの締結用途で支障は出ません。
注意
図面に「公差指定なし」のまま穴径を書くと、JIS B 0405の普通公差が適用されたとみなされ、加工側と発注側で想定がずれることがあります。精密な位置決め用途(位置決めピン穴など)は個別に公差を指定し、通常のボルト締結穴は普通公差のままで問題ないか、発注前に確認しておくと手戻りを防げます。
バリが出る理由と抑える方法
銅ブスバーのバリは、抜き加工時の「だれ→せん断面→破断面→バリ」という切り口の形成過程で、材料が破断しきる前に伸びて引きちぎれることで生じます。銅は伸びが大きい軟質材であるため、鉄鋼材より意識的な対策が必要です。
抜き加工の切り口断面
板厚方向の断面(模式図)
  ┌─────────┐
  │   だれ    │ ← パンチが食い込み始める面(丸みを帯びる)
  ├─────────┤
  │ せん断面   │ ← 刃物で押し切られた滑らかな面
  ├─────────┤
  │ 破断面    │ ← 材料が引きちぎれてできる粗い面
  └──┬──────┘
     │
    バリ ← 破断しきれず伸びた材料の突起
例えば板厚8mmの銅ブスバーであれば、片側クリアランスの目安は0.4〜0.64mm程度になります。実際の金型設計では、この目安値を起点に材質の質別(O材/H材)や穴形状に応じて微調整します。
工法別の穴径精度(数値が小さいほど高精度)
バリを抑えるための主な対策
- パンチとダイのクリアランスを板厚の5〜8%程度に適正化する
- 軟質銅(O材)はクリアランスをやや小さめに、質別が硬い材料はやや大きめにする
- 穴の角部にR形状を持たせ、応力集中によるバリ・割れを緩和する
- 厚板の穴あけでは、すくい角が大きくシャープな刃物を使い、切削速度を上げて溶着を防ぐ
- 打ち抜き後にバリ取り・端面仕上げの工程を入れる
コツ
バリの高さや向きは、電気的な性能そのものより、組付け時の作業性や絶縁距離の確保に影響します。通電部として重要なのは穴径・位置の精度であり、バリは「見た目の問題」ではなく「組付け精度・安全距離に影響する可能性がある問題」として扱うのが実務的です。
図面指示で決めておくべきこと
穴あけの手戻りは、工法の良し悪しより図面指示の曖昧さから起きることが多いです。発注前に次の3点を明確にしておくと、加工側との認識のずれを防げます。
図面で明示しておきたい項目
| 項目 | 明示する内容 |
|---|---|
| 穴径公差 | 一般穴は普通公差でよいか、個別指定が必要か |
| 加工順序 | 曲げを含む部品は、曲げ後に穴あけするか、穴あけ後に曲げるか |
| 基準面 | 寸法・公差をどの面・どの穴を基準に測るか |
図面で明示しておきたい項目
穴径公差
普通公差でよいか個別指定が必要かを明記
加工順序
曲げを含む場合、曲げと穴あけのどちらを先にするか
基準面
公差判定の基準となる面・穴を指定
穴径公差・加工順序・基準面の3点を図面で明示すれば、工法選定の相談もスムーズに進みます。
補足
曲げを含む部品では、先に穴をあけてから曲げると、曲げ部付近の穴位置がスプリングバックの影響でずれやすくなります。位置精度を重視する場合は、曲げを先に行い、その後に穴あけをする順序の方が安定しやすい傾向があります(形状や板厚によって最適な順序は変わるため、最終判断は加工側と擦り合わせてください)。
検査で確認するポイント
穴あけ後の検査では、穴径・穴ピッチ・バリ高さの3点を測定するのが基本です。数量が多い場合は全数ではなく抜き取り検査とし、初品(最初の1個)は必ず全項目を実測してから量産に入ります。
検査項目と主な測定方法
| 項目 | 測定方法 | 確認の目的 |
|---|---|---|
| 穴径 | ノギス・ピンゲージ | 締結部品との嵌合可否 |
| 穴ピッチ | ノギス・三次元測定機 | 相手部品との取付可否 |
| バリ高さ | ノギス・バリ検査治具 | 組付け作業性・安全距離の確保 |
検査項目と主な測定方法
穴径
ノギス・ピンゲージで測定し、締結部品との嵌合を確認
穴ピッチ
ノギスまたは三次元測定機で測定し、相手部品との取付可否を確認
バリ高さ
ノギス・バリ検査治具で測定し、組付け作業性と安全距離を確認
コツ
検査成績書の提出を求める場合は、測定項目・測定数量・使用した測定器(ノギス/三次元測定機など)を発注時点で合意しておくと、納品後の「どこまで測ったか」の認識違いを防げます。品質管理のページもあわせてご確認ください。
よくあるご質問
銅ブスバーの穴径精度はどこまで狙えますか
工法によって異なり、専用金型のプレス打ち抜きで±0.05〜0.1mm、NCタレットパンチで±0.1mm前後、ドリル・マシニング加工では±0.05mm以下まで狙えるのが目安です。精度を厳しくするほど加工時間とコストは上がるため、用途に必要な精度を見極めて指定することが重要です。
プレス打ち抜きとNC加工はどちらを選べばよいですか
同じ形状を繰り返し量産する場合は専用金型によるプレス打ち抜きが単価面で有利です。形状や穴位置が製品ごとに変わる多品種・中量生産や、試作段階ではNCタレットパンチの方が金型費を抑えられ、柔軟に対応できます。
銅ブスバーの穴あけでバリが出やすいのはなぜですか
銅は鉄鋼材に比べて伸びが大きく粘りが強い材料のため、抜き加工時に破断しきる前に材料が引きちぎれ、バリが出やすくなります。パンチとダイのクリアランスを板厚の5〜8%程度に適正化し、穴角部にR形状を持たせることで抑えられます。
厚い銅ブスバーでも穴あけはできますか
板厚が増すほどプレス・NCタレットパンチでは必要な荷重が大きくなり対応が難しくなるため、板厚15mm以上はドリル・マシニング加工が中心になります。厚板は刃先への切り屑溶着によるバリ・仕上げ面の荒れが起きやすいため、シャープな工具と切削速度の調整が対策になります。
曲げと穴あけはどちらを先にすべきですか
位置精度を重視する場合は、曲げを先に行ってから穴をあける順序の方が、スプリングバックによる穴位置のずれを避けやすい傾向があります。ただし形状・板厚によって最適な順序は変わるため、図面段階で加工側に順序の希望を伝え、擦り合わせておくことをおすすめします。

