



銅ブスバーのタフピッチ銅と無酸素銅、導電率と選び方の違い
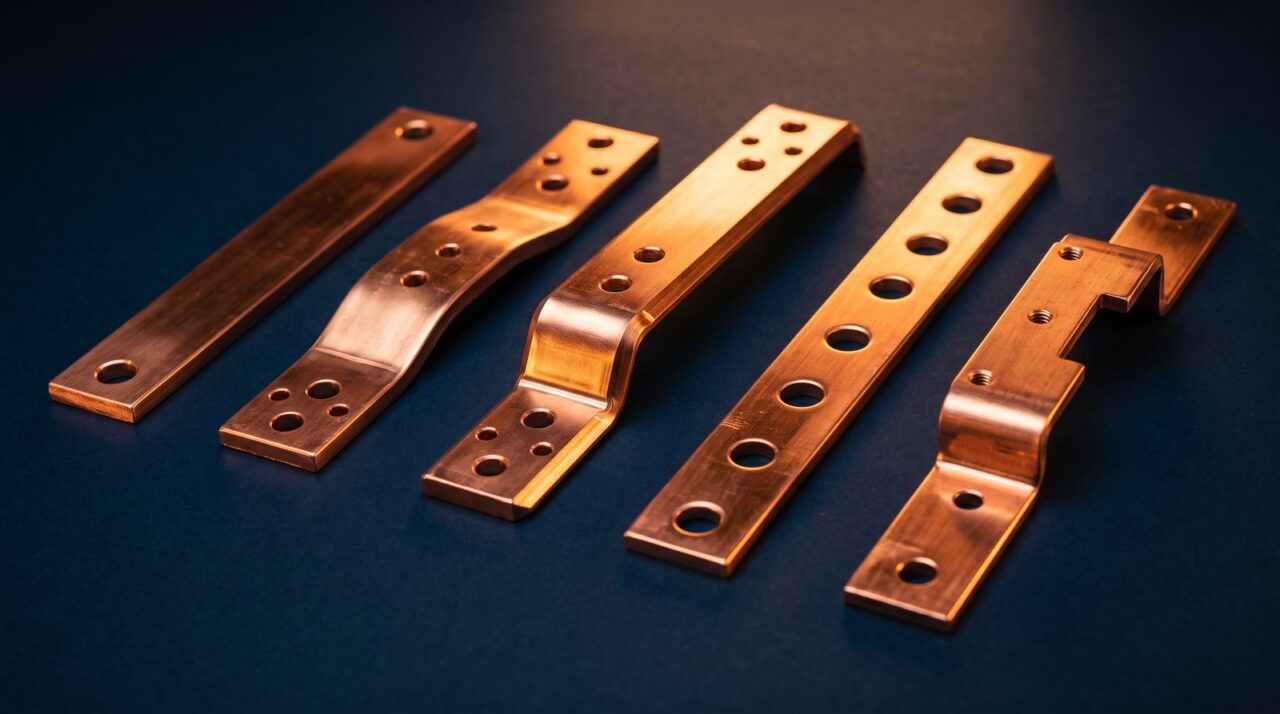
銅ブスバー(バスバー)の材料としてよく出てくる「タフピッチ銅(C1100)」と「無酸素銅(C1020)」は、導電率だけで比べるとほぼ差がありません。選定で効いてくるのは、溶接・ろう付けのような高温加工を行うかどうかという一点です。この記事では、2つの純銅の違いを数値と規格の両面から整理し、どちらを選ぶべきかの判断基準をまとめます。
銅ブスバー
タフピッチ銅
無酸素銅
C1100
C1020
導電率
水素脆化
この記事の内容
タフピッチ銅と無酸素銅とは何か
どちらもCu純度99.9%以上の「純銅」で、含まれる酸素量の違いで区別される。
タフピッチ銅(記号C1100)とは、電気銅を精製する過程で微量(200〜500ppm程度)の酸素を意図的に残した純銅です。無酸素銅(記号C1020)とは、精製の最終工程で脱酸・還元を行い、残留酸素を0.001%(10ppm)以下に抑えた純銅です。どちらも「ブスバー(バスバー)」の主材料として使われ、変圧器・配電盤・受配電設備・蓄電池まわりの導体に広く採用されています。
前提
タフピッチ銅・無酸素銅のほかに「りん脱酸銅」もありますが、りんが導電率を下げるためブスバー用途では基本的に選ばれません。ブスバーの選定はC1100とC1020の二択で考えて問題ありません。
導電率に差はあるか
導電率はどちらも100%IACS前後でほぼ同等。導電率だけで選定材料を分ける必要はない。
電気の通しやすさを表す「導電率」で比較すると、タフピッチ銅・無酸素銅のどちらも軟質材で100%IACS(国際標準軟銅基準)前後に達し、実務上の差はほとんどありません。断面積・許容電流の計算をする段階では、どちらの材質で計算しても結果は大きく変わらないと考えて差し支えありません。
代表的な導体の導電率比較(軟質材・目安)
酸素量・純度の違い
残留酸素量がC1100は0.02〜0.05%程度、C1020は0.001%以下と桁で異なる。これが後述の水素脆化差を生む。
C1100とC1020の成分・物性比較
| 項目 | タフピッチ銅(C1100) | 無酸素銅(C1020) |
|---|---|---|
| Cu純度 | 99.90%以上 | 99.96%以上 |
| 残留酸素量 | 約0.02〜0.05% | 0.001%以下 |
| 導電率 | 約100%IACS | 約101%IACS |
| 溶接・ろう付け | 水素脆化のおそれあり | 可 |
| 価格傾向 | 標準 | やや高め |
C1100とC1020の成分・物性比較
Cu純度
C1100: 99.90%以上 / C1020: 99.96%以上
残留酸素量
C1100: 約0.02〜0.05% / C1020: 0.001%以下
導電率
C1100: 約100%IACS / C1020: 約101%IACS
溶接・ろう付け
C1100: 水素脆化のおそれあり / C1020: 可
価格傾向
C1100: 標準 / C1020: やや高め
決め手になる「水素脆化」
水素脆化とは、酸素を含む銅を高温で加熱すると内部でひび割れが生じる現象。タフピッチ銅は溶接・ろう付けに弱く、無酸素銅は影響を受けない。
タフピッチ銅に含まれる酸素は、銅の中で酸化第一銅(Cu₂O)という形で存在しています。これを水素を含む雰囲気下でおよそ400℃以上に加熱すると、酸化第一銅と水素が反応して水蒸気を生成し、その体積膨張で銅の内部に微細な割れが入ります。これが「水素脆化」です。溶接・ろう付けは高温かつ還元性雰囲気になりやすい加工のため、タフピッチ銅には不向きとされています。
水素脆化が起きる条件の整理
酸素を含む銅(タフピッチ銅)
      │ 水素雰囲気 + 約400℃以上の加熱
      ▼
  酸化第一銅 + 水素 → 水蒸気(体積膨張)
      │
      ▼
   内部に微細な割れ → 強度低下
注意
タフピッチ銅(C1100)製のブスバーでも、ボルト締結のみで組み立てる場合は水素脆化の心配はありません。問題になるのは「溶接・ろう付けなど加熱を伴う加工を行う場合」に限られます。図面に溶接指示がある部材は、材質欄を無酸素銅に変更できないか発注前に確認することをおすすめします。
どちらを選ぶか(判断フロー)
溶接・ろう付けの有無で機械的に決まる。それ以外の要素(コスト・納期)は副次的な判断材料になる。
選定の進め方
- ①図面に溶接・ろう付けの指示があるか確認する
- ②ある場合 → 無酸素銅(C1020)を選ぶ(水素脆化のリスクを避けるため)
- ③ない場合(ボルト締結・圧着のみ) → タフピッチ銅(C1100)で問題ない。コストを抑えやすい
- ④真空装置・半導体製造設備・医療機器など高信頼性が求められる用途は、溶接の有無によらず無酸素銅が選ばれる傾向がある
タフピッチ銅(C1100)が向く場面
- ボルト締結・圧着端子接続が中心の盤内ブスバー
- コストを抑えたい一般的な配電盤・受配電設備
- 標準的な曲げ・穴あけ加工のみを行う部材
無酸素銅(C1020)が向く場面
- 溶接・ろう付けで接続する部材
- 真空装置・半導体製造設備・医療機器など高信頼用途
- 材料証明・トレーサビリティを厳格に求められる案件
この判断基準は、断面積やブスバー(バスバー)としての基本的な役割を理解したうえで、実際の接続方法(ボルト締結か、溶接・ろう付けか)に合わせて適用します。加工方法の詳細は加工技術のページもあわせてご覧ください。
質別(軟質・硬質)との関係
C1100・C1020のどちらも、質別記号(O材・1/2H材など)は材質とは別の軸で決まる。酸素量の違いと曲げ加工性は直接結びつかない。
タフピッチ銅と無酸素銅の違いとあわせて混同しやすいのが「質別」です。質別とは、圧延後の調質(焼きなましの有無・程度)による硬さの区分で、代表的なものに軟質のO材、半硬質の1/2H材、硬質のH材があります。C1100・C1020のどちらにもO材・1/2H材の設定があり、曲げ加工性を重視する部材では材質(C1100かC1020か)とは別に、質別を軟質寄りに指定する必要があります。「無酸素銅だから曲げやすい」「タフピッチ銅だから硬い」という単純な対応関係ではない点に注意してください。
補足
質別の指定を省略すると、加工のしやすさを優先した質別(多くはO材寄り)で製作されることが一般的ですが、強度を必要とする部材では意図せず軟らかい材料が来てしまう場合があります。曲げ加工の後に求める硬さがある場合は、質別記号まで図面に明記することをおすすめします。
JIS規格の参照先
展伸加工した銅ブスバーはJIS H 3140(2018年改正)で規定されており、C1100BB・C1020BBそれぞれの化学成分・引張試験・水素脆化試験の基準が定められている。
板・条としての銅全般はJIS H 3100(銅及び銅合金の板及び条)で規定されますが、ブスバー専用の規格として「JIS H 3140:2018 銅ブスバー」があります。この規格では、厚さ2.0〜30mm・幅300mm以下の展伸材を対象に、材質記号ごとの化学成分、引張試験、曲げ試験、導電率試験、そして無酸素銅に対する水素脆化試験の実施方法が定められています。材料証明(ミルシート)を確認する際は、この規格に基づいた試験結果が記載されているかを見るのが実務上のポイントです。
コツ
見積り・発注時に材質を「銅」とだけ指定すると、タフピッチ銅と無酸素銅のどちらで製作されるか現場任せになります。図面や仕様書には必ず「C1100」「C1020」のように材質記号で指定し、溶接・ろう付け工程がある場合はその旨も書き添えると手戻りを防げます。詳しい品質管理の考え方は品質管理のページもご参照ください。
2026年の調達事情
2026年10月時点、国内銅建値は2,370〜2,380千円/トン台、LME銅は14,400〜14,700ドル/トン台の高水準で推移しており、材質によらず銅相場の動向が見積りに直結する。
最新の状況(2026年10月時点)
LME銅は2026年9月に史上最高値となる約14,767ドル/トンを記録し、10月に入ってからも14,400〜14,700ドル台の高水準が続いています。国内銅建値も月間平均で2,378千円/トン前後と高止まりしており、タフピッチ銅・無酸素銅のどちらを選んでも材料費の比重が大きくなっている状況です。無酸素銅は製造工程の違いからタフピッチ銅よりやや単価が高くなる傾向があるため、溶接・ろう付けが不要な部材まで無酸素銅を指定すると、コスト増につながる点に注意が必要です。
よくあるご質問
タフピッチ銅と無酸素銅、導電率はどちらが高いですか?
無酸素銅(C1020)がわずかに高い傾向がありますが、どちらも100%IACS前後で実務上の差はほとんどありません。断面積や許容電流の計算では、どちらの材質で計算してもほぼ同じ結果になります。
水素脆化はどんな条件で起きますか?
酸素を含むタフピッチ銅を、水素を含む雰囲気下でおよそ400℃以上に加熱したときに起こります。溶接・ろう付けのような高温加工で問題になり、ボルト締結や常温での曲げ・穴あけ加工では起こりません。
C1100とC1020はどちらが高価ですか?
一般に無酸素銅(C1020)の方が製造工程が多い分、タフピッチ銅(C1100)よりやや高価になる傾向があります。溶接・ろう付けを伴わない部材であれば、コストを抑えやすいタフピッチ銅を選ぶのが一般的です。
材質記号を指定しないとどうなりますか?
図面や見積り依頼時に材質記号(C1100・C1020)を指定しない場合、どちらの銅で製作されるかが現場判断になります。溶接・ろう付け工程がある部材は、必ず材質記号と加工方法をあわせて伝えることをおすすめします。
銅ブスバーに関するJIS規格はどれを見ればよいですか?
展伸加工した銅ブスバー専用の規格として「JIS H 3140:2018 銅ブスバー」があります。化学成分・引張試験・曲げ試験・導電率試験・水素脆化試験の基準がまとめられており、材料証明の内容を確認する際の参照先になります。

