



銅ブスバーの端部面取りとは?JIS H 3140の基準と図面指示
銅ブスバー(バスバー)の端部は、図面に指示が無くても角が鋭利なまま出荷してよいわけではありません。JIS H 3140:2018は、縁部に「半径1.0mm以下の丸み面取り」または「幅1.0mm以下の平らな面取り」を行うことを基本として定めており、図面で指定がある場合は板厚区分ごとの数値表に従います。この記事では、規格が定める具体的な数値と、面取り形状の種類、図面への指示の仕方までを、発注側が押さえておくべき実務の粒度で整理します。
銅ブスバー
面取り
JIS H 3140
端面処理
バリ取り
絶縁設計
加工技術
この記事の内容
銅ブスバーの端部面取りとは何か
端部面取りとは、打ち抜き・切断で生じるブスバーの角を、丸みまたは平らな小面に加工して鋭利さを除く処理です。
端部面取り(端面処理)とは、ブスバーの縁(エッジ)に残る鋭利な角を、丸み(R)または平らな小面(C面に近い処理)に加工することを指します。銅板をせん断・プレス抜き・NC加工すると、切断面の角は基本的に鋭利な直角のまま残ります。これを工程内でそのまま次工程(めっき・絶縁処理・組立)に流すと、取り扱い時の安全性や絶縁性能に影響することがあるため、JIS H 3140:2018では縁部の面取りを製品規格として明文化しています。
前提
ここでいう「面取り」は、角のけがき線・寸法公差の話ではなく、縁の形状そのものに関する規定です。板厚・長さなどの主要寸法とは別枠で、図面に明記されていなくても規格が最低限の処理を要求している点が実務上のポイントです。
JIS H 3140:2018が定める基準値
指定が無い場合は半径1.0mm以下の丸み面取り、または幅1.0mm以下の平らな面取りが基本です。
JIS H 3140:2018(銅ブスバー)の箇条7では、まず原則として「ブスバーの縁部は、半径1.0mm以下の丸み面取り又は幅1.0mm以下の平らな面取りを行う」と規定しています。つまり、図面上に面取りの具体的な指示が無い場合でも、この範囲の処理が標準として施されるという前提です。
一方、図面(規格でいう図2または図3)で面取りの寸法が指定されている場合は、下表(規格の表6に相当)の板厚区分に従って加工します。
JIS H 3140:2018 表6 面取り半径の基準値(板厚区分別)
| 板厚区分 | 丸み面取り半径(公称/許容差) | フルラウンド面取り半径(公称/許容差) |
|---|---|---|
| 5.0mm以下 | 1.0mm ±0.2 | 厚さの1/2 ±10% |
| 5.0mm超8.0mm以下 | 1.5mm ±0.3 | 厚さの1/2 ±10% |
| 8.0mm超30mm以下 | 2.0mm ±0.3 | 厚さの1/2 ±10% |
JIS H 3140:2018 表6 面取り半径の基準値(板厚区分別)
板厚 5.0mm以下
丸み面取り半径 1.0mm ±0.2 / フルラウンド 厚さの1/2 ±10%
板厚 5.0mm超8.0mm以下
丸み面取り半径 1.5mm ±0.3 / フルラウンド 厚さの1/2 ±10%
板厚 8.0mm超30mm以下
丸み面取り半径 2.0mm ±0.3 / フルラウンド 厚さの1/2 ±10%
補足
板厚が増えるほど丸み面取り半径の基準値も大きくなっています。大電流対応で板厚を増やすほど、端部処理に求められる半径も比例して大きくなる点は見積り段階で確認しておきたいところです。
板厚区分別・丸み面取り半径の公称値(mm)
この規格でいう「JIS H 3140」は銅ブスバー専用の製品規格ですが、板・条といった銅材そのものの規格(JIS H 3100系)とは別の位置づけです。発注時に図面へ記載する規格名を混同しないよう、製品(ブスバー)としての規定はH 3140、材質(板・条)としての規定は別規格という整理をしておくと、仕様書作成時の手戻りを防げます。
丸み面取り・平面取り・フルラウンド面取りの違い
丸み面取りはR形状、平面取りは平らな小面、フルラウンド面取りは半径=板厚の1/2になる半円形状です。
面取りには大きく3つの形状があります。断面で見るとイメージしやすいため、簡易図で整理します。
3つの面取り形状(断面イメージ)
丸み面取り(R)        平面取り(平ら)        フルラウンド面取り
   ___                  ___                    ___
  /                     /|                     (
 |                     | |                      )
 |                     | |                      )
(角に半径Rの丸み)   (角を平らな小面でカット)  (縁の半径=板厚の1/2)
丸み面取りとは、角に半径(R)を持たせて丸める処理です。表6の丸み面取り半径は、この丸みの大きさを板厚区分ごとに定めたものです。平面取りとは、角を平らな小さい面でカットする処理で、丸みを付けずに鋭利さだけを除きたい場合に使われます。フルラウンド面取りとは、縁部の半径が板厚の半分になる面取りで、断面で見ると端部が完全な半円形状になります。接触抵抗や放熱の観点から端部を丸く仕上げたい締結部・接続部に使われることがある処理です。
面取りが品質・安全に効く理由
端部を鋭利なまま残すと、作業時のけが・組立不良・絶縁処理のムラにつながります。
銅は軟らかい金属ですが、切断直後の端部は紙のように薄く鋭利な状態になりやすく、素手で扱う作業者が切創を負うリスクがあります。加えて、盤内への組込み時に鋭利な角が配線や絶縁部材に接触すると、被覆を傷つけて絶縁不良の原因になることもあります。打ち抜き・切断で生じるかえり(バリ)についても、品質管理の一環として面取りと合わせて除去するのが基本です。
注意
面取りをしても、打ち抜き時のバリが角の内側や穴縁に残っていれば、鋭利さは解消されません。面取り(縁部の形状)とバリ取り(切断面に残る突起の除去)は別工程・別チェック項目として検査成績書に残すことをおすすめします。
絶縁用途では電界集中にも関わる
端部が鋭利なままだと電界が集中しやすく、絶縁処理後の耐電圧性能やコロナ放電の起こりやすさに影響します。
粉体塗装や熱収縮チューブなどで絶縁処理を行う用途では、面取りは安全・組立性だけの問題ではありません。角が鋭利なほど、その部分に電界が集中しやすくなることが知られており、これは絶縁処理後の耐電圧性能や、コロナ放電(部分放電)の起こりやすさに関わってきます。塗装の観点からも、鋭利な角には塗膜が均一に乗りにくく、膜厚が薄くなった箇所から絶縁性能が低下する要因になり得ます。銅ブスバーへのめっきや絶縁処理を前提にした図面では、面取り(できれば丸みR)の指示を明記しておくと、後工程でのトラブルを防ぎやすくなります。
コツ
高電圧・高電流化が進むデータセンターや蓄電池まわりの盤内母線では、板厚が増える傾向があります。2026年時点では板厚が厚くなるほど表6の丸み面取り半径の基準値も大きくなるため、「薄物の感覚のまま面取り指示を省略する」と、厚物では規格上の最低限処理すら満たさない可能性があります。板厚を上げる設計変更をする際は、面取り指示も合わせて見直すことをおすすめします。
図面への指示の書き方
指示が無い場合は規格の原則値が適用されるため、原則値以外を求める場合は必ず数値を図面に明記します。
発注側が図面を作成・確認する際に押さえておきたいのは、次の2パターンです。
図面に指示を入れない場合
- 規格の原則(半径1.0mm以下の丸み、または幅1.0mm以下の平面取り)が適用される
- 加工会社側の標準的な処理に委ねる形になる
- 厚物・絶縁用途など、規格の原則値では不足する可能性がある用途には不向き
図面に指示を入れる場合
- 「丸みR」「平面取り」「フルラウンド」のどれかを明記する
- 表6の板厚区分に沿った数値、または任意の数値を指定する
- 絶縁処理前提なら「面取りR指定」と「バリ取り」を分けて明記する
特に、試作段階から量産に移行するタイミングで板厚や用途(絶縁の有無)が変わる場合、面取り指示を据え置いたまま進めてしまうケースが見られます。加工技術のページでも触れているとおり、曲げ・穴あけなど他の加工条件と合わせて、面取りも図面レビューの対象に含めておくと手戻りを防げます。
面取り寸法の検査・確認方法
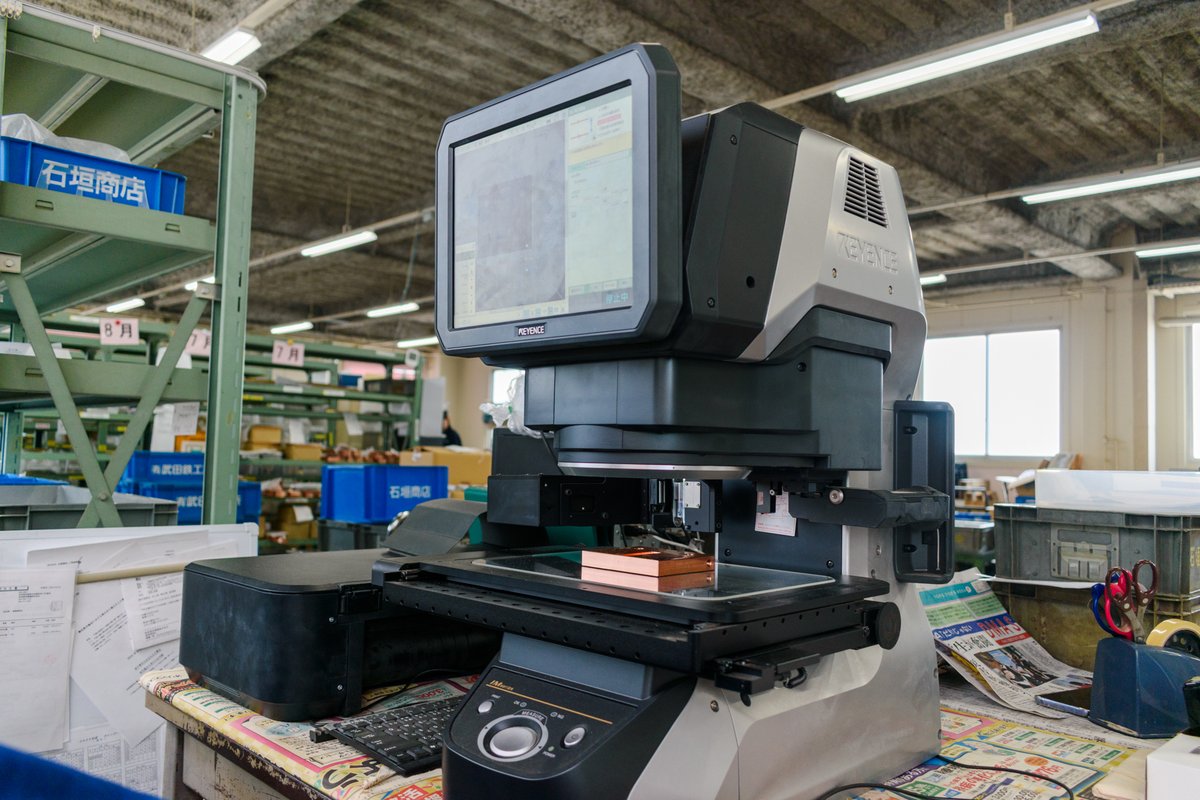
面取り半径は、画像測定機や投影機を使って断面輪郭から確認するのが一般的です。
面取り半径は、ノギスで直接当てて測れる寸法ではないため、現場では画像測定機・投影機で端部の輪郭を拡大し、半径(R)や平面取り幅を画面上で確認する方法がよく使われます。量産の抜き取り検査では、ロットの先頭・中間・末尾からサンプルを取り、板厚区分ごとの基準値(表6)に収まっているかを確認します。
面取り確認の流れ(抜き取り検査の例)
- 図面指示の有無を確認する(指示が無ければ規格原則値が基準)
- ロットからサンプルを抜き取り、端部を画像測定機・投影機で拡大観察する
- 丸みR・平面取り幅・フルラウンド半径のいずれかを、該当する板厚区分の基準値と照合する
- バリの有無もあわせて目視・触診で確認する(面取りとは別項目)
- 検査結果は検査成績書に残し、材料証明と合わせて保管する
コツ
初回ロットの立ち上げ時に、面取り形状(丸み/平面取り/フルラウンド)と概略寸法を写真付きで記録しておくと、次回以降の再製作や検査成績書テンプレートの作成がスムーズになります。
よくあるご質問
銅ブスバーの端部面取りはなぜ必要ですか?
鋭利な角による作業者のけがや組立時の部材損傷を防ぐためです。加えて絶縁処理を行う用途では、角への電界集中やコロナ放電を抑え、塗膜を均一に乗せる目的もあります。
図面に面取りの指示が無い場合、どう加工されますか?
JIS H 3140:2018では、指定が無い場合「半径1.0mm以下の丸み面取り」または「幅1.0mm以下の平らな面取り」を行うことが原則として定められています。
丸み面取りと平面取りはどちらを選べばよいですか?
絶縁処理や高電圧用途で電界集中を避けたい場合は丸み(R)が有利とされています。塗装の有無や接続部の形状に応じて選定し、迷う場合は用途を伝えて相談するのが確実です。
フルラウンド面取りとは何ですか?
縁部の半径が板厚の半分になる面取りで、断面で見ると端部が半円形状になります。JIS H 3140:2018の表6では、板厚区分によらず「厚さの1/2(許容差±10%)」と定められています。
板厚が厚くなると面取り半径の基準値も変わりますか?
変わります。JIS H 3140:2018の表6では、板厚5.0mm以下で丸み面取り半径1.0mm、5.0mm超8.0mm以下で1.5mm、8.0mm超30mm以下で2.0mmと、板厚区分ごとに公称値が大きくなります。

