



銅ブスバーの寸法公差と検査方法|品質保証の考え方
銅ブスバー(バスバー)の品質は、JIS H3140が定める寸法公差を満たしているかどうかと、公差だけでは見抜けない反り・外観・導電率などの検査を組み合わせて確認します。公差内に収まっていても別の不良が隠れていることがあるため、「公差」と「検査」は別物として押さえておく必要があります。この記事では、JIS規格が定める寸法公差の考え方、検査成績書(ミルシート)で確認できる項目、発注前にチェックしておきたいポイントを整理します。
銅ブスバー
バスバー
JIS H3140
寸法公差
品質検査
ミルシート
検査成績書
この記事の内容
銅ブスバーの寸法公差とは何か
寸法公差とは、JIS H3140が定める厚さ・幅の許容される誤差範囲のことで、この範囲に収まっているかどうかが合否判定の基準になります。
寸法公差とは、図面や規格で示された基準寸法に対して許容される誤差の範囲のことです。銅ブスバーの場合、展伸加工した帯状導体の形状・寸法・機械的性質などを定めるJIS H3140:2018が基準になります。同規格が対象とする銅ブスバーは厚さ2.0〜30mm、幅300mm以下の範囲で、この範囲内で厚さ区分ごとに許容差が決められています。
前提
JIS H3140は、電気機器の母線(通称バスバー)として使われる銅ブスバーの寸法・曲げ性・電気抵抗(導電率)・縁部形状などをまとめて規定する規格です。発注図面に「JIS H3140準拠」と書くだけで、厚さ・幅・端部形状までひとまとまりで指定できます。
寸法公差が実務で効いてくる場面は主に2つあります。ひとつは盤内の他部材(絶縁物・支持碍子・端子)との組み合わせで、厚さや幅がずれると組付け時のクリアランスが変わり、絶縁距離の確保や自動組立のラインに影響します。もうひとつは接続部の締結で、穴位置と幅の関係がずれると、ボルト穴の縁距離が足りなくなり有効断面積が設計値より小さくなることがあります。公差は「図面どおりに作る」ためだけでなく、後工程の精度を保つための前提条件でもあります。
JIS H3140が定める厚さ・幅の許容差
JIS H3140では厚さ区分ごとに厚さと幅それぞれの許容差が決められており、厚さが増すほど許容差も広がる傾向があります。
代表的な区分を挙げると、厚さ2.0mm以上3.2mm以下では厚さの許容差は±0.08mm、幅100mm以下の許容差は±0.8mmです。厚さが3.2mmを超え5.0mm以下になると、厚さの許容差は±0.10mm、幅100mm以下の許容差は±1.0mm、幅100mmを超え300mm以下では±1%という割合表示に変わります。
JIS H3140 厚さ・幅の許容差(代表区分)
| 厚さ区分 | 厚さの許容差 | 幅の許容差 |
|---|---|---|
| 2.0mm以上3.2mm以下 | ±0.08mm | 幅100mm以下:±0.8mm |
| 3.2mmを超え5.0mm以下 | ±0.10mm | 幅100mm以下:±1.0mm 幅100超〜300mm以下:±1% |
JIS H3140 厚さ・幅の許容差(代表区分)
厚さ 2.0〜3.2mm
厚さ許容差 ±0.08mm / 幅100mm以下 ±0.8mm
厚さ 3.2mm超〜5.0mm
厚さ許容差 ±0.10mm / 幅100mm以下 ±1.0mm・幅100超〜300mm以下 ±1%
注意
上表の2区分は規格の考え方を示す代表例です。厚さ5mmを超え30mmまでの区分や、幅100mmを超える場合の詳細な許容差は区分がさらに細かく分かれています。図面に公差を指定する際は、必ずJIS H3140:2018の原本(許容差の表)で該当する厚さ・幅の区分を確認してください。本記事の数値だけで全区分を判断しないようにします。
寸法公差以外に図面で指定しておきたい項目
寸法公差は検査基準のひとつに過ぎず、端面の仕上げや平面度、材質証明は別項目として図面に明記しておく必要があります。
図面で指定する項目(形状)
- 厚さ・幅の公差(JIS区分を明記)
- 端面の面取り半径・バリの許容範囲
- 穴位置の公差・縁距離
- 平面度(反り・ねじれ)の基準(必要な用途のみ)
材質証明で確認する項目(素材)
- 材質記号・質別(例:C1100BB-O)
- 導電率・体積抵抗率
- 引張強さ・伸びなどの機械的性質
- ロット番号によるトレーサビリティ
左側は「出来上がった形」を検査するための項目、右側は「材料そのもの」が規格に適合しているかを証明するための項目です。どちらか一方だけを確認しても、もう一方の不良は見逃されます。例えば、材質証明が揃っていても端面にバリが残っていれば安全面で問題になりますし、形状が公差内でも材質記号が指定と違えば導電率や強度が設計条件を満たしません。
公差内でも起きる不具合—外観・反りは別に確認する
厚さ・幅が公差内に収まっていても、反り・ねじれ・バリなどは別の検査項目であり、寸法公差の合格だけでは品質を保証できません。
寸法公差の検査は「長さ・幅・厚さ」という決まった位置の測定が中心です。一方で反りやねじれは、長さ・幅・厚さがすべて図面どおりでも、平らな面に置いたときに浮きが出る不具合で、寸法公差の検査だけでは見つかりません。組付け直前になって初めて発覚することが多いため、受入検査の段階で平面度を目視・定盤で確認する工程を分けて持っておくことが実務上の対策になります。
関連記事
反りが起きる原因と、組付け前に確認すべきポイントは「銅ブスバーの反り・曲がりの原因と矯正方法」の記事で詳しく解説しています。
端面の処理も寸法公差とは別の検査項目です。JIS H3140では、切断・打抜きで生じる縁部について、半径1.0mm以下の丸みまたは幅1.0mm以下の平らな面取りを行い、製造時に発生するバリなどが残らないことを求めています。角が立ったまま出荷されると、取付作業中のケガや絶縁物の損傷につながるため、外観検査の重要項目のひとつです。
注意
バリ・鋭利な角は電気的な性能には直接影響しなくても、安全面と後工程(絶縁処理・組付け)に影響します。寸法公差の合格票だけで安心せず、端面の仕上げ状態も検査項目に含めることが必要です。
検査成績書・ミルシートで確認できること
検査成績書(ミルシート)には材質・寸法・導電率・機械的性質などの実測値が記載され、発注側はこれを見て規格適合を書面で確認できます。
検査成績書は、製品が設計仕様や規格の基準に適合していることを証明する書類です。一般的には製品名・検査年月日・ロット番号のほか、外観検査・寸法検査といった検査項目、基準値、検査方法や使用機器、実際の測定値と判定結果が記載されます。銅材の場合はこれに加えて、材質記号(C1100など)や導電率、引張強さといった機械的性質の実測値が載るのが一般的です。
検査成績書に記載される主な項目
- 材質記号・質別(例:C1100BB-O)
- ロット番号・製造年月日
- 厚さ・幅の実測値と判定(JIS H3140準拠)
- 導電率・体積抵抗率の実測値
- 引張強さ・伸びなどの機械的性質
- 検査方法・使用機器
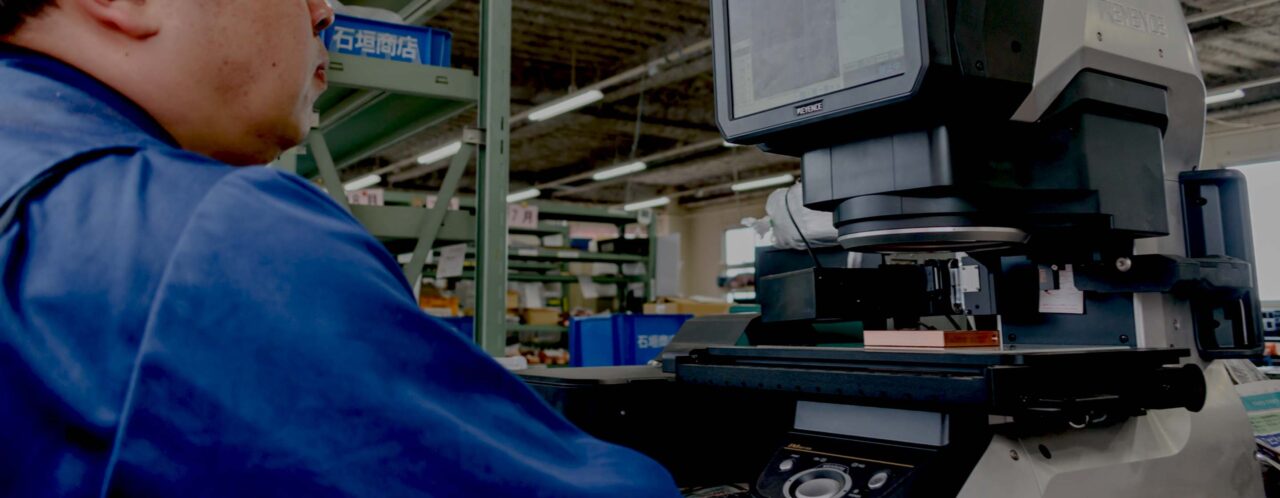
寸法検査の方法も、近年は非接触の画像寸法測定機を併用するケースが増えています。画像寸法測定機は顕微鏡や投影機に比べて短時間で測定できますが、測定精度は対象の形状や厚みによって変わるため、どの測定方法で検査したかを成績書に記載しておくと、受け取る側も精度の目安を把握しやすくなります。品質管理の取り組み全般は「品質管理」のページでも紹介しています。
発注前に確認しておきたいチェックポイント
図面に公差・面取り・表面状態の条件を明記し、検査成績書の発行可否を事前に確認しておくと、納品後の手戻りを防げます。
発注前のチェックリスト
- 厚さ・幅の公差をJIS H3140の該当区分で指定しているか(一般公差のままにしていないか)
- 端面の面取り・バリの許容範囲を図面に明記しているか
- 反り・ねじれなど平面度の基準が必要な用途かどうか(組付け精度が厳しい盤内部品など)
- 検査成績書(ミルシート)の発行が必要かどうか、必要ならいつまでに欲しいか
- 材質証明として求める項目(導電率・引張強さなど)を事前に伝えているか
コツ
公差を厳しく指定するほど歩留まりが下がり、加工費・検査工数が増える傾向があります。電気的・機械的に本当に必要な範囲だけを厳しく指定し、それ以外は規格の一般公差に任せるほうが、品質とコストのバランスが取りやすくなります。迷う場合は、用途(接続部か、支持部か)を伝えたうえで加工会社に相談するのが現実的です。加工の相談先を選ぶときの視点は「加工技術」のページも参考になります。
石垣商店の検査体制
石垣商店では材料受入から出荷前まで工程ごとに検査記録を残し、JIS規格適合品での加工とミルシート発行に対応しています。
当社は銅ブスバー加工を専業とし、JIS規格に適合した材料での加工を基本方針としています。材料受入時には材質証明(ミルシート)で規格適合を確認したうえで、加工後は寸法・外観の抜取検査を行い、必要に応じて検査成績書を発行する体制を整えています。創業家3代目として約30名の体制で、変圧器・配電盤・受配電設備・電池関連向けの加工を行ってきた実績があります。
補足
2026年時点では、データセンターや蓄電池向けの大電流用途が増え、発注側から検査成績書の提出を求められる場面も増えています。公差・検査項目は案件ごとに確認が必要なため、見積り時点で「検査成績書が必要かどうか」を伝えていただくと手戻りが少なくなります。
切断・曲げ・穴あけ・めっきといった工程を複数の加工会社に分けて発注すると、検査記録も工程ごとに分散しやすく、どの段階で不良が発生したかの切り分けに時間がかかることがあります。一貫して加工する体制であれば、受入検査から出荷前検査までを同じ基準・同じ記録フォーマットで管理できるため、問題が起きたときの原因特定や再発防止の対応がしやすくなります。
会社としての体制・沿革は「会社情報」のページにまとめています。
よくあるご質問
銅ブスバーの寸法公差はどのくらいですか?
JIS H3140では厚さ区分ごとに公差が決められています。例えば厚さ2.0〜3.2mmの区分では厚さの許容差が±0.08mm、幅100mm以下の許容差が±0.8mmです(2026年時点のJIS H3140:2018)。区分によって数値が異なるため、図面に指定する前に該当する厚さ・幅の区分を規格原本で確認してください。
寸法公差の範囲内であれば品質は保証されますか?
寸法公差は合否判定の一つの基準ですが、反り・ねじれ・バリなどの外観不良は別の検査項目です。寸法公差に合格していても、平面度や端面の仕上げが不良というケースがあるため、公差合格だけで品質全体を保証することはできません。
検査成績書(ミルシート)では何がわかりますか?
材質記号・質別・ロット番号・厚さや幅の実測値・導電率・引張強さなどの機械的性質が記載され、JIS規格への適合状況を書面で確認できます。検査方法や使用機器が併記されていると、測定精度の目安も把握しやすくなります。
発注時に検査について何を伝えればよいですか?
公差の区分、端面の面取り・バリの許容範囲、平面度の基準が必要かどうか、検査成績書の発行要否とその項目(導電率・引張強さなど)を、見積り依頼の段階で伝えておくと手戻りを防げます。
公差を厳しくするとコストは上がりますか?
一般に公差を狭めるほど歩留まりが下がり、加工費・検査工数が増える傾向があります。電気的・機械的に必要な範囲だけを厳しく指定し、それ以外は規格の一般公差に委ねるのが実務上の目安です。

