



銅ブスバー加工会社の品質監査で確認する項目と準備
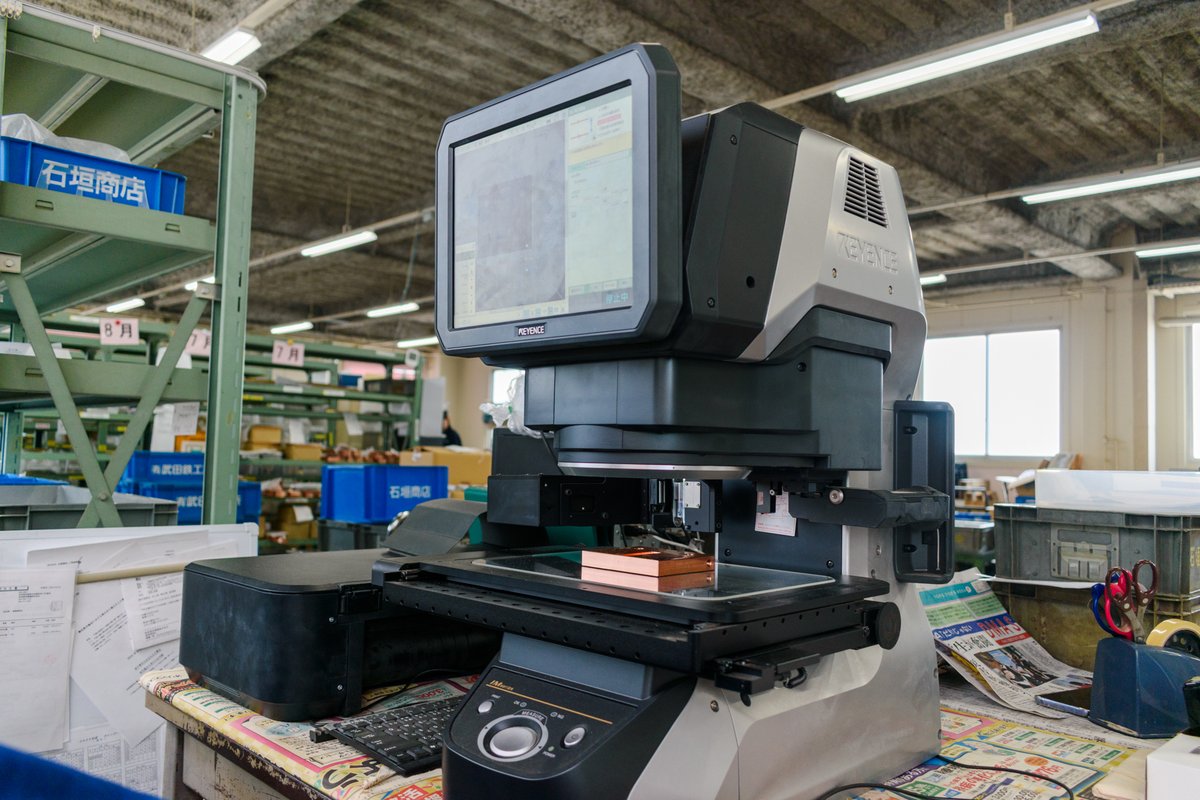
銅ブスバーの加工を外注する際、発注先の工場に品質監査(取引先監査・第二者監査)を行う企業は少なくありません。この記事では、監査する側が何を確認すべきか、加工会社は何を準備しておくべきかを、受注・材料受入・加工・検査・外注管理の工程ごとに整理します。監査は「悪い点を探す場」ではなく「再発防止の仕組みがあるかを確認する場」と捉えると、準備の方向性が定まります。
銅ブスバー
品質監査
ISO9001
検査成績書
トレーサビリティ
購買管理
外注管理
銅ブスバー加工の品質監査とは何か
品質監査とは、発注者が加工会社の品質保証の仕組みが実際に機能しているかを、記録と現場の両方で確認する活動です。
ブスバーは配電盤・変圧器・蓄電池などの通電部材として使われ、寸法不良やめっき不良がそのまま発熱・絶縁不良といった事故につながりやすい部材です。そのため発注者(盤メーカーや設備メーカーの品質保証部門)が、外注先の工場を定期的、あるいは新規取引の開始前に訪問し、品質管理体制を確認する「取引先監査(第二者監査)」を行う場面があります。
ISO9001の内部監査が「自社の仕組みが規格に合っているか」を自分たちで確認するのに対し、取引先監査は発注者側の視点で「この工場に任せて品質が保てるか」を確認する点が異なります。確認の軸は大きく3つです。
記録で確認すること
- 検査成績書・ミルシート(材料証明)の有無と内容
- 工程ごとの検査記録・測定器の校正記録
- 不適合品発生時の是正記録
現場で確認すること
- 図面・仕様書どおりに工程が運用されているか
- 不良品・保留品が良品と物理的に区分されているか
- 作業者が手順を属人的にではなく、文書どおりに実施しているか
定義
品質監査とは、発注者が加工会社の品質マニュアル・工程手順書と実際の作業・記録を照合し、品質保証の仕組みが継続的に機能しているかを確認する活動のことです。
監査の対象になるのは一つの工程だけではなく、受注から出荷までの一連の流れです。どこか一箇所でも記録が途切れると、発注者は「その先の工程も本当に管理されているか」を疑わざるを得なくなります。流れを図にすると次のようになります。
監査で追われる記録の流れ
 受注・図面 ─→ 材料受入 ─→ 加工 ─→ 検査 ─→ 出荷
  (図面管理)   (ミルシート)  (作業記録) (検査成績書) (トレーサビリティ)
      └────────────── 外注(めっき等)がある場合はここも対象 ──────────────┘
監査当日の時間配分も、おおむね決まったパターンがあります。初めて監査を受ける、あるいは監査を依頼する場合は、目安として次の配分を把握しておくと準備がしやすくなります。
監査1日の時間配分の目安
書類確認と現場視察がほぼ同じ比重を占める点がポイントです。記録だけ整っていても、現場の作業がそれと食い違っていれば指摘対象になります。
監査前に準備しておく書類・体制
監査当日に慌てないためには、品質マニュアルと記録類を「すぐ出せる状態」にしておくことが最も効果的です。
監査は事前に「監査計画」が共有され、確認したい部門・時間配分が示されるのが一般的です。加工会社側は、指摘された資料がどこにあり、誰が管理しているかを事前に確認しておく必要があります。準備しておきたい主な項目は次のとおりです。
監査前チェックリスト
- 品質マニュアル・工程手順書の最新版が整備されているか
- 直近の受注案件について、材料受入から出荷までの記録一式がすぐ出せるか
- 測定器(ノギス・ゲージ等)の校正記録が有効期限内か
- 過去の不適合・クレーム対応記録と是正措置の実施状況
- 監査対応の担当者と、現場を説明できる責任者の同席手配
当社(株式会社石垣商店)では、ISO9001:2015の認証を取得し、受入検査から出荷前検査までの工程を品質マニュアルに沿って運用しています。測定器についても定期校正を実施し、校正記録を保管しているため、監査で校正状況を問われた場合にも記録で裏付けを示せる体制です。また製品のトレーサビリティ(追跡管理)を進めており、受注から出荷までの状況を記録で追える仕組みを整えています。こうした品質管理の体制は、監査対応だけでなく、不具合発生時の原因追跡を早めることにも役立ちます。
注意
ISO9001認証は「品質マネジメントシステムの仕組みがある」ことの証明であり、個別製品の品質そのものを保証するものではありません。監査では、認証の有無に加えて、実際の工程で手順どおりに運用されているかを必ず現場で確認することが重要です。
工程別の確認項目(受入〜出荷)
銅ブスバー加工の監査では、材料受入・加工・検査・出荷・外注管理の5工程に分けて確認すると漏れが出にくくなります。
工程ごとに確認される代表的な項目を整理すると、次のようになります。
工程別の主な確認項目
| 工程 | 確認される主な項目 | 根拠となる記録 |
|---|---|---|
| 受注・契約 | 図面・仕様の受領方法、変更時の履歴管理 | 受注台帳・図面管理台帳 |
| 材料入荷 | 材質(C1100/C1020等)・寸法の受入検査、ミルシート照合 | 材料証明書(ミルシート)・受入検査記録 |
| 加工 | 曲げ・穴あけ・めっきの工程手順と作業標準の遵守 | 工程手順書・作業記録 |
| 検査 | 寸法・外観の検査基準と測定器の校正状況 | 検査成績書・校正記録 |
| 出荷・外注管理 | 外注先(めっき等)の選定基準と管理方法 | 外注先評価記録・外注先検査成績書 |
工程別の主な確認項目
受注・契約
図面・仕様の受領方法、変更時の履歴管理(受注台帳・図面管理台帳)
材料入荷
材質・寸法の受入検査、ミルシート照合(材料証明書・受入検査記録)
加工
曲げ・穴あけ・めっきの工程手順と作業標準の遵守(工程手順書・作業記録)
検査
寸法・外観の検査基準と測定器の校正状況(検査成績書・校正記録)
出荷・外注管理
外注先の選定基準と管理方法(外注先評価記録・外注先検査成績書)
特に材料入荷と外注管理は見落とされがちです。銅ブスバーへのめっきのように工程の一部を外注する場合、自社内の工程がどれほど整っていても、外注先の検査成績書や管理方法まで遡って確認できなければ、監査では「工程の一部がブラックボックスになっている」と評価されます。外注先についても、選定基準・定期評価の記録を自社側で保管しておく必要があります。
監査でよく指摘されるポイント
監査で指摘が集中しやすいのは、記録の不備よりも「手順書と実際の作業の食い違い」です。
実務上、品質監査で指摘を受けやすいのは次のような点です。
指摘されやすい点
- 作業手順書はあるが、現場の作業が古いやり方のまま更新されていない
- 不良品・保留品の置き場所が良品と近接し、区分管理が曖昧
- 校正期限切れの測定器が現場に残っている
- 是正措置が「その場対応」で終わり、再発防止策まで記録されていない
対策の方向性
- 手順書を改訂したら、現場の作業も同時に切り替える運用にする
- 不良品置き場を色・表示で明確に区分する
- 校正期限を一覧管理し、期限前にアラートを出す
- 是正措置台帳に「原因」「対策」「再発防止策」を分けて記録する
コツ
監査官は「記録があるか」だけでなく「その記録を現場の担当者が説明できるか」を見ています。担当者本人が自分の言葉で工程と記録のつながりを説明できる状態にしておくと、監査の印象は大きく変わります。
加工会社に監査対応力を聞くときの着眼点
発注先を選ぶ段階では、認証の有無だけでなく「記録をどこまで遡って出せるか」を具体的に聞くことが有効です。
新規の発注先を検討する際、監査を実施するほどの規模でなくても、次のような質問で品質管理の実態を把握できます。
発注前に聞いておきたい質問
- ISO9001などの認証を取得しているか、取得範囲(工程)はどこまでか
- 検査成績書・ミルシートの発行は標準対応か、別途有償か
- 測定器の校正はどの頻度で、どの機関を使って行っているか
- 不具合発生時、材料ロットまで遡って追跡できるか(トレーサビリティ)
- めっきなど外注工程がある場合、外注先の管理をどう行っているか
当社では品質管理のページで検査体制を公開しているほか、個別の案件については会社情報や見積り相談の中で、材料証明・検査成績書の発行可否についてもお答えしています。監査そのものを依頼されるケースだけでなく、発注前の確認として証明書類の内容を問い合わせいただくことも可能です。
よくあるご質問
品質監査とISO9001の内部監査は何が違いますか?
ISO9001の内部監査は、自社の品質マネジメントシステムが規格の要求事項に合っているかを自社内で確認する活動です。一方、品質監査(取引先監査・第二者監査)は、発注者が外注先の工場を訪問し、品質保証の仕組みが実際に機能しているかを発注者の視点で確認する活動です。目的も実施主体も異なります。
監査でミルシート(材料証明書)は必ず必要ですか?
銅ブスバーのような通電部材では、材質(C1100・C1020など)が許容電流や耐食性に直結するため、ミルシートの提示を求められることが一般的です。材料ロットと製品の対応関係を記録しておくことで、監査時にも、不具合発生時にもすぐに遡って確認できます。
測定器の校正記録はどの範囲まで確認されますか?
検査に使うノギスやゲージなど、寸法検査に関わる測定器全般の校正記録と、校正の有効期限が確認対象になります。期限切れの測定器が現場に残っていると、検査結果そのものの信頼性が問われるため、校正期限の一覧管理が重要です。
外注工程(めっきなど)がある場合、監査はどこまで見られますか?
自社工程だけでなく、めっきなどを委託している外注先の選定基準・評価記録・検査成績書まで確認対象になるのが一般的です。外注先を含めた品質保証の仕組みが説明できるよう、外注先の管理記録も自社側で保管しておく必要があります。
監査で指摘を受けた場合、どう対応すればよいですか?
指摘に対してその場しのぎの対応で終わらせず、原因・対策・再発防止策を分けて是正措置記録に残すことが重要です。再監査やフォローアップで、再発防止策が実際に定着しているかまで確認されることが多いため、記録と運用の両方を継続することが求められます。

