



銅ブスバーの分岐加工|一体曲げとボルト締結の工程比較
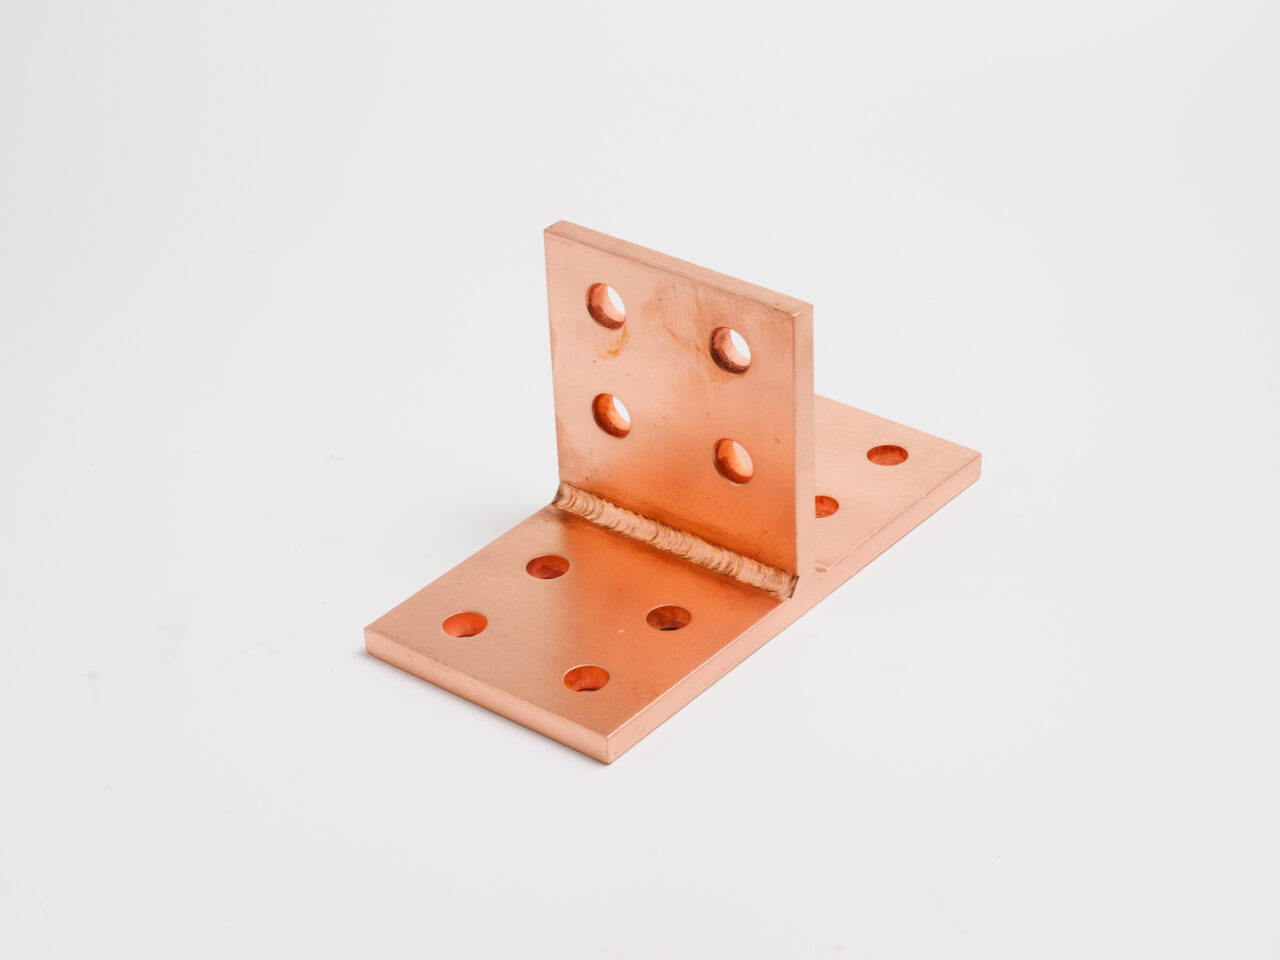
銅ブスバー(バスバー)で分岐形状をつくる方法は、大きく分けて「1枚の板を曲げて分岐まで一体で成形する」方法と、「直線バーと分岐バーを別々に作ってボルトで組み合わせる」方法の2通りです。結論から言うと、一体曲げは接続点と部品点数を減らせる一方で、板厚や曲げ角度に対応できる範囲には限りがあります。この記事では、どちらを選ぶかの判断材料と、図面・発注時に確認すべき項目を整理します。
銅ブスバー
分岐加工
一体曲げ
工程削減
組立工数
接続点
この記事の内容
銅ブスバーの分岐部、作り方で何が変わるか
分岐部を一体曲げで作るか、別体を組み合わせるかで、部品点数・組立工数・接続点の数がそのまま変わります。
配電盤や分電盤の主幹から分岐を取り出す箇所は、T字・Y字・クランク状など形状がさまざまです。これを1枚の板から曲げて一体で作れば、部品は1点のまま完成します。一方、直線の主幹バーと分岐バーを別に加工し、現場または組立工程でボルト・座金・ナットで締結する方法もあります。どちらも電気的な機能は同じですが、部品点数が増えるほど組立工数と接続点(=発熱・緩みのリスク箇所)が増える点は共通しています。
前提
この記事は「分岐部をどう成形するか」という加工方法の比較です。接続部そのものの締結方法(ボルト・ろう付け・溶接)の選び方は、別記事の内部リンク先も参照してください。
一体曲げによる分岐とはどういう加工か
一体曲げは、1枚の平角銅を曲げ・ひねり(ワイズ曲げ)で分岐形状まで成形し、溶接や別部品を使わずに仕上げる加工です。
分岐部を一体曲げで作る場合、代表的なのは次の2パターンです。
平面内での分岐(門型・クランク)
- 同一平面上で幅や向きを変えて分岐させる形状
- プレスブレーキや専用治具での曲げで対応
- 穴あけは曲げ後に行い、位置ズレを防ぐのが基本
面を変える分岐(ワイズ曲げ・ひねり)
- 分岐先を別の向き・別の面に取り出す形状
- ひねり曲げ(ツイスト)を使うことが多い
- 板厚が厚いほどスプリングバックの戻り量が大きくなる
図解:平面内の分岐曲げのイメージ
  主幹バー ──────┬────── 主幹バー(続き)
                  │
                  └── 分岐バー(一体曲げで立ち上げ)
一体曲げで分岐を作るときの制約は、主に「曲げR」と「展開長」です。曲げRが小さすぎると板厚に対してひび割れのリスクが上がり、分岐角度が急なほど展開長の計算がずれやすくなります。このあたりの基本的な考え方は、曲げ加工とスプリングバック対策・展開長計算を扱った既存記事と共通です。分岐形状は曲げ箇所が1本のバーの中に複数あるため、単純なL字・クランク曲げより展開長の誤差が蓄積しやすい点が違いです。
一体曲げと別体組立(ボルト締結)の比較
一体曲げは部品点数と接続点を減らせますが、対応できる板厚・分岐角度には限界があり、別体組立の方が形状の自由度は高くなります。
一体曲げ vs 別体組立(ボルト締結)の比較
| 比較項目 | 一体曲げ(分岐まで一体成形) | 別体組立(直線+分岐をボルト締結) |
|---|---|---|
| 部品点数 | 1点 | 2点以上+締結部品 |
| 接続点(電気的な接点) | 分岐部に追加の接点なし | 分岐部にボルト締結点が増える |
| 組立工数 | 曲げ加工のみで完了 | 穴合わせ・締結・トルク管理が必要 |
| 対応できる板厚の目安 | 薄板〜中厚板が中心 | 厚板・大電流の大断面でも対応しやすい |
| 分岐角度の自由度 | 曲げ加工で作れる範囲に限られる | 形状の自由度が高い |
| 設計変更への対応 | 板取りからやり直しになりやすい | 分岐バーだけ作り直せば済む場合がある |
一体曲げ vs 別体組立(ボルト締結)の比較
部品点数
一体曲げ:1点 / 別体組立:2点以上+締結部品
接続点
一体曲げ:分岐部に追加なし / 別体組立:締結点が増える
組立工数
一体曲げ:曲げのみ / 別体組立:穴合わせ・締結・トルク管理
対応板厚の目安
一体曲げ:薄板〜中厚板中心 / 別体組立:厚板・大断面も対応しやすい
分岐角度の自由度
一体曲げ:曲げで作れる範囲 / 別体組立:自由度が高い
設計変更への対応
一体曲げ:板取りからやり直しになりやすい / 別体組立:分岐バーのみ作り直せる場合あり
分岐1箇所あたりの組立工程イメージ(社内の標準フローに基づく相対比較)
2026年時点の状況
2026年は銅の材料価格が高い水準で推移しており、材料費の比重が上がった分、加工側でのコスト差別化が発注判断に影響しやすくなっています。当社への相談でも、分岐部を「別体+ボルト締結」で図面化していたものを、一体曲げに変更できないか検討したいという問い合わせが増えています。ただし板厚・分岐角度によっては一体曲げに置き換えられないケースもあるため、まず図面段階での相談を勧めています。
一体曲げが向くケース・向かないケース
板厚が薄く分岐角度が緩やかな形状は一体曲げに向き、厚板・大電流・急角度の分岐は別体組立の方が無理がありません。
一体曲げが向くケース
- 板厚が比較的薄く、曲げRを無理なく取れる形状
- 分岐角度が緩やか(直角に近いクランク程度まで)
- 同一形状をある程度の数量でまとめて作る場合
- 接続点を減らして発熱・緩みのリスクを抑えたい場合
別体組立の方が向くケース
- 厚板・大断面で大電流を流す幹線(曲げの負荷が大きい)
- 分岐角度が急、または3方向以上に分岐する形状
- 設計変更が見込まれ、分岐側だけ作り直したい場合
- 現場での組み合わせ調整(盤の個体差吸収)が必要な場合
注意
「一体曲げにすれば必ず安くなる」わけではありません。分岐形状が複雑になるほど曲げ工程・治具の段取りが増え、逆にコストが上がる場合があります。また厚板での急な曲げは割れのリスクが上がるため、板厚に対して無理のない曲げRかどうかを加工側で確認する必要があります。
接続点を減らすと何が変わるか
接続点(ボルト締結部)が1箇所増えるごとに、接触抵抗による発熱リスクと、増し締め・点検の対象箇所が増えます。
ボルト締結による接続部は、締め付けトルクの管理が不十分だと接触抵抗が上がり、発熱の起点になりやすい箇所です。分岐部を一体曲げにすると、その箇所自体に締結部が生まれないため、点検対象を1箇所減らせます。もちろん、盤全体で見れば主幹側・負荷側の締結部は別途必要ですが、「分岐のためだけに増える接続点」を無くせる点が一体曲げの利点です。
コツ
部品点数を減らす検討をするときは、分岐部だけでなく「そもそも何箇所の分岐が本当に必要か」も合わせて見直すと、工程削減の効果が大きくなります。盤内配線の見直しと合わせて相談されるケースもあります。
接続部の締結管理や発熱対策の基本的な考え方は、品質管理のページや加工技術の解説でも扱っています。分岐部の設計を検討する際は、加工技術のページもあわせてご確認ください。
図面で確認しておきたい項目
一体曲げで分岐を指示するときは、分岐角度・曲げR・展開長の基準面・板厚上限の4点を図面に明記すると手戻りが減ります。
分岐部を一体曲げで指示するときのチェックリスト
- 分岐角度(度数)と、その角度で必要な曲げRの目安が板厚に対して無理がないか
- 展開長の基準面(どの面を基準に寸法を取るか)が図面上で明確か
- 分岐後の穴位置は曲げ後基準か、展開図基準か
- 板厚・材質(タフピッチ銅/無酸素銅)と数量に無理がないか
- 分岐部の断面積が、主幹側の電流を分担するうえで十分か
前提
分岐部の断面積(電流容量)の考え方は、許容電流の計算記事と共通です。一体曲げにするかどうかは加工方法の話であり、必要な断面積そのものは別途、電流値から決める必要があります。
発注前に伝えておきたい情報
図面がない相談でも、分岐の本数・おおよその角度・想定電流・数量が分かれば、一体曲げが可能かどうかの初期判断ができます。
「今は別体+ボルト締結で作っているが、一体曲げにできないか」という相談は、現物写真や簡単な手描きスケッチだけでも検討できます。特に次の情報があると話が早く進みます。
伝えていただきたい情報
- 分岐の本数と、おおよその角度(直角・鋭角など)
- 板厚・幅(現状図面があればそのまま)
- 想定している電流値・用途(盤内/機器内など)
- 数量(試作か量産かで提案が変わる)
相談の進め方
- 現状の図面・現物写真をそのまま共有いただく
- 一体曲げで対応できる範囲かをまず回答
- 対応できない場合は別体案とのコスト比較も提示
質別(O材/1/2H)で一体曲げのしやすさは変わるか
同じ板厚・同じ形状でも、質別が軟らかいO材の方が一体曲げでの分岐加工に向いています。
銅の質別は、焼きなまし済みで軟らかい「O材」と、圧延のままで硬さがある「1/2H材」などに分かれます。分岐部のように曲げ箇所が複数ある形状では、1/2H材だと曲げ抵抗が大きく、同じ曲げRでもひび割れのリスクがO材より高くなります。逆にO材は柔らかい分、変形しやすく傷が付きやすいという面もあります。
質別と一体曲げ分岐加工の相性の目安
| 質別 | 硬さの傾向 | 一体曲げ分岐との相性 |
|---|---|---|
| O材(焼きなまし) | 軟らかい | 分岐曲げに向く。傷・変形には注意 |
| 1/2H材 | 中程度の硬さ | 緩やかな分岐角度なら対応可能 |
| H材(硬質) | 硬い | 急な分岐曲げには不向き。別体組立を検討 |
質別と一体曲げ分岐加工の相性の目安
O材(焼きなまし)
軟らかい。分岐曲げに向く(傷・変形に注意)
1/2H材
中程度の硬さ。緩やかな分岐角度なら対応可能
H材(硬質)
硬い。急な分岐曲げには不向き、別体組立を検討
コツ
導電率や強度の要件から質別が先に決まっている場合は、その質別で一体曲げが可能な角度・板厚まで確認したうえで、無理があれば別体組立に切り替える、という順番で検討すると手戻りが少なくなります。
よくあるご質問
分岐部の一体曲げは、どんな板厚まで対応できますか
分岐角度や曲げRの取り方によって上限が変わるため、一律の板厚は示せません。現状の図面や現物写真をいただければ、一体曲げで対応できる範囲かどうかを個別に確認します。
今まで別体+ボルト締結で作っていた分岐部を、一体曲げに変更できますか
形状によっては可能です。ただし分岐角度が急、または板厚が厚く曲げの負荷が大きい場合は、別体組立のままの方が無理のない設計になることもあります。図面段階での相談をおすすめします。
一体曲げにすると必ずコストは下がりますか
部品点数・組立工数は減りますが、分岐形状が複雑な場合は曲げ工程や治具の段取りが増え、必ずしも安くなるとは限りません。数量や形状によって有利・不利が変わるため、見積り比較をおすすめします。
分岐部を一体曲げにすると、電気的な性能は変わりますか
曲げ加工そのものが導電率を大きく変えることはありません。ただし接続点(ボルト締結部)が減る分、その箇所での接触抵抗による発熱リスクは下がります。断面積は電流値から別途決める必要があります。

