



フレキシブルブスバー加工の依頼方法|穴あけ・曲げ・カシメピン固定
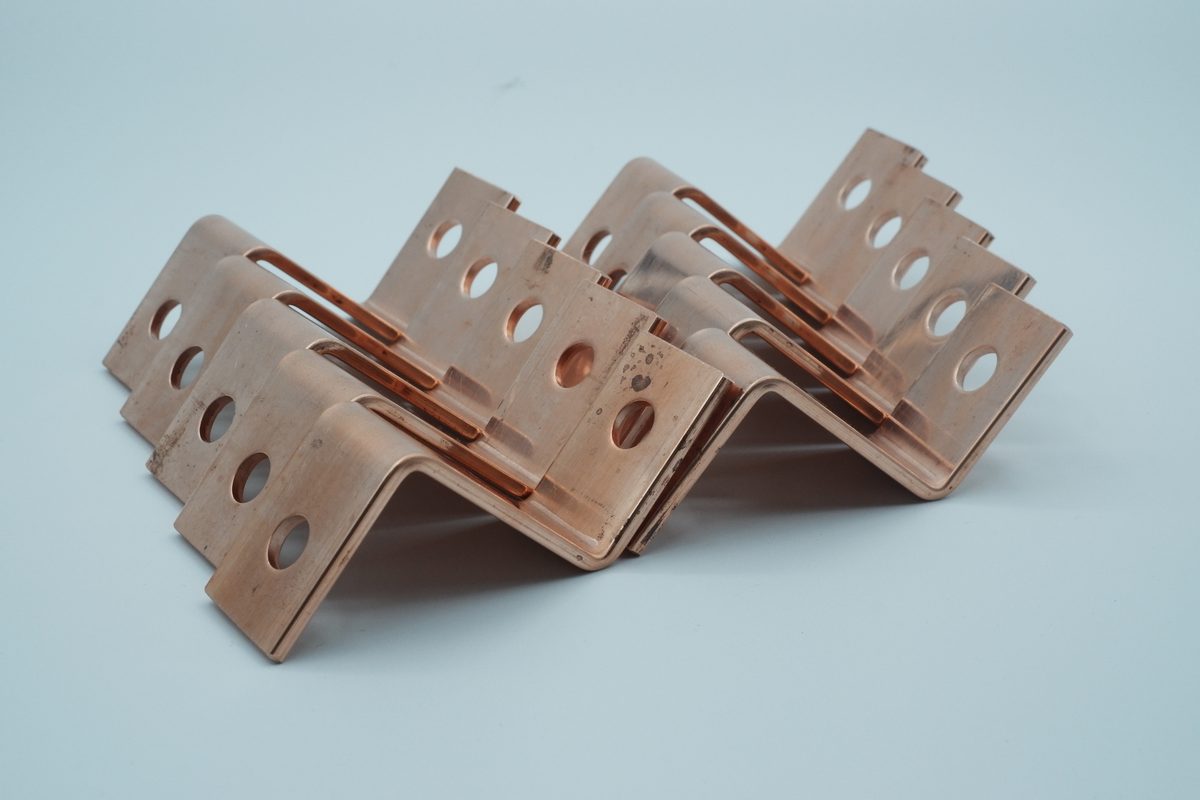
フレキシブルブスバー(可とうブスバー)の加工を依頼するときは、薄い銅板を積層してから「穴あけ→曲げ→端部処理→カシメピン固定」の順で進めるのが基本です。この記事では、なぜこの順番が重要なのか、発注時に何を伝えれば手戻りが減るのかを、実際の加工工程に沿って解説します(2026年9月時点の情報)。
フレキシブルブスバー
可とうブスバー
カシメピン
穴あけ加工
曲げ加工
積層銅板
発注仕様
この記事の内容
フレキシブルブスバー(可とうブスバー)とは
フレキシブルブスバーとは、薄い銅板を複数枚積層し、手やわずかな治具でも曲げられる可とう性を持たせた導体で、振動や熱膨張で位置が動く接続部に使われます。
ブスバー(バスバー)は本来、板厚のある平角銅を曲げ加工して形状を作りますが、フレキシブルブスバーは0.1〜0.3mm程度の薄い銅板を数枚〜数十枚重ねることで、剛性の高い平角銅では追従できない振動・熱膨張・組立誤差を吸収します。「バスバー」表記で調べる方も多いため、本記事では「ブスバー(バスバー)」の両方の表記で説明します。溶接機の二次側給電部品や、車載電池のモジュール間接続、蓄電池ラック内でパック同士を渡す部分など、「動く・ずれる」前提の接続部で選ばれます。
前提
この記事は「板厚のある平角銅の曲げ・穴あけ」ではなく、薄板を積層した可とう品の加工手順に絞って説明します。通常の曲げ加工の基本(スプリングバック対策など)は別記事で扱っています。
構造のイメージ
[端子板]──[積層した薄板・可とう部]──[端子板]
   │            (曲げ・振動を吸収)         │
 ボルト穴                          ボルト穴
   └── カシメピンで積層部を貫通固定 ──┘
可とう部(積層した薄板がそのまま動く区間)と、機器に固定する端子部を分けて考えるのが設計の基本です。端子部にはボルト穴をあけて締結し、可とう部はカシメピンや端子板での挟み込みで薄板同士のずれを防ぎます。
加工の流れと、順番が重要な理由
フレキシブルブスバーは「積層→穴あけ→曲げ→端部処理→カシメピン固定」の順で進めないと、積層した薄板がずれたまま固定され、接触抵抗や強度にばらつきが出ます。
標準的な加工の流れ
- 1. 薄板銅を必要枚数に積層する(用途に応じて枚数・板厚構成を決める)
- 2. 積層した状態のまま穴あけ加工を行う(1枚ずつ穴あけすると位置がずれるため)
- 3. 図面の形状に沿って曲げ加工を行う
- 4. 端部を銅板(端子部)で挟み込み、位置を仮固定する
- 5. カシメピンで積層部を固定し、接触状態を安定させる
- 6. 必要に応じてめっき・絶縁処理を行う
穴あけを積層前に1枚ずつ行うと、枚数分の位置ずれが積み重なり、ボルトが通らない・穴位置が微妙にそろわないといった不良につながります。積層してから一括で穴あけすることで、全ての層の穴位置を一致させます。曲げ加工も同様に、積層した状態のまま曲げることで層間のずれを抑えます。
注意
積層枚数が多いほど、曲げ部の内側と外側で層ごとの展開長の差が大きくなります。曲げRが小さすぎると、内側の層にたるみ、外側の層に突っ張りが出て、見た目のシワや局所的な接触不良につながることがあります。曲げRは板厚構成に応じて余裕を持たせる必要があります。
積層枚数と許容電流の目安
許容電流はおおむね積層した銅の総断面積で決まりますが、薄板を重ねる構造上、板厚のある平角銅と単純に同じ計算式では扱えない場合があります。
フレキシブルブスバーの許容電流は、基本的には「板厚×幅×枚数」で求まる総断面積をもとに考えますが、薄板間のわずかな空隙や接触状態によって、同じ断面積の平角銅より実効的な通電性能が下がる場合があります。目安として社内で確認している範囲を示します(個別の設計条件により変わるため、最終的には実測での確認をおすすめします)。
積層枚数と断面積・許容電流の目安(幅30mm・1枚0.2mm厚の例)
| 積層枚数 | 総断面積 | 許容電流の目安 |
|---|---|---|
| 10枚 | 60mm² | 約120〜150A |
| 20枚 | 120mm² | 約220〜260A |
| 30枚 | 180mm² | 約300〜350A |
積層枚数と断面積・許容電流の目安(幅30mm・1枚0.2mm厚の例)
10枚 / 断面積60mm²
許容電流 約120〜150A
20枚 / 断面積120mm²
許容電流 約220〜260A
30枚 / 断面積180mm²
許容電流 約300〜350A
積層枚数と断面積の関係(幅30mm・1枚0.2mm厚)
実際の電流値は、放熱条件(周囲温度・設置姿勢・連続通電か断続通電か)によって大きく変わります。設計段階では上記を目安にしつつ、実機での温度上昇確認を組み込むことをおすすめします。加工技術の詳細もあわせてご覧ください。
カシメピン固定と他の固定方法の比較
カシメピン固定は積層した薄板同士をずれなく一体化でき、ボルト穴を作れない狭い端部や、繰り返しの振動がかかる部分に向いています。
カシメピン固定
- 積層した薄板を貫通させて固定するため、層間のずれが起きにくい
- ボルト締結よりも省スペースにできる
- 固定後の分解・再調整はできない
端子部での溶接・ろう付け
- 端部を一体化して抵抗を下げやすい
- 熱がかかるため、積層部の一部にひずみが出ることがある
- 形状変更のたびに条件出しが必要になりやすい
フレキシブルブスバーでは、可とう部(積層した薄板がそのまま動く区間)はカシメピンや端子板での挟み込みで固定し、機器への接続部だけボルト穴をあけて締結する構成が一般的です。可とう部にボルト穴をあけると、その部分の可とう性が失われ、振動が集中して破断の起点になることがあるため注意が必要です。
発注時に伝えるべき仕様
フレキシブルブスバーの発注では、積層枚数・板厚構成・可とう部の長さ・端部の固定方法(カシメピンかボルトか)の4点を最初に明確にすると、見積りと図面のやり取りがスムーズになります。
見積り依頼時に伝えたいこと
- 使用する電流値(または断面積の希望)
- 可とう部として動かしたい区間の長さと、動く方向・振れ幅
- 端部の形状(ボルト穴の径・ピッチ、またはカシメピン固定の希望)
- 設置環境(振動の有無、周囲温度、屋内外)
- 表面処理の希望(無処理、錫めっき、ニッケルめっきなど)
- 数量と納期の希望
コツ
可とう部の長さと振れ幅を伝えると、積層枚数と曲げ形状の提案がしやすくなります。「何度、何mm動く想定か」が分かる情報(現物の写真や簡単なスケッチでも可)があると、初回の提案の精度が上がります。
端子部のめっきについては、銅ブスバーへのめっきの考え方も参考にしてください。錫めっきは接触抵抗の安定に、ニッケルめっきは耐食性の確保に向いています。
よくある失敗と注意点
積層枚数を増やしすぎると柔軟性が下がって「フレキシブル」の意味を失い、逆に少なすぎると許容電流が不足するため、可とう性と電流容量のバランスを最初に決めることが重要です。
注意
「とにかく大電流に対応したい」という理由で積層枚数を増やしすぎると、可とう部の剛性が上がり、本来吸収したかった振動や熱膨張を吸収できなくなります。必要な電流値と、動かしたい振れ幅の両方から枚数を決める必要があります。
注意
カシメピン固定部は、固定後の分解・調整ができません。設計変更の可能性がある段階では、先に試作品でカシメピン位置と可とう部の動作を確認してから量産に進むことをおすすめします。
2026年の材料動向
最新の状況(2026年9月時点)
2026年9月24日、JX金属は国内向けの銅建値を11万円引き上げてトン242万円とし、8月に記録した最高値に並びました。9月は月初の240万円から一時224万円まで下落したのち反発しており、月内でも変動幅が大きい状況が続いています。フレキシブルブスバーは薄板を多数枚重ねる構造のため、板厚のある平角銅より重量あたりの加工賃比率が高くなりやすく、見積りの有効期限や材料スライドの条件を発注時に確認しておくと、金額面での認識違いを防げます。
用途別に見る仕様の違い
同じフレキシブルブスバーでも、溶接機の給電部品と車載電池の接続部では、求められる振れ幅・耐熱条件・固定方法が異なります。
主な用途と仕様の傾向
| 用途 | 求められる特性 | 固定方法の傾向 |
|---|---|---|
| 溶接機の二次側給電部品 | 頻繁な屈曲への耐久性、大電流 | 端子板+ボルト締結 |
| 車載電池のモジュール間接続 | 振動・熱膨張の吸収、省スペース | カシメピン固定 |
| 蓄電池ラック内の接続 | 組立誤差の吸収、絶縁処理 | カシメピン固定+絶縁チューブ |
主な用途と仕様の傾向
溶接機の二次側給電部品
頻繁な屈曲への耐久性・大電流 / 端子板+ボルト締結
車載電池のモジュール間接続
振動・熱膨張の吸収・省スペース / カシメピン固定
蓄電池ラック内の接続
組立誤差の吸収・絶縁処理 / カシメピン固定+絶縁チューブ
用途によって優先すべき特性が変わるため、発注時には「どこで、何のために可とう性が必要か」を伝えると、板厚構成や固定方法の提案が的確になります。品質管理の考え方も、検査項目を決める際の参考にしてください。
見積りから納品までの流れ
図面がない段階でも、電流値・可とう部の長さ・設置環境を伝えれば、形状の提案から相談を始められます。
依頼から納品までの流れ
- 用途・電流値・可とう部の動き方を伝える(図面がなくても相談可)
- 積層枚数・板厚構成・固定方法(カシメピン/ボルト)の提案を受ける
- 試作品で可とう部の動作・接触状態を確認する
- 量産図面を確定し、数量・納期を決める
- 加工(積層・穴あけ・曲げ・端部固定)・必要に応じてめっき
- 検査後、納品
よくあるご質問
フレキシブルブスバーとは何ですか
薄い銅板を複数枚積層し、手やわずかな治具でも曲げられるようにした可とう性のある導体です。振動や熱膨張、組立時の位置ずれを吸収する必要がある接続部で使われます。
穴あけと曲げはどちらを先に行いますか
積層した状態でまず穴あけを行い、そのあとに曲げ加工を行うのが基本です。1枚ずつ穴あけすると層ごとの位置ずれが積み重なるため、積層後にまとめて加工します。
カシメピン固定とボルト締結はどちらを選ぶべきですか
積層した薄板がそのまま動く可とう部にはカシメピン固定、機器への接続部で分解や再調整の可能性がある部分にはボルト締結が向いています。可とう部にボルト穴をあけると可とう性が失われるため、両者を使い分けます。
図面がなくても発注の相談はできますか
可能です。電流値、可とう部として動かしたい区間の長さと振れ幅、設置環境が分かれば、積層枚数や曲げ形状の提案から相談を始められます。手書きスケッチや現物の写真でも構いません。
積層枚数はどう決めればよいですか
必要な許容電流(総断面積)と、可とう部に求められる柔軟性の両方から決めます。枚数を増やすほど電流容量は上がりますが剛性も上がるため、動かしたい振れ幅を確保できる範囲で枚数を決める必要があります。

