



銅ブスバーのタップ加工とねじ|下穴径・有効ねじ長さと締結の勘所
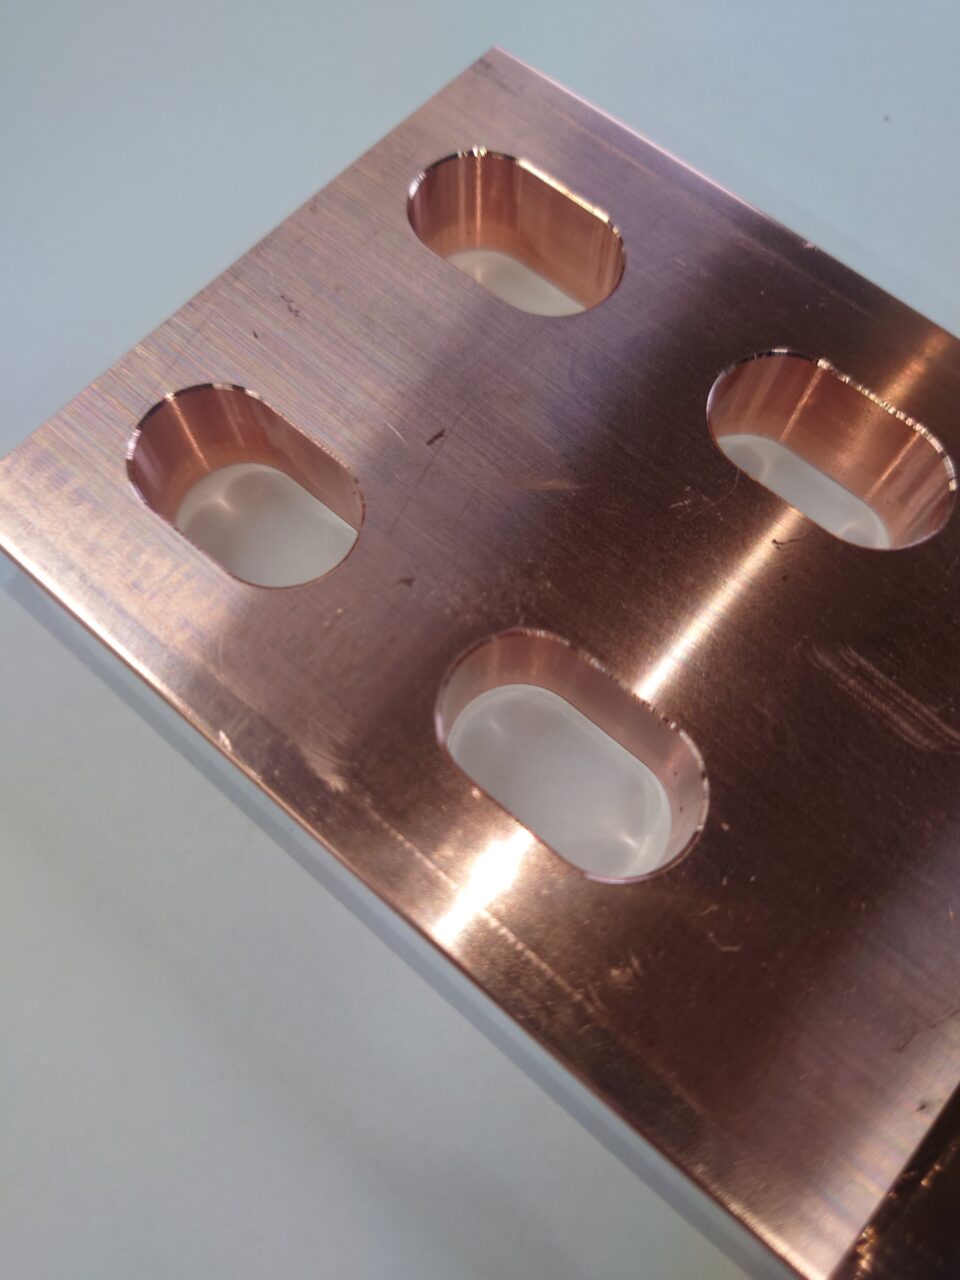
銅ブスバーのタップ加工とは、ブスバー本体にねじ山を立てて、ナットを使わずにボルト1本で相手側を締結できるようにする加工です。省スペースで組み立てやすい反面、ねじ山を軟らかい銅そのものが受け持つため、鋼板と同じ感覚で深さやトルクを決めると、ねじ山がつぶれて締結力が落ち、接触抵抗の増加や発熱につながります。この記事では、タップ締結とナット締結の使い分け、下穴径と有効ねじ長さの決め方、銅特有の加工上の注意、締め付けトルクの考え方、図面への指示のしかたまでを、2026年時点の材料事情も含めて整理します。
銅ブスバー
タップ加工
ねじ
下穴径
有効ねじ長さ
締め付けトルク
接続部
C1100
この記事の内容
銅ブスバーのタップ加工とは何か
銅ブスバーのタップ加工とは、あけた下穴の内側にねじ山を切り、ブスバー自体をめねじ部品として使えるようにする加工です。相手側の端子やケーブルラグを、裏側からナットで押さえずにボルトだけで固定できるようになります。
盤の中では、ブスバーの裏側に手が入らない場所が必ず出てきます。裏側にナットを回す空間がない、点検時に片手で外したい、ナットの落下を避けたい——こうした事情から、接続点をタップにする設計が選ばれます。一方で、ねじ山のせん断強度は相手材の強度に依存するため、鋼板にタップを立てる場合とは前提が変わります。
前提:銅は「軟らかい導体」である
ブスバーに一般的に使われるタフピッチ銅C1100は、導電率を優先した純銅系の材料です。導体としては理想的ですが、機械部品として見ると鋼より軟らかく、ねじ山も座面もへたりやすい性質があります。タップ加工の設計は、この「軟らかさ」を前提に組み立てます。
タップ締結とナット締結の構造の違い
[タップ締結]                 [通し穴+ナット締結]
  ボルト                        ボルト
    ↓                             ↓
  端子                          端子
  ━━━━━                       ━━━━━
  ブスバー(めねじ)              ブスバー(通し穴)
  ══╪══ ← ねじ山は銅            ══╪══
                                  ナット + 座金
要点:タップ締結は「銅にねじ山を持たせる」設計。省スペースと引き換えに、ねじ山の強度管理が必要になる。
タップ締結とナット締結はどう使い分けるか
使い分けの基準は、裏側に手と工具が入るかどうかと、締結部を何回外す予定があるかの2点です。裏面にアクセスできて着脱回数が多いなら通し穴+ナット、裏面が塞がっていて着脱がまれならタップが向きます。
タップ締結が向く場面
- ブスバー裏側に工具・手が入らない
- ナットや座金の落下を避けたい充電部
- 端子1枚を片側から留めるだけの分岐点
- 板厚が十分にあり、ねじ山を長く取れる
- 組立点数を減らして工数を下げたい
通し穴+ナットが向く場面
- 点検・改造で何度も着脱する接続部
- 板厚が薄く、ねじ山の噛み合いが取れない
- 大きな軸力をかけて接触面圧を稼ぎたい
- 皿ばね座金などで軸力を保持したい
- ねじ山を痛めた際に交換で復旧したい
締結方式の比較
| 項目 | タップ締結 | 通し穴+ナット |
|---|---|---|
| 必要なスペース | 片側のみ | 両側 |
| 部品点数 | 少ない | 多い(ナット・座金) |
| 繰り返し着脱 | 不利(ねじ山が減る) | 有利 |
| 必要板厚 | 厚めが前提 | 薄板でも可 |
| ねじ山を痛めたとき | ブスバー側の補修が必要 | ナット交換で復旧 |
| 加工コスト | タップ工程が増える | 穴あけのみ |
締結方式の比較
必要なスペース
タップ:片側のみ / ナット:両側
部品点数
タップ:少ない / ナット:多い(ナット・座金)
繰り返し着脱
タップ:不利(ねじ山が減る) / ナット:有利
必要板厚
タップ:厚めが前提 / ナット:薄板でも可
ねじ山を痛めたとき
タップ:ブスバー側の補修が必要 / ナット:ナット交換で復旧
加工コスト
タップ:タップ工程が増える / ナット:穴あけのみ
コツ:同じ盤の中で混在させてよい
「この盤はすべてタップ」と決める必要はありません。裏面が開いている主母線は通し穴+ナット、機器直下の狭い分岐だけタップ、という混在は実務でよくある形です。図面上でどの穴がタップかを明確に分けておけば、加工側も組立側も迷いません。
要点:裏面のアクセス性と着脱回数で決める。板厚が薄いならタップは避け、通し穴+ナットにする。
下穴径と有効ねじ長さはどう決めるか
メートル並目ねじの下穴径は、ねじの呼び径からピッチを引いた値が基本です。有効ねじ長さは、相手が軟らかい銅であることを踏まえ、鋼にねじを立てる場合より長めに取るのが安全側の考え方になります。
例えばM8はピッチ1.25mmなので、8 − 1.25 = 6.75、実際の下穴は6.8mmを使います。M10はピッチ1.5mmで8.5mmです。この式はねじ山を100%の高さで立てる場合の値で、板厚が薄く割れが心配な場合はわずかに大きめの下穴にしてねじ山の高さを落とす選択もありますが、その分だけせん断強度は下がります。
メートル並目ねじの下穴径と、銅における有効ねじ長さの目安
| 呼び | ピッチ | 下穴径 | 有効ねじ長さの目安 | 必要板厚の目安 |
|---|---|---|---|---|
| M4 | 0.7mm | 3.3mm | 6mm以上 | 6mm以上 |
| M5 | 0.8mm | 4.2mm | 7.5mm以上 | 8mm以上 |
| M6 | 1.0mm | 5.0mm | 9mm以上 | 10mm以上 |
| M8 | 1.25mm | 6.8mm | 12mm以上 | 12mm以上 |
| M10 | 1.5mm | 8.5mm | 15mm以上 | 15mm以上 |
| M12 | 1.75mm | 10.3mm | 18mm以上 | 18mm以上 |
メートル並目ねじの下穴径と、銅における有効ねじ長さの目安
M4(ピッチ0.7mm)
下穴3.3mm / 有効ねじ長さ6mm以上 / 板厚6mm以上
M5(ピッチ0.8mm)
下穴4.2mm / 有効ねじ長さ7.5mm以上 / 板厚8mm以上
M6(ピッチ1.0mm)
下穴5.0mm / 有効ねじ長さ9mm以上 / 板厚10mm以上
M8(ピッチ1.25mm)
下穴6.8mm / 有効ねじ長さ12mm以上 / 板厚12mm以上
M10(ピッチ1.5mm)
下穴8.5mm / 有効ねじ長さ15mm以上 / 板厚15mm以上
M12(ピッチ1.75mm)
下穴10.3mm / 有効ねじ長さ18mm以上 / 板厚18mm以上
有効ねじ長さを「呼び径の1.5倍」で置いている理由
上表の有効ねじ長さは、呼び径の約1.5倍を目安に置いた値です。ねじ込み長さはピッチの3倍(3山)以上が最低ラインとよく言われますが、これはあくまで下限で、軟らかい材料ではねじ山側が先に壊れるため余裕が必要になります。実際に必要な長さは、かける軸力・振動条件・繰り返し着脱の有無で変わるため、重要な接続部では設計側で確認してください。
板厚が足りないときに無理をすると、噛み合う山数が確保できません。M8(ピッチ1.25mm)を例に、板厚から取れる山数を並べると次のようになります。板厚3mmでは2山ほどしか噛まず、締結部としては成立しません。
板厚別 M8タップで噛み合うねじ山数(貫通・ざぐりなしの場合)
注意:薄板へのタップは「効いているつもり」になりやすい
板厚5mm以下のブスバーにM8・M10のタップを立てると、工具では締まった感触が出ても、実際の保持力は不足していることがあります。締結部の発熱・緩みの原因になりやすいので、板厚が足りない場合は通し穴+ナットに変える、ボルトサイズを下げて本数を増やす、当て板を追加する、といった設計変更を先に検討してください。
要点:下穴は「呼び径−ピッチ」。有効ねじ長さは呼び径の1.5倍程度を目安にし、板厚が足りなければ方式を変える。
銅にタップを立てるときに何が起きるか
銅は切削しやすい一方で粘りがあって伸びやすく、バリと切りくずの処理が加工品質を決めます。ねじ山そのものより、入口のバリと穴内部の切りくず残りのほうが、現場でのトラブルにつながります。
銅のタップ加工で起きやすい現象と対策
| 起きること | 原因 | 対策の方向 |
|---|---|---|
| 入口・出口のバリ | 材料が軟らかく伸びる | 面取りと確実なバリ取りを工程に入れる |
| 切りくずの詰まり | 切りくずが分断されず巻く | 切りくず排出を考えた工具・回転条件 |
| ねじ山の荒れ | 工具摩耗、送り不良 | 工具管理とねじゲージでの確認 |
| 表面の変色 | 水溶性クーラントとの反応 | 油性の切削油を使う |
| 穴位置のずれ | 下穴の食い付き不良 | センタリングと段取りの見直し |
銅のタップ加工で起きやすい現象と対策
入口・出口のバリ(材料が軟らかく伸びる)
面取りと確実なバリ取りを工程に入れる
切りくずの詰まり(切りくずが分断されず巻く)
切りくず排出を考えた工具・回転条件
ねじ山の荒れ(工具摩耗、送り不良)
工具管理とねじゲージでの確認
表面の変色(水溶性クーラントとの反応)
油性の切削油を使う
穴位置のずれ(下穴の食い付き不良)
センタリングと段取りの見直し
注意:ねじ穴に残った切りくずは通電部の異物になる
ブスバーのねじ穴に残った銅の切りくずは、盤の中で振動や着脱によって落ち、充電部間の異物になり得ます。タップ後の洗浄・エアブローと、目視での確認を工程に入れておくことが重要です。当社では加工後の清浄度も含めて検査項目に入れています。詳しくは品質管理のページをご覧ください。
なお、ねじ山の入口に軽い面取りを入れておくと、バリが残りにくくなり、ボルトの食い付きも安定します。図面で指示がない場合でも実務上入れることが多い処理ですが、面取り量が寸法や絶縁距離に効く設計では、指示として明記しておくと確実です。
要点:銅のタップはバリと切りくずが主役。工程として洗浄・バリ取り・ねじゲージ確認まで含めて考える。
めっきとタップはどちらを先にするか
原則は「タップ加工を済ませてからめっきをする」です。めっき後にタップを立てると、ねじ山の部分だけ生地の銅が露出し、そこから酸化が進みます。ただし、めっきの膜厚によってはねじがきつくなるため、事前の取り決めが必要です。
タップ → めっき(推奨)
- ねじ山まで保護膜が乗る
- 露出した銅の酸化を防げる
- 膜厚の分だけねじがきつくなる
- 厚めのめっきでは下穴・ねじの調整を要相談
めっき → タップ(限定的)
- ねじの寸法は狙いどおりに出る
- ねじ山は生地のまま露出する
- 切削でめっき層を削るため見た目が乱れる
- 屋内・低湿度など条件が限られる
補足:接続面のめっきは「接触抵抗の安定」が目的
ブスバーへの錫めっきやニッケルめっきは、装飾ではなく、酸化被膜による接触抵抗の増加を抑える目的で行います。ねじ穴まわりは接触面と重なることが多いため、めっき指示の有無が締結部の長期安定に直結します。めっきの種類・厚みの選び方は銅ブスバーへのめっきで整理しています。
要点:タップ→めっきが基本。膜厚でねじがきつくなる分は、発注前に取り決めておく。
締め付けトルクはどう決めるか
締め付けトルクは、ボルトの材質・強度区分と、被締結側(銅)の強度の低いほうに合わせて決めます。ボルト単体の規定トルクをそのまま適用すると、銅側の座面が沈んだり、ねじ山が塑性変形して軸力が抜けたりします。
参考として、ねじ自体を銅系・黄銅系の材料で作った場合の基準値には次のようなものがあります。同じ呼び径でも材質でこれだけ差が出る、という感覚をつかむための数字として見てください。
ねじ材質による基準締め付けトルクの違い(参考値)
| 呼び | 銅系ねじの基準値 | 黄銅系ねじの標準値 |
|---|---|---|
| M8 | 約12.5 N·m | 約6.15 N·m |
| M10 | 約24.5 N·m | 約12.2 N·m |
ねじ材質による基準締め付けトルクの違い(参考値)
M8
銅系ねじ 約12.5 N·m / 黄銅系ねじ 約6.15 N·m
M10
銅系ねじ 約24.5 N·m / 黄銅系ねじ 約12.2 N·m
注意:この数値をそのまま現場の規定値にしない
上表は材質差を示すための参考値です。実際の締め付けトルクは、接続する機器メーカーの指定値、盤メーカーの社内標準、ボルトの強度区分、座金の有無、潤滑の有無で変わります。とくにねじに潤滑剤を塗ると、同じトルクでも軸力が大きくなるため、乾燥状態の規定トルクをそのまま使うと過大な締め付けになります。指定値がある場合は必ずそちらを優先してください。
コツ:トルクより「軸力が保てているか」で考える
接続部の目的は、接触面に十分な面圧をかけて接触抵抗を下げ、それを長期間保つことです。銅はクリープ(時間とともに変形が進む現象)が起きやすいため、締めた直後の軸力が数か月後に低下することがあります。皿ばね座金などで軸力の低下分を吸収する、初回運転後に増し締めと温度確認を行う、といった運用がよく採られます。締結部の発熱と接触抵抗の関係は、盤内トラブルの中心的なテーマです。
要点:銅側の強度が上限を決める。指定値優先、潤滑ありは過締めに注意、軸力の維持まで含めて設計する。
図面に何を書けば手戻りが減るか
タップ加工の図面で確認が入りやすいのは、ねじの有効深さ・貫通か止まりか・面取り・めっき指示の4点です。ここが書かれていれば、見積りから製作までがそのまま進みます。
タップ指示で書いておきたい項目
- ねじの呼びとピッチ(例:M8×1.25。並目/細目の区別)
- 貫通か止まりか。止まりならねじの有効深さと下穴深さ
- ねじ穴の位置公差・穴ピッチの公差
- 入口の面取り指示(必要な場合は角度と大きさ)
- めっきの有無・種類・厚み、めっき後にねじゲージ確認が必要か
- タップ面(どちら側から立てるか)の指定が必要か
- ねじ山の検査方法(ゲージ通し止まりの要否)
2026年の材料事情:作り直しのコストが上がっている
2026年8月時点で、国内の銅建値は1kgあたり2,300円台の水準で推移し、LME銅の3か月先物も1トンあたり14,000ドル台という記録的な高値圏にあります。LME在庫の減少が続き、現物の需給逼迫が意識されている状況です。材料費の比重が上がった局面では、ねじ位置の間違いや板厚不足による作り直しの負担が以前より重くなります。図面段階でタップ仕様を確定させ、迷う箇所は先に相談しておくことが、そのままコスト対策になります。
当社では、切断・曲げ・穴あけ・タップからめっき手配までを一貫して見ています。「この板厚でM10のタップは成立するか」「裏に手が入らないのでタップにしたいが、着脱回数が多い」といった段階のご相談も歓迎です。対応できる加工の範囲は加工技術のページにまとめています。
要点:有効深さ・貫通/止まり・面取り・めっきの4点を図面に明記する。迷う点は図面を引く前に相談する。
よくあるご質問
銅ブスバーのタップ加工で必要な板厚はどれくらいですか
ねじの呼び径の1.5倍程度の有効ねじ長さを確保できる板厚が一つの目安です。M8なら12mm前後、M10なら15mm前後になります。板厚5mm以下でM8以上のタップを立てると噛み合うねじ山が4山程度しか取れず、締結力が不足しやすいため、通し穴とナットによる締結に変更するか、当て板の追加を検討してください。
M8のタップの下穴径は何ミリですか
メートル並目ねじM8の下穴径は6.8mmです。下穴径は「ねじの呼び径からピッチを引いた値」が基本で、M8はピッチ1.25mmのため8−1.25=6.75となり、実際には6.8mmのドリルを使います。同様にM6は5.0mm、M10は8.5mm、M12は10.3mmです。
タップ加工とめっきはどちらを先に行いますか
タップ加工を先に行い、その後にめっきをするのが基本です。めっき後にタップを立てるとねじ山部分の銅が露出し、そこから酸化が進んで接触抵抗の増加につながります。ただし、めっきの膜厚の分だけねじがきつくなるため、厚めのめっきを指定する場合は、下穴やねじの扱いを発注前に取り決めておくと確実です。
ブスバーの締め付けトルクは何を基準に決めればよいですか
接続する機器メーカーや盤メーカーの指定値がある場合は、必ずそれを優先します。指定がない場合は、ボルトの強度区分ではなく、軟らかい銅側の強度が上限を決めると考えてください。また、ねじに潤滑剤を塗ると同じトルクでも軸力が大きくなるため、乾燥状態を前提とした規定値をそのまま適用しないよう注意が必要です。
タップ加工したブスバーは何度も着脱できますか
着脱を繰り返すとねじ山が徐々に摩耗し、保持力が落ちます。点検や改造で頻繁に外す接続部には、通し穴とナットによる締結を推奨します。どうしてもタップにする必要がある場合は、ボルトサイズを1段上げて余裕を持たせる、有効ねじ長さを長く取る、といった設計上の余裕を持たせてください。

