



銅ブスバーの穴ピッチ公差はどこまで狙えるか|図面指示と検査の要点
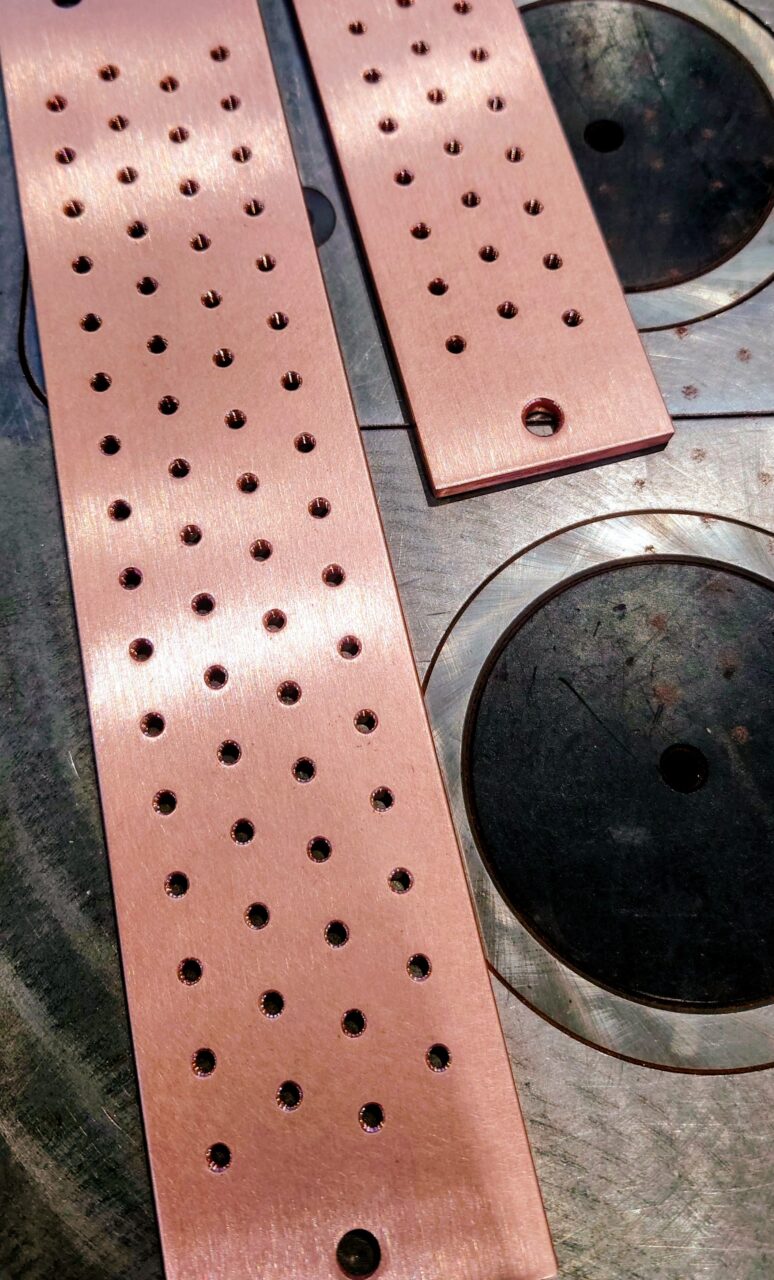
銅ブスバーの穴ピッチ公差は、平板のまま穴をあける場合で±0.1mm前後、曲げをまたぐ穴どうしでは±0.3〜0.5mm程度が現実的な目安です。同じ図面でも「どの工程で穴をあけるか」で狙える精度が変わるため、公差の数字だけを厳しくしても手戻りは減りません。この記事では、穴ピッチがずれる原因、図面での指示のしかた、検査での確認点を、2026年時点の加工現場の実情に沿って整理します。
銅ブスバー
穴ピッチ
寸法公差
JIS B 0405
図面指示
累積公差
検査
この記事の内容
銅ブスバーの穴ピッチ公差はどこまで狙えるか
穴ピッチ公差とは、隣り合うボルト穴の中心から中心までの距離に許される誤差のことです。銅ブスバーでは、平板の状態で加工する穴どうしなら±0.1mm前後まで、曲げをまたぐ位置関係では±0.3〜0.5mm程度が一般的な目安になります。数値が工程で変わるのは、穴の位置精度を決めているのが「穴あけの精度」だけではなく、その前後の曲げ・矯正まで含めた累積だからです。
加工方法別・穴ピッチで狙える精度の目安(平板部)
| 加工方法 | 穴ピッチの目安 | 向く場面 |
|---|---|---|
| 専用金型のプレス打ち抜き | ±0.05〜0.1mm | 同一形状を繰り返す量産 |
| NCタレットパンチ | ±0.1mm前後 | 多品種・中量 |
| レーザー切断(穴も同時) | ±0.05〜0.1mm | 試作・形状変更が多い品 |
| ドリル・マシニング加工 | ±0.05mm以下も可 | 厚板・高精度が必要な穴 |
| 曲げをまたぐ穴どうし | ±0.3〜0.5mm | L字・コの字など立体形状 |
※板厚・穴径・全長・曲げ本数で変わります。上表は判断の出発点として見てください。
加工方法別・穴ピッチで狙える精度の目安(平板部)
専用金型のプレス打ち抜き
±0.05〜0.1mm / 同一形状を繰り返す量産に向く
NCタレットパンチ
±0.1mm前後 / 多品種・中量に向く
レーザー切断(穴も同時)
±0.05〜0.1mm / 試作・形状変更が多い品に向く
ドリル・マシニング加工
±0.05mm以下も可 / 厚板・高精度の穴に向く
曲げをまたぐ穴どうし
±0.3〜0.5mm / L字・コの字など立体形状
要点:平板部の穴ピッチは±0.1mm前後が実用域。曲げをまたぐと1桁近く緩くなる。
指示がないときの公差はどうなるか(JIS B 0405)
図面に個別の公差を書かなかった寸法には、JIS B 0405「普通公差」が適用されます。等級の指定もない場合、実務では中級(m)で解釈されることが多く、その場合は寸法の大きさによって許容差が段階的に広がります。穴ピッチも普通の長さ寸法として扱われるため、「何も書いていない=精密に作ってもらえる」ではないという点が重要です。
JIS B 0405-1991 長さ寸法の普通公差(面取り部を除く)
| 基準寸法 | 精級 f | 中級 m | 粗級 c |
|---|---|---|---|
| 3超〜6mm | ±0.05 | ±0.1 | ±0.3 |
| 6超〜30mm | ±0.1 | ±0.2 | ±0.5 |
| 30超〜120mm | ±0.15 | ±0.3 | ±0.8 |
| 120超〜400mm | ±0.2 | ±0.5 | ±1.2 |
| 400超〜1000mm | ±0.3 | ±0.8 | ±2 |
| 1000超〜2000mm | ±0.5 | ±1.2 | ±3 |
単位はmm。等級を指定するときは、表題欄に「普通公差 JIS B 0405-m」のように明記します。
JIS B 0405-1991 長さ寸法の普通公差(面取り部を除く)
3超〜6mm
精級±0.05 / 中級±0.1 / 粗級±0.3
6超〜30mm
精級±0.1 / 中級±0.2 / 粗級±0.5
30超〜120mm
精級±0.15 / 中級±0.3 / 粗級±0.8
120超〜400mm
精級±0.2 / 中級±0.5 / 粗級±1.2
400超〜1000mm
精級±0.3 / 中級±0.8 / 粗級±2
1000超〜2000mm
精級±1.2相当まで幅がある(中級±1.2 / 粗級±3)
注意:長い母線ほど「無指示」の影響が大きい
全長1,200mmのブスバーで両端の穴ピッチを無指示にすると、中級では±1.2mmまで許されます。相手側が配電盤の据付済み機器なら、この幅では入らないことがあります。組付けに効く穴ピッチだけは個別に公差を入れるのが確実です。
要点:無指示の穴ピッチは寸法が大きいほど緩くなる。効く箇所だけ個別指示する。
なぜ銅は穴ピッチがずれるのか
銅ブスバーで穴ピッチが動く主な原因は、①材料が軟らかいこと ②曲げによる伸び ③加工応力による反りの3つです。鋼板と同じ図面公差をそのまま当てても同じ精度が出ないのは、銅特有のこの性質が効いてくるためです。
材料側の要因
- タフピッチ銅(C1100)は軟らかく、打ち抜き時に材料が逃げやすい
- 質別がO材(軟質)寄りだと、押さえ・搬送で伸び縮みが出る
- 厚板になるほど打ち抜きのだれ・かえりが大きく、穴中心が判定しにくい
工程側の要因
- 曲げで材料が伸び、曲げをまたぐ寸法が変わる
- スプリングバックのばらつきが角度→寸法に化ける
- 切断・穴あけで入った内部応力が抜けて反る
- 矯正(ならし)を入れると穴位置がわずかに動く
ずれが積み上がるイメージ
  素材切断      穴あけ        曲げ         矯正
  ±0.2 ──┬─→ ±0.1 ──┬─→ ±0.2 ──┬─→ ±0.1
          │            │            │
          └────────────┴────────────┴──→ 端から端の穴ピッチ
                                          = 各工程のばらつきの積み上がり
穴あけ単体が±0.1mmでも、端の穴から反対端の穴までは同じ精度になりません。
要点:銅は軟らかく、曲げと応力で動く。穴あけ精度だけでは最終精度は決まらない。
曲げをまたぐ穴ピッチの考え方
曲げをまたぐ穴ピッチに±0.1mmのような厳しい公差を入れると、多くの場合は工程を組み替える必要が出ます。対策は「曲げてから穴をあける」のが基本で、この順序にすれば曲げのばらつきを穴位置が吸収できます。ただし治具の製作費と工数が増えるため、必要な箇所を絞る判断が欠かせません。
工程順序による違い
| 工程順序 | 曲げをまたぐ穴ピッチ | コスト・納期 |
|---|---|---|
| 穴あけ → 曲げ(標準) | ±0.3〜0.5mm | 標準 |
| 曲げ → 穴あけ(治具使用) | ±0.1〜0.2mm | 治具費+工数増 |
| 曲げ → 現合で穴あけ | 相手部品に合う | 少量向け・単価高 |
工程順序による違い
穴あけ → 曲げ(標準)
曲げをまたぐ穴ピッチ ±0.3〜0.5mm / コスト・納期は標準
曲げ → 穴あけ(治具使用)
±0.1〜0.2mm / 治具費と工数が増える
曲げ → 現合で穴あけ
相手部品に合わせられる / 少量向け・単価は高い
コツ:片側を長穴にする
両端で機器に留めるブスバーは、片側だけを長穴(スロット)にすると、曲げのばらつきや熱伸縮を穴側で吸収できます。全ての穴を丸穴で±0.1mmに追い込むより、はるかに安く確実です。長穴にすると接触面積と締結の考え方が変わるので、電流値の大きい箇所では座金の選定も併せて確認してください。
要点:厳しい穴ピッチが必要なら工程順序を変える。逃げ(長穴)を設けるほうが安い場合が多い。
累積公差を出さない図面の書き方
穴ピッチのトラブルで最も多いのは、公差そのものではなく寸法の入れ方で誤差が積み上がる書き方をしている場合です。穴を1つずつ「直列」に寸法指示すると、公差が足し算になって最後の穴で大きくずれます。基準を1つ決め、そこからの累加寸法で指示すれば、誤差の積み上がりを避けられます。
直列寸法と累加寸法の違い
 【直列(避けたい)】 誤差が足し算になる
  ●--50±0.2--●--50±0.2--●--50±0.2--●
  最後の穴の位置ばらつき = 最大 ±0.6

 【累加(推奨)】 基準からの絶対位置で指示
  ●
  |--50±0.2--------●
  |--100±0.2--------------●
  |--150±0.2--------------------●
  どの穴も基準から ±0.2 に収まる
穴ピッチを図面に落とすときの手順
- 相手部品と合わせる必要がある穴を1つ選び、基準(データム)にする
- 他の穴は、その基準からの累加寸法で指示する
- 曲げをまたぐ寸法は「曲げ部を基準にしない」。曲げ根元からの寸法は別公差にする
- 組付けに効く穴だけ個別公差(例 ±0.15)を入れ、残りは普通公差に任せる
- 穴径の公差も入れる(ボルト径+1〜2mmの通し穴なら普通公差で足りることが多い)
- 穴のバリ・だれの許容を注記する(通電面・座面は特に)
注意:全穴を厳しくすると効果が薄い
「念のため全ての穴ピッチを±0.1にする」という図面は、加工側で全数測定と工程追加が発生し、単価と納期が上がります。それでも組付かない場合があり、原因は多くが反り・曲げ角度・相手側の据付誤差です。厳しくする箇所を絞ったほうが、結果として組付け精度は上がります。
要点:公差の数字より寸法の入れ方が効く。基準を決め、累加寸法で指示する。
公差を厳しくするとコストと納期はどう変わるか
穴ピッチ公差を1段厳しくすると、工程追加・治具・検査の3つが同時に増えるため、単価は段階的に上がります。下のグラフは、同一形状で公差だけを変えた場合の相対的な手間の目安です(実際の見積りは形状・数量で変わります)。
穴ピッチ公差別・加工の手間の相対比較(普通公差=100)
2026年8月の材料事情
国内の銅建値は2026年8月に上方改定が続き、8月中旬にはトン当たり240万円前後の水準まで上がりました(JX金属の建値ベース、月内で複数回改定)。材料費の比率が上がっている局面では、公差の厳しさによる加工費増より、板取り・端材のロスのほうが金額に効くケースもあります。板厚・幅を標準寸法に寄せる相談は、公差の見直しと同時に行うと効果が出やすいです。
要点:公差を1段厳しくすると手間は1.2〜3倍。効く箇所を絞るのが現実的なコスト対策。
検査ではどこを確認するか
穴ピッチの検査は、①ピッチの実測 ②穴径 ③基準面からの位置 ④バリとだれの4点を押さえます。ピッチの実測方法は精度によって使い分け、±0.2mmより厳しい要求では三次元測定機や画像測定機が前提になります。
要求精度別の測定方法
| 要求精度 | 測定方法 | 記録 |
|---|---|---|
| ±0.5mm程度 | ノギス・スケール | 抜取り |
| ±0.2〜0.3mm | ハイトゲージ・ピンゲージ+ノギス | 抜取り |
| ±0.1〜0.15mm | 画像測定機・三次元測定機 | 初品+抜取り |
| ±0.05mm | 三次元測定機(全数) | 全数記録 |
| 相手部品との合致 | チェック治具(ピン挿入) | 全数可 |
要求精度別の測定方法
±0.5mm程度
ノギス・スケール / 抜取り記録
±0.2〜0.3mm
ハイトゲージ、ピンゲージ+ノギス / 抜取り記録
±0.1〜0.15mm
画像測定機・三次元測定機 / 初品+抜取り記録
±0.05mm
三次元測定機で全数 / 全数記録
相手部品との合致
チェック治具にピンを挿して確認 / 全数可
コツ:数字より「入るかどうか」で決める
相手が決まっている量産品では、公差を細かく決めるよりチェック治具で全数を確認するほうが早く、確実です。治具ならピンが入るかどうかで判定でき、測定者による差も出ません。当社でも、繰り返し受注のある形状はこの方法を提案しています。品質管理の考え方も併せてご覧ください。
要点:±0.2mmより厳しいなら測定機が前提。量産は治具で全数確認が早い。
電気設計から見た穴ピッチと縁距離
穴ピッチは加工精度の話だけでなく、通電性能にも効きます。ボルト穴は断面を削るため、穴の位置と間隔は有効断面積・温度上昇・締結面積に直結します。電流の大きい母線では、加工都合より先に電気設計側の条件を確認してください。
穴で減る断面をどう見るか
幅方向に穴が並ぶと、その断面の有効面積は「幅−穴径の合計」×板厚で見積もるのが基本です。並列に電流を流す帯状導体では、この最小断面が温度上昇の律速になります。
規格が定めている値
盤内の帯状導体には規格側の目安があります。キャビネット形分電盤のJIS C 8480では、帯状導体を使う場合の電流密度の上限が定格電流の区分ごとに示されており、充電部と非充電金属体との間隔についても基本値が規定されています。
JIS C 8480 における帯状導体の電流密度(2016年版の値)
| 基準定格電流 | 電流密度の上限 |
|---|---|
| 125A以下 | 3.0 A/mm² |
| 125A超〜250A以下 | 2.5 A/mm² |
| 250A超〜400A以下 | 2.0 A/mm² |
| 400A超〜630A以下 | 1.7 A/mm² |
電流が大きくなるほど単位断面あたりに流せる値が下がります(放熱が追いつかなくなるため)。同規格は2023年に改正版が発行されているため、設計時は最新版の本文で確認してください。
JIS C 8480 における帯状導体の電流密度(2016年版の値)
基準定格電流 125A以下
3.0 A/mm² 以下
125A超〜250A以下
2.5 A/mm² 以下
250A超〜400A以下
2.0 A/mm² 以下
400A超〜630A以下
1.7 A/mm² 以下
縁距離と穴間隔の実務的な目安
穴の縁から板端までの距離(縁距離)は、機械設計ではボルト径の1.5〜2倍程度を確保する考え方が広く使われます。ブスバーではこれに加えて、締結時の面圧が穴周囲に均等にかかること、座金が板端からはみ出さないことを確認します。
穴の配置で確認すること
- 縁距離は穴径の1.5倍以上(ボルト径基準では1.5〜2倍が目安)
- 座金の外径が板幅・板端に収まっているか
- 同一断面に穴を並べすぎていないか(有効断面積の低下)
- 工具(トルクレンチ)が入るスペースがあるか
- 絶縁距離・沿面距離を穴と締結部品の位置で侵していないか
曲げ・穴あけ・めっきまで含めた工程の考え方は加工技術のページで紹介しています。
要点:穴は断面を削る。縁距離と有効断面積を電気設計側の条件として先に確認する。
よくあるご質問
銅ブスバーの穴ピッチ公差は、一般的にどれくらいで指示すればよいですか?
平板部の穴どうしなら±0.1〜0.2mm、曲げをまたぐ穴どうしなら±0.3〜0.5mmで指示すると、標準的な工程で無理なく製作できます。これより厳しい値が必要な場合は、曲げた後に穴をあける工程に変えるため、治具費と工数が加算されます。
図面に穴ピッチの公差を書かないと、どの精度で作られますか?
JIS B 0405の普通公差が適用され、等級の指定がなければ中級(m)で解釈されることが多いです。中級では基準寸法30超〜120mmで±0.3mm、120超〜400mmで±0.5mm、400超〜1000mmで±0.8mmとなり、寸法が大きいほど許容差が広がります。組付けに効く穴ピッチは個別に公差を指示してください。
曲げがある銅ブスバーで、両端の穴ピッチを高精度に合わせる方法はありますか?
曲げ加工を先に行い、その後で治具に固定して穴をあける方法が最も確実です。曲げのばらつきを穴位置で吸収できるため、曲げをまたぐ穴ピッチでも±0.1〜0.2mm程度を狙えます。もう一つの方法は片側を長穴にして、締結時に位置を調整できるようにすることです。
穴ピッチのずれで組付けできない場合、原因は穴の位置だけですか?
穴位置以外の原因も多くあります。銅ブスバーは加工応力や熱で反りが出ることがあり、平面度が悪いと穴が合っていてもボルトが通らない場合があります。曲げ角度のずれ、相手機器の据付誤差も同様に効くため、穴ピッチだけを厳しくしても解決しないことがあります。
ボルト穴の縁距離はどれくらい確保すべきですか?
穴径の1.5倍以上、ボルト径基準では1.5〜2倍程度を確保する考え方が一般的です。縁距離が不足すると締結時に穴の縁が変形し、接触面圧が不均一になって接触抵抗の増加や発熱につながります。座金の外径が板端からはみ出さないことも併せて確認してください。
穴ピッチの検査記録は出してもらえますか?
検査成績書として提出できます。要求精度に応じて測定方法(ノギス・ハイトゲージ・三次元測定機など)と抜取り数量が変わるため、必要な項目・記録の形式・抜取り条件を見積り時にお知らせください。繰り返し受注のある形状では、チェック治具による全数確認をご提案する場合もあります。
まとめ:穴ピッチは「数字」より「経路」で決まる
銅ブスバーの穴ピッチ公差は、平板部で±0.1mm前後、曲げをまたぐと±0.3〜0.5mmが実用域です。精度を上げたいときは公差の数字を厳しくするのではなく、基準を決めて累加寸法で指示する・曲げ後に穴をあける・片側を長穴にするを先に検討してください。
当社は名古屋市守山区で銅ブスバーの加工を行い、切断・曲げ・穴あけからめっき手配までを一貫して見ています。図面が固まる前でも、公差の付け方や工程順序のご相談を承っています。

