



ブスバー並列(複数枚)の電流分担|枚数で頭打ちになる理由
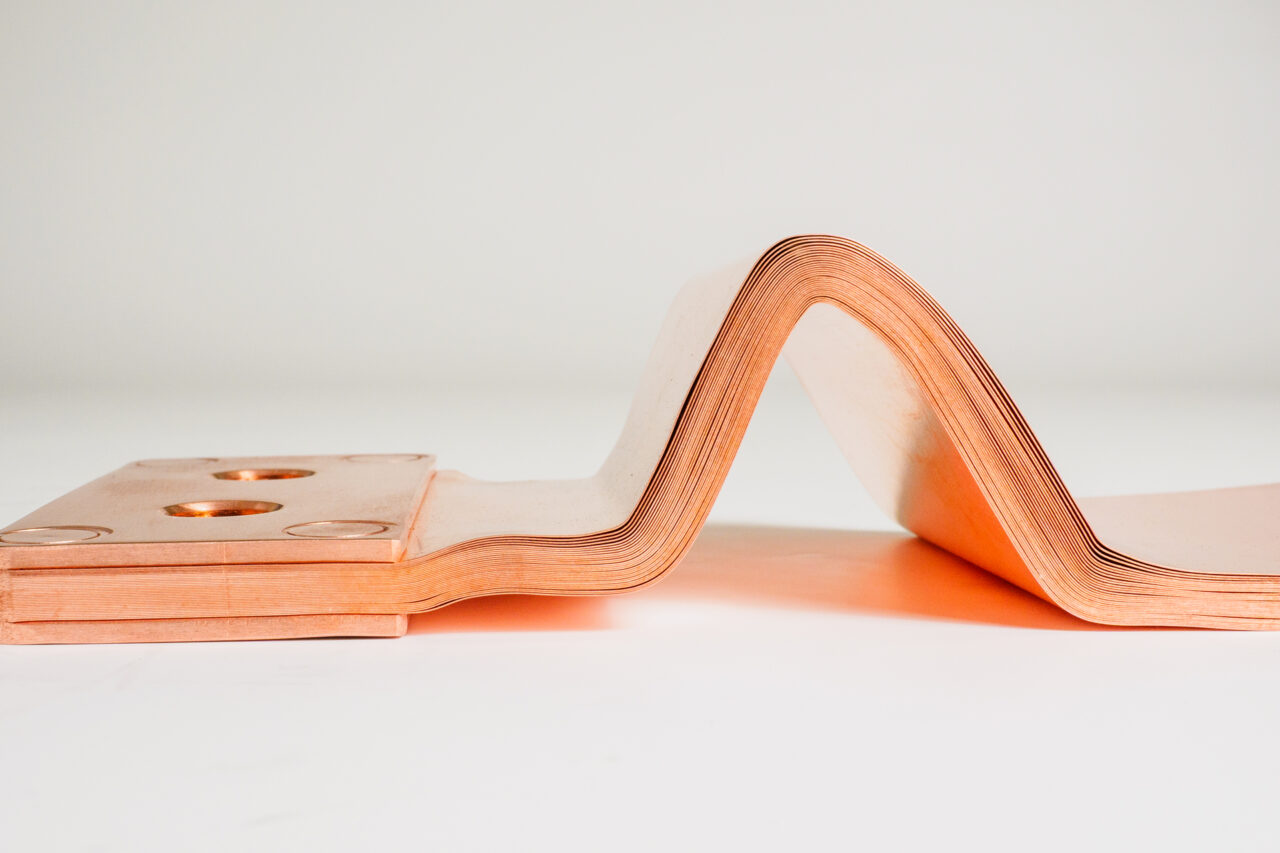
ブスバーを2枚並列にしても、許容電流はきれいに2倍にはなりません。理由は2つあり、①電流が各枚に均等に分かれない(直流では接触抵抗と経路差、交流では表皮効果と近接効果)、②枚数を増やしても放熱に使える表面積が同じ比率では増えないことです。この記事では、なぜ偏るのか、枚数効果がどこで頭打ちになるのか、そして実務でどう決めればよいのかを、計算式と数値で整理します。
ブスバー
並列
電流分担
表皮効果
近接効果
許容電流
配電盤設計
この記事の内容
2026年時点の設計環境
2026年は、AIデータセンターや急速充電インフラの拡大で受配電設備の大電流化が進み、「1枚では足りないので並列にする」場面が明確に増えています。同時に銅建値は2026年初時点で2,000円/kg台の高値圏にあり、枚数を安易に増やすとコストにも直結する状況です。効かない枚数を足さないための判断基準が、以前より重要になっています。
2枚並列にしても許容電流は2倍にならない
ブスバーを2枚並列にしたときの許容電流は、一般に1枚の2倍には届かず、条件によっては1.5~1.8倍程度にとどまります。断面積は確かに2倍になりますが、電流が均等に分かれず、また放熱条件が1枚のときより悪化するためです。3枚、4枚と増やすほど、この「1枚あたりの実効的な効き」は下がっていきます。
枚数を増やしたときに起きること(定性的な整理)
| 項目 | 1枚 → 2枚 | 2枚 → 3枚 | 効き方 |
|---|---|---|---|
| 断面積 | 2.0倍 | 1.5倍 | 計算どおり増える |
| 放熱に使える表面積 | 2倍未満 | 1.5倍未満 | 内側の面が効きにくい |
| 交流での電流分布 | 外側に偏る | 中央の枚が最も不利 | 偏りが拡大する |
| 実際の許容電流 | 約1.5~1.8倍 | 約1.2~1.4倍 | 頭打ちになる |
枚数を増やしたときに起きること(定性的な整理)
断面積
1→2枚:2.0倍 / 2→3枚:1.5倍。計算どおり増える
放熱に使える表面積
1→2枚:2倍未満 / 2→3枚:1.5倍未満。内側の面が効きにくい
交流での電流分布
1→2枚:外側に偏る / 2→3枚:中央の枚が最も不利。偏りが拡大する
実際の許容電流
1→2枚:約1.5~1.8倍 / 2→3枚:約1.2~1.4倍。頭打ちになる
この倍率は「目安」であって設計値ではありません
上の1.5~1.8倍という値は、配置(垂直/水平)、バー間隔、盤内の換気、周囲温度、周波数によって大きく変わります。実際の設計では、使用する規格・メーカーの許容電流表で並列時の値を直接確認するか、実測・解析で確かめてください。1枚の値を単純に枚数倍する計算は、安全側になりません。
要点:断面積は枚数どおり増えるが、許容電流は増えない。増えないのは「分担の偏り」と「放熱」が原因。
なぜ電流は均等に分かれないのか
並列にした導体に流れる電流は、各経路のインピーダンスの比で分かれます。したがって、各枚のインピーダンスが違えば、電流は必ず偏ります。直流では抵抗だけを見ればよいのに対し、交流ではインダクタンスと、後述する表皮効果・近接効果が加わるため、偏りははるかに大きくなります。
直流・低周波で偏る要因
接続部で生まれる差
- ボルトの締結軸力が枚ごとに違い、接触抵抗に差が出る
- 重ね順によって、外側の枚ほど接触面が1面だけになる
- 座金や重ね代の違いで実接触面積が揃わない
- 片方の枚だけ端子の位置が遠く、経路長が長い
導体側で生まれる差
- 板厚公差・幅公差により断面積が微妙に違う
- 曲げ加工の有無で経路長が異なる
- めっきの有無・厚みが接触抵抗を変える
- 穴あけ位置の違いで有効断面積が変わる
偏りの影響は「発熱」で効いてくる
発熱は電流の2乗に比例します。2枚並列で分担が60:40に偏ると、多く流れている側の発熱は、均等(50:50)のときの1.44倍になります。70:30まで偏れば1.96倍です。断面積の合計は変わらなくても、片方だけが先に温度限界に達するため、系全体の許容電流は偏った側で決まります。
分担の偏りと、多く流れる側の発熱(均等時=100)
要点:電流はインピーダンス比で分かれる。分担が偏ると、発熱は偏りの2乗で効いてくる。
表皮効果:厚くしても中心には電流が流れない
表皮効果とは、交流電流が導体の表面付近に集中して流れ、中心部にはほとんど流れなくなる現象です。このため、板厚を増やしても増やした分だけ許容電流が伸びず、「厚い1枚」より「薄い複数枚」のほうが有利になる場面が生まれます。並列化が使われる技術的な理由の一つがこれです。
銅の抵抗率を約1.72×10⁻⁸ Ω・m(20℃)、真空の透磁率を4π×10⁻⁷ H/m として計算すると、周波数ごとの表皮深さは次のようになります。
銅における表皮深さの計算値(20℃)
| 周波数 | 表皮深さ δ | 実務上の意味 |
|---|---|---|
| 50Hz(東日本) | 約9.3mm | 板厚10mm程度までは影響が小さい |
| 60Hz(西日本) | 約8.5mm | 板厚10mm超で無視できなくなる |
| 400Hz | 約3.3mm | 薄板の並列・積層が有利になる |
| 1kHz | 約2.1mm | 厚板は中心が使われない |
| 10kHz | 約0.7mm | 表面積を稼ぐ設計が必須 |
銅における表皮深さの計算値(20℃)
50Hz(東日本)
δ 約9.3mm — 板厚10mm程度までは影響が小さい
60Hz(西日本)
δ 約8.5mm — 板厚10mm超で無視できなくなる
400Hz
δ 約3.3mm — 薄板の並列・積層が有利になる
1kHz
δ 約2.1mm — 厚板は中心が使われない
10kHz
δ 約0.7mm — 表面積を稼ぐ設計が必須
板厚を選ぶときの考え方
商用周波数(50/60Hz)では表皮深さが8~9mm程度あるため、板厚10mm以下なら表皮効果の影響は限定的と考えて差し支えありません。逆に、インバータ回路や高周波電源のように周波数が高い用途では、厚板1枚をやめて薄板を複数枚並べるほうが、同じ銅の量でも実効抵抗を下げられます。板厚の選定はブスバーとはのページで基本を確認できます。
表皮深さは「そこで電流が止まる深さ」ではない
表皮深さ δ は、表面の電流密度が 1/e(約37%)まで減衰する深さを表す指標です。δ より深いところに電流がまったく流れないわけではありませんが、δ の2~3倍を超える厚みを与えても、その分の断面積はほとんど働きません。
要点:50/60Hzなら板厚10mm程度まで影響は小さい。高周波では薄板複数枚のほうが有利。
近接効果:隣の導体が電流分布を歪める
近接効果とは、近くに置かれた別の導体が作る交流磁界の影響で、導体内の電流分布が偏る現象です。並列に重ねたブスバーでは、この効果によって外側の枚に電流が寄り、内側(中央)の枚ほど電流が流れにくくなります。3枚以上並べたときに「真ん中の1枚が効かない」と言われるのは、この近接効果と、後述する放熱条件の悪さが重なるためです。
3枚並列で起きていること
      枚① (外側)   枚② (中央)   枚③ (外側)
   ┌───────────┐┌───────────┐┌───────────┐
   │ ▓▓▓░░░░▓▓ ││ ░░░░░░░░░ ││ ▓▓░░░░▓▓▓ │   ▓ = 電流が多い
   └───────────┘└───────────┘└───────────┘   ░ = 電流が少ない
        ↑ 外側面に集中      ↑ 全体に流れにくい
        放熱も良い          放熱も悪い(両面が挟まれている)
電流分布と放熱条件の不利が同じ枚(中央)に重なるため、枚数を増やしても真ん中は期待どおりに働きません。
近接効果を弱める方法
設計でできること
- バー同士の間隔をあける — 密着させず、板厚と同程度以上の隙間を設けるのが目安。空気が通ることで放熱も同時に改善する
- 枚数より幅を増やすことを先に検討する — 幅方向は表皮効果の影響が小さく、放熱面も広く取れる
- 往復電流の導体を近づける — 行きと帰りが逆向きの場合、近づけるとインダクタンスが下がる(積層ブスバーの原理)
- 相順・配置を揃える — 三相で相ごとにバー位置の条件が違うと、相ごとに温度が変わる
「密着させれば一体になる」は誤り
2枚を密着させて重ねても、電気的に1枚の厚板になるわけではありません。接触面には接触抵抗があり、そのうえ密着面は放熱にまったく寄与しません。密着積層が有利になるのは、往復電流を近接させて低インダクタンス化を狙うラミネートブスバーのような、目的が明確な場合に限られます。
要点:並列では外側の枚に電流が寄る。中央は電流も放熱も不利。間隔をあけることが基本。
枚数効果が頭打ちになる本当の理由は放熱
枚数効果が頭打ちになる最大の要因は、電流分担の偏りよりも「放熱に使える表面積が枚数どおりには増えないこと」です。ブスバーの許容電流は最終的に温度上昇で決まり、温度上昇は発熱量と放熱量の釣り合いで決まります。断面積が2倍でも放熱面が1.4倍しか増えなければ、温度上昇の観点では2倍の電流を流せません。
なぜ表面積が枚数どおりに増えないのか
  【1枚】             【2枚を間隔をあけて並列】
   ┌─────┐            ┌─────┐  ┌─────┐
   │     │ ← 4面全部   │     │  │     │
   └─────┘   が放熱    └─────┘  └─────┘
                        ↑ 向かい合う内側の面は、
                          相手の熱を受けて放熱しにくい
物理的な表面積は2倍でも、向かい合った面はお互いの熱で温められるため、実効的な放熱能力は2倍にならないのがポイントです。密着させれば、その面は完全に放熱に寄与しなくなります。
枚数を増やしたときの許容電流の伸び方(1枚=100とした目安)
グラフのとおり、枚数を増やすほど1枚あたりの追加効果は落ちていきます。4枚にしても4倍にはならず、2.6倍前後にとどまる計算です。ここに材料費が枚数どおりかかることを合わせると、3枚を超えたあたりから「幅を広げる」「板厚を上げる」「配置を見直す」ほうが合理的になることが多くなります。
上のグラフの数値も目安です
伸び率は配置方向(垂直配置のほうが放熱に有利)、バー間隔、盤内換気、周囲温度で変わります。設計値としてそのまま使わず、採用する規格・メーカーの許容電流表で並列時の値を確認してください。
要点:許容電流を決めるのは温度上昇。放熱面が枚数どおり増えないから、枚数効果は頭打ちになる。
実務での決め方:何を確認して枚数を選ぶか
並列枚数を決めるときは、「1枚の許容電流を枚数倍する」のではなく、並列配置を前提とした許容電流表を参照し、そのうえで盤内の実条件で補正するのが実務の手順です。配電盤類の銅ブスバーでは、JIS H 3140(銅ブスバー)で材料寸法を、JIS C 4620(キュービクル式高圧受電設備)の解説表などで許容電流の目安を確認するのが一般的な参照点になります。
枚数を決める手順
- ①条件を確定する — 定格電流、周囲温度、許容温度上昇、周波数、配置方向(垂直/水平)、盤の換気条件
- ②まず1枚で成立する寸法を探す — 幅を広げる、板厚を上げるで足りるなら並列は不要。接続部も1か所で済む
- ③足りなければ並列時の許容電流表を参照する — 1枚の値を枚数倍しない
- ④間隔を確保する — 板厚と同程度以上をあけ、空気が通る配置にする
- ⑤接続部を揃える — 各枚の重ね代・ボルト本数・締結トルクを同条件にして、分担の偏りを作らない
- ⑥短絡電磁力を確認する — 支持間隔と支持物の強度を、電流値から検証する
- ⑦余裕を持たせる — 実装後に温度確認ができる設計にしておく
並列にする前に、1枚で解けないか検討する価値は大きい
並列化は、接続部の数が枚数倍に増えるという副作用を伴います。接続部はブスバーの発熱トラブルが最も起きやすい箇所であり、点検・増し締めの手間もそれだけ増えます。幅を広げて1枚で成立するなら、そのほうが長期的な信頼性は高くなります。当社では厚板の切断・穴あけ・曲げまで一貫して対応しており、「幅広1枚」と「複数枚並列」の両案で製作性とコストを比較したご相談も承っています。加工の範囲は加工技術のページをご覧ください。
断面積の計算で押さえること
面取りや成形による断面の減少は一般に許容範囲として扱われ、ブスバーの途中にねじ穴があっても、その部分の断面積の減少が1/2以下であれば考慮しなくてよいとする考え方が実務では用いられています。ただし、接続部の重ね代やボルト穴が集中する箇所は、有効断面が想定より小さくなっていないか個別に確認してください。
要点:並列時の表を見る。枚数倍しない。間隔と接続条件を揃えることが、表どおりの性能を出す前提。
短絡時、並列バーの間には何が起きるか
並列にした同相のブスバーには同じ向きの電流が流れるため、短絡時には互いに引き寄せ合う力(吸引力)が働きます。相間では逆向きになる瞬間があるため反発力が働き、こちらは支持碍子を壊す方向に効きます。並列化した設計では、この2つを分けて確認する必要があります。
力の向きと、想定すべき影響
| 組合せ | 電流の向き | 働く力 | 設計上の確認点 |
|---|---|---|---|
| 同相の並列バー間 | 同じ向き | 吸引(引き寄せ合う) | 間隔が潰れないスペーサ・支持 |
| 相間(R-S、S-T) | 瞬時に逆向き | 反発(押し離す) | 支持碍子の強度と支持スパン |
| 支持点の間 | — | 曲げモーメント | たわみ量と塑性変形の有無 |
力の向きと、想定すべき影響
同相の並列バー間 / 電流は同じ向き
吸引力が働く。間隔が潰れないスペーサ・支持を確認
相間(R-S、S-T)/ 瞬時に逆向き
反発力が働く。支持碍子の強度と支持スパンを確認
支持点の間
曲げモーメントが生じる。たわみ量と塑性変形の有無を確認
間隔をあけた設計ほど、間隔を保つ工夫が要る
近接効果と放熱のためにバー間隔をあけると、短絡時の吸引力でバーが内側にたわんで接触し、せっかくの間隔が失われるおそれがあります。スペーサや支持金具で間隔を機械的に保持する設計にしてください。「間隔をあけた」ことと「間隔が保たれる」ことは別の話です。
よくあるご質問
ブスバーを2枚並列にすると許容電流は2倍になりますか?
2倍にはなりません。断面積は2倍になりますが、電流が各枚に均等に分かれないことと、放熱に使える実効的な表面積が2倍まで増えないことから、条件によっては1.5~1.8倍程度にとどまります。設計時は1枚の値を枚数倍せず、並列配置を前提とした許容電流表を参照してください。
ブスバーを並列にするとき、バー同士の間隔はどれくらいあけますか?
板厚と同程度以上の隙間をあけるのが一つの目安です。間隔をあけることで、空気が通って放熱が改善し、近接効果による電流分布の偏りも軽減されます。ただし短絡時には同相の並列バー同士が引き寄せ合うため、スペーサや支持金具で間隔が機械的に保たれる設計にしてください。
厚い1枚と薄い2枚は、どちらが有利ですか?
商用周波数(50/60Hz)であれば、接続部が1か所で済む厚い1枚のほうが信頼性の面で有利なことが多くなります。銅の表皮深さは50Hzで約9.3mm、60Hzで約8.5mmあり、板厚10mm程度までは表皮効果の影響が小さいためです。一方、インバータ回路など周波数が高い用途では、表皮効果で厚板の中心が使われないため、薄板を複数枚並べるほうが実効抵抗を下げられます。
3枚並列にすると、真ん中の1枚は効かないというのは本当ですか?
期待どおりには効きません。交流では近接効果によって外側の枚に電流が寄り、中央の枚は電流が流れにくくなります。さらに中央の枚は両面を挟まれているため放熱条件も最も悪く、電流分布と放熱の不利が同じ枚に重なります。枚数を増やすより、幅を広げる・板厚を上げる・配置を見直すほうが合理的な場合が多くなります。
並列にしたブスバーの電流分担が偏ると、何が問題になりますか?
偏った側が先に温度限界に達し、系全体の許容電流がその枚で決まってしまうことが問題です。発熱は電流の2乗に比例するため、2枚並列で分担が60:40に偏ると多く流れる側の発熱は均等時の1.44倍、70:30なら1.96倍になります。各枚の重ね代・ボルト本数・締結トルクを同条件に揃えることが、偏りを抑える基本になります。
表皮深さとは何を表す数値ですか?
表皮深さとは、交流電流が導体を流れるとき、表面の電流密度が1/e(約37%)まで減衰する深さを表す指標です。銅では50Hzで約9.3mm、60Hzで約8.5mm、1kHzで約2.1mmになります。表皮深さより深い位置に電流がまったく流れないわけではありませんが、その2~3倍を超える厚みを与えても、増やした断面積はほとんど働きません。

