



銅ブスバーの接合方法|ボルト・ろう付け・溶接の違いと選び方
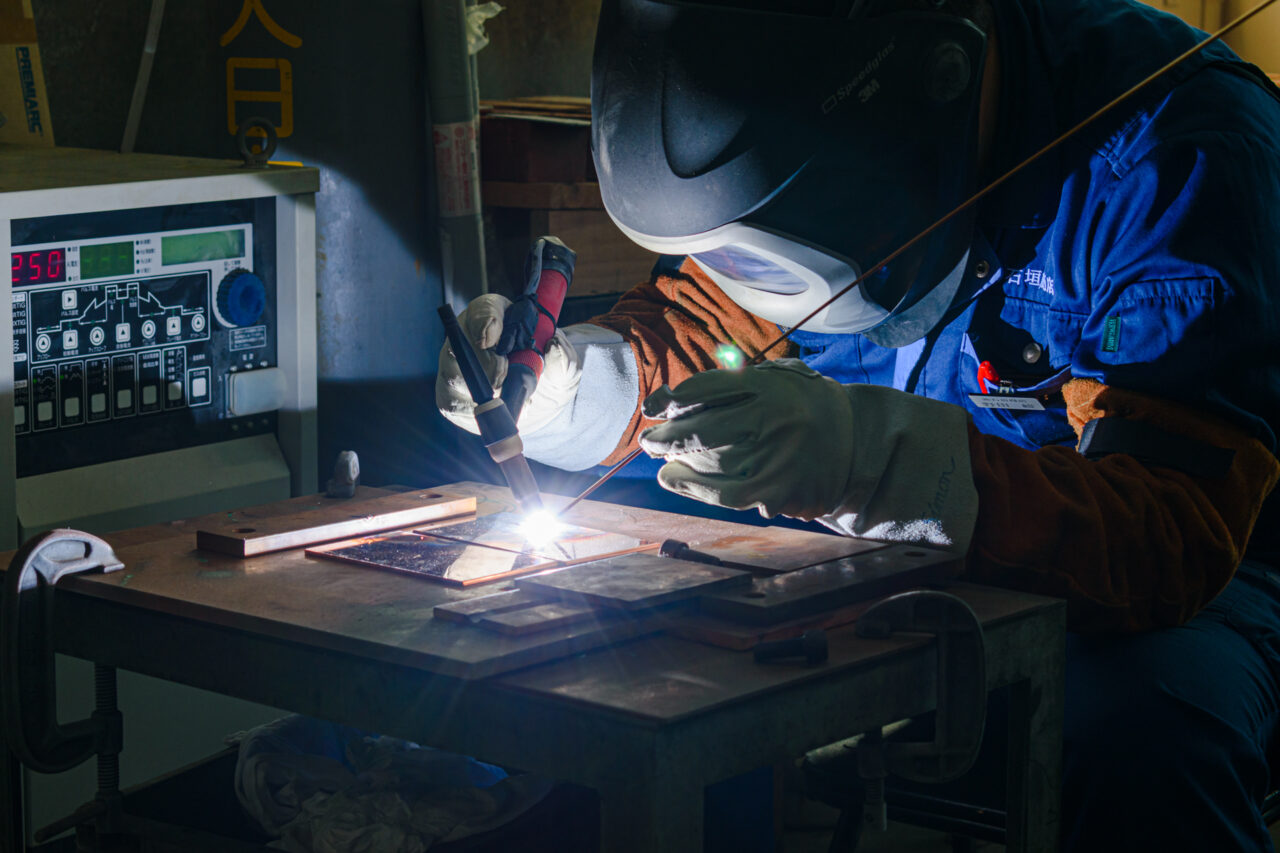
銅ブスバーの接合方法は「ボルト締結」「ろう付け」「溶接」の3つです。結論から言うと、受配電盤・変圧器のように保守で分解するところはボルト締結、電池パックやEV・充電器のように振動が続き分解しない密閉部品は溶接、複雑な立体形状の一体化にはろう付け——これが基本の使い分けです。この記事では3方式を接合部の抵抗・振動への強さ・分解可否・母材への熱影響で比較し、「ろう付けや溶接をすると銅の質別(1/2Hなどの硬さ)はどうなるか」「タフピッチ銅C1100を高温加熱してよいのか」まで説明します。
銅ブスバー
接合
ボルト締結
ろう付け
溶接
接触抵抗
レーザー溶接
りん銅ろう
この記事の内容
2026年時点の状況
2026年現在、車載電池パックや急速充電器の分野ではバスバーのレーザー溶接が一般化しています。従来の超音波ワイヤーボンディングより高速で、消耗する電極がなく、ワークに振動や電流を流さずに済むためです。溶接直前の隙間をリアルタイム計測して条件を追従させ、最大0.5mm程度のギャップを吸収する工法も実用化されています。一方、受配電設備の母線は保守で分解・増し締めができることが要件のため、依然としてボルト締結が主流です。分解するかしないかで最適解が分かれます。
銅ブスバーの接合方法は3つ。何がどう違うのか
銅ブスバーの接合は、①ボルトで機械的に押し付ける「機械的接合」、②ろう材を溶かして流し込む「ろう付け」、③母材そのものを溶かして一体化する「溶接」の3つに分かれます。決定的な違いは「母材を溶かすかどうか」と「あとで外せるかどうか」の2点です。
ろう付けとは、母材より融点の低いろう材を溶かし、母材同士のすき間に毛細管現象で流し込んで接合する方法です。母材を溶かさないため、溶接より熱の影響と変形を抑えられます。一方の溶接は母材を溶融させて一体化するため接合部は母材に近い導体になりますが、投入する熱量は最も大きくなります。
3つの接合方法の基本比較
| 項目 | ボルト締結 | ろう付け | 溶接 |
|---|---|---|---|
| 母材を溶かす | 溶かさない | 溶かさない | 溶かす |
| 加熱温度の目安 | 常温 | 約600〜850℃ | 1,085℃以上(局部) |
| 分解・再施工 | できる | 難しい | できない |
| 振動での緩み | 管理が必要 | 緩まない | 緩まない |
| 接合部の抵抗 | 接触面の管理次第 | ろう層の分だけ加わる | 母材に近い |
| 主な用途 | 配電盤・変圧器の母線 | 立体形状・異形状の一体化 | 電池パック・EV・充電器 |
3つの接合方法の基本比較
ボルト締結
常温/母材を溶かさない/分解できる/振動での緩み管理が必要/配電盤・変圧器の母線
ろう付け
約600〜850℃/母材は溶かさない/分解は難しい/緩まない/立体形状・異形状の一体化
溶接
1,085℃以上の局部加熱/母材を溶かす/分解できない/緩まない/電池パック・EV・充電器
要点:分解する部位はボルト、分解しない部位は溶接、形をつくりたいときはろう付け。
ボルト締結はなぜ主流なのか——接触抵抗の考え方
ボルト締結が受配電設備で主流なのは、点検・増し締め・改造ができるからです。電気的には「押し付けているだけ」で最も接触抵抗が不安定になりやすい方法ですが、接触面積・面粗さ・締付力・表面処理を管理すれば十分に低い抵抗が安定して得られます。
見た目の面積と、実際に電気が通る面積は違う
ボルト接続部で電流が実際に流れるのは、重ね合わせた面の全体ではなく、ミクロな凸部同士が接触している「真実接触面積」だけです。締付力を上げると凸部がつぶれて真実接触面積が増え、接触抵抗が下がります。「広く重ねれば安心」ではなくボルト近傍の面圧が効くのはこのためです。
接続部の発熱は電流の2乗に比例します。定格1,000Aの母線で接触抵抗が10μΩあれば、その1か所で約10Wの発熱です。緩みや酸化で抵抗が10倍になれば発熱は100W——これが焼損事故の典型的な入口です。
締付トルクは「一律の目安」で決めない
導電部の接続ねじの締付トルク値は、NECA C 2811:2012(工業用端子台)やJIS C 2805:2010(銅線用圧着端子)など、部材ごとの規格に定められています。同じM8でも、端子台の樹脂部を介するのか銅バー同士を直接締めるのかで許容値は変わります。「M8は◯N・m」といった一律の早見表を銅バーの直接締結に流用しないでください。機器メーカーの指定値、または適用する規格の値に従うのが原則です。
締付力を保持する部品を省かない
銅は鉄鋼材料より軟らかく、熱サイクルで接触面がわずかに塑性変形(クリープ)して締付力が抜けます。これが「増し締めしても、しばらくするとまた緩む」の正体です。皿ばね座金などでボルトの伸び代(弾性)を確保しておくと、多少のへたりが起きても締付力が残ります。
日本電機工業会(JEMA)の作業部会が2023年3月に「制御盤内の電線接続方式——端子・締付具の課題と対応」を公開するなど、接続部の信頼性は2020年代に入って改めて論点になっています。
要点:ボルト締結の性能は「面積」ではなく「面圧の管理」と「締付力の保持」で決まる。
ろう付けはどんなときに選ぶか
ろう付けを選ぶのは、①ボルト穴やスペースが取れない、②複雑な立体形状を一体の導体にしたい、③溶接では熱ひずみが大きすぎる——このいずれかのときです。母材を溶かさないため、板厚や形状が大きく違う部材同士でも接合できるのが最大の利点です。
ろう材の種類と温度
銅ブスバーのろう付けでは、主にりん銅ろう(BCuP系)と銀ろう(BAg系)が使われます。りん銅ろうは銅を主成分にりんを数%含むもので、代表的な組成の温度域は次のとおりです。
主なろう材と適用の目安
| 種類 | 温度域の目安 | 特徴 | 通電部への適性 |
|---|---|---|---|
| りん銅ろう BCuP-2 | 約730〜840℃ | 銅同士の接合に広く使われる | 適する |
| りん銅ろう BCuP-3 | 約720〜820℃ | 銀を含み、すき間への追従がよい | 適する |
| りん銅ろう BCuP-6 | 約730〜820℃ | BCuP-2より流れやすい傾向 | 適する |
| 銀ろう BAg系 | おおむね600〜800℃台 | 強度が高い。フラックスが必要 | 適する |
| はんだ(Sn系) | 約180〜250℃ | 低温で作業できる | 大電流の主回路には不向き |
主なろう材と適用の目安
りん銅ろう BCuP-2
約730〜840℃/銅同士の接合に広く使われる/通電部に適する
りん銅ろう BCuP-3
約720〜820℃/銀を含みすき間への追従がよい/通電部に適する
りん銅ろう BCuP-6
約730〜820℃/BCuP-2より流れやすい傾向/通電部に適する
銀ろう BAg系
おおむね600〜800℃台/強度が高くフラックスが必要/通電部に適する
はんだ(Sn系)
約180〜250℃/低温で作業できるが、大電流の主回路には不向き
コツ:ろう付けは「突き合わせ」ではなく「重ね」で設計する
ろう付けは毛細管現象ですき間にろうを引き込むため、接合面が広く取れる重ね継手が基本です。小口同士を突き合わせた継手は接合面積が板厚分しかなく、強度も通電断面も稼げません。設計段階で重ね代を板厚の3倍程度以上取れるようにしてください。
ろう付けの継手形状
  ○ 重ね継手(推奨)        × 突き合わせ継手
  ┌──────────┐              ┌────┐┌────┐
  │ バーA     │              │ A  ││ B  │
  ├──────────┼───┐          └────┘└────┘
  │ ← 重ね代 → │ B │           ↑
  └──────────┴───┘        接合面が板厚分しかない
   すき間にろうが流れ込む
注意:フラックスの残りは腐食源になる
銀ろうを使う場合、母材とろう材の間に不純物が入らないようフラックス(溶剤)で酸化被膜を還元しながら作業します。このフラックスが接合部に残ると、時間の経過とともに腐食や絶縁不良の原因になります。ろう付け後の洗浄工程まで発注仕様に入れてください。
要点:ろう付けは「重ね代を確保できる形状か」で成否が決まる。
溶接はどんなときに選ぶか(銅は溶接しにくい)
溶接を選ぶのは、接合部を分解しない前提で、振動下でも緩まず、接合部の抵抗を母材並みに抑えたいときです。バスバー同士やバスバーと銅線を溶接すると、接合による抵抗値の増加を抑えて電流のロスと発熱を減らせるうえ、強い振動があっても緩まず接触不良が起きません。電池パックのような密閉部品で溶接が選ばれるのは、この2点が決定的だからです。
なぜ銅の溶接は難しいのか
銅は熱伝導率が非常に高く、投入した熱が瞬時に周囲へ逃げるため、溶融部を局所的につくりにくいのが難しさの本質です。
主な金属の熱伝導率の比較(W/(m·K)・室温付近の代表値)
鉄の約5倍、ステンレスの約25倍の速さで熱が逃げます。そのため短時間に高いエネルギー密度を集中できる方法が有利で、これがレーザー溶接が主流化した理由の一つです。銅は高温で酸素と反応しやすく、シールドガスによる雰囲気管理を怠るとブローホールや脆い組織が生じます。
ブスバーに使われる主な溶接法
| 方式 | 向いている対象 | 特徴 |
|---|---|---|
| レーザー溶接 | 電池タブ、薄板バスバー | 高速・非接触。消耗電極なし。ワークに振動や電流を与えない |
| TIG溶接 | 厚板・単品/少量 | 設備が汎用的。入熱が大きく、ひずみ対策が必要 |
| 抵抗溶接 | 薄板の重ね | 設備が簡便。銅は自身の低抵抗ゆえに条件出しが難しい |
| 超音波接合 | 電池タブ、箔の束 | 低温で接合できる。ワークに振動が加わる |
ブスバーに使われる主な溶接法
レーザー溶接
電池タブ・薄板バスバー向け。高速・非接触、消耗電極なし、ワークに振動や電流を与えない
TIG溶接
厚板や単品・少量向け。設備が汎用的だが入熱が大きくひずみ対策が必要
抵抗溶接
薄板の重ね向け。設備は簡便だが、銅は低抵抗ゆえ条件出しが難しい
超音波接合
電池タブ・箔の束向け。低温で接合できるが、ワークに振動が加わる
要点:銅の溶接は「熱が逃げる」との戦い。エネルギーを集中できる方式ほど有利。
通電性能・保守性で3方式を比べる
3方式を実務の判断軸で並べると、接合部の電気的な安定性は「溶接 ≧ ろう付け > ボルト締結」、保守のしやすさは逆に「ボルト締結 > ろう付け > 溶接」という、はっきりしたトレードオフになります。
ボルト締結が有利な場面
- 点検・増し締め・改造がある受配電設備
- 現地据付で、後から寸法調整が必要
- 将来の増設・容量変更が想定される
- 母材の質別(硬さ)を落としたくない
ろう付け・溶接が有利な場面
- 振動・衝撃が継続的に加わる車載・移動体
- 密閉されて手が入らない電池パック内部
- ボルト穴を開けるスペースがない
- 立体的な形状を一体の導体にしたい
前提:接合部の抵抗は「方式」だけでは決まらない
ボルト締結でも錫めっきで酸化を抑え適正な面圧を確保すれば低い接触抵抗を長期に維持できますし、溶接でもブローホールや溶け込み不足があれば局部発熱します。「溶接だから安心」ではなく施工品質の問題です。表面処理は銅ブスバーへのめっきをご覧ください。
要点:電気的安定性と保守性はトレードオフ。分解の要否から逆算して決める。
熱が母材に残す影響——質別の軟化と水素脆化
ろう付け・溶接で見落とされやすいのが、加熱によって母材の「質別(硬さ)」が失われることと、タフピッチ銅C1100の水素脆化リスクです。接合方法を決める前に必ず検討してください。
1/2Hのバーをろう付けすると、その周辺はO材相当になる
銅ブスバーの質別(O・1/4H・1/2H・Hなど)は圧延による加工硬化でつくられます。ろう付けや溶接で数百℃以上に加熱されると熱影響部では再結晶が進み、加工硬化が失われて軟らかくなります。つまり1/2H材を指定していても、接合部の周辺だけはO材に近い硬さになると考えるべきです。
注意:ばね性・支持強度を接合部近傍に期待しない
短絡時の電磁力を受ける支持点や、ばね性を利用する部位をろう付け・溶接部のすぐ近くに置かない設計にしてください。硬さが確保されている前提で強度計算していると、実物が想定より変形します。なお、加工硬化が取れること自体は導電率にとってはむしろ有利側(わずかに回復方向)に働きます——落ちるのは強度であって、導電率ではありません。
C1100(タフピッチ銅)とC1020(無酸素銅)の使い分け
タフピッチ銅C1100は微量の酸素を含みます。この酸素が還元性の雰囲気で高温加熱されると水素と反応し、内部に水蒸気が生じて割れる「水素脆化」を起こすことがあります。高温加熱をともなう接合をする部位では、酸素を含まない無酸素銅C1020を選ぶのが安全側の判断です。ボルト締結だけで構成する部位なら、流通が広く価格も有利なC1100で問題ありません。
要点:熱を入れる接合をするなら、材質はC1020、強度は熱影響部を除いて考える。
用途別・接合方法の選び方
迷ったときは、①保守で外すか(外すならボルト締結)→②振動が継続的に加わるか(加わるなら溶接)→③ボルト穴と重ね代のスペースがあるか(無ければろう付け・溶接)——この順に3つ問えば、ほぼ一意に決まります。
用途別の標準的な選択
| 用途 | 主な接合方法 | 選定理由 |
|---|---|---|
| 配電盤・分電盤の母線 | ボルト締結 | 点検・増し締め・改造ができること |
| 変圧器の内部導体 | ボルト締結+ろう付け | 巻線との接続部は形状の自由度が要る |
| 受変電設備の現地接続 | ボルト締結 | 据付時の寸法調整が必要 |
| 車載電池パック | レーザー溶接 | 密閉・振動下で緩まないこと |
| EV急速充電器 | 溶接+ボルト併用 | 大電流部の発熱抑制と保守性の両立 |
| データセンター受配電 | ボルト締結 | 無停止での増設・保守が前提 |
用途別の標準的な選択
配電盤・分電盤の母線/受変電設備の現地接続
ボルト締結。点検・増し締め・改造と、据付時の寸法調整ができること
変圧器の内部導体
ボルト締結+ろう付け。巻線との接続部は形状の自由度が求められる
車載電池パック
レーザー溶接。密閉され、振動下でも緩まないことが必須
EV急速充電器
溶接とボルトの併用。大電流部の発熱抑制と保守性を両立させる
データセンター受配電
ボルト締結。無停止での増設・保守が前提になる
要点:「分解するか」を最初に決めれば、接合方法はほぼ自動的に決まる。
図面と見積りで伝えるべきこと
接合をともなうブスバーは、接合方法・接合部の位置・重ね代(またはビード長さ)・接合後のめっき有無・洗浄要否の5点が揃っていれば、そのまま見積りに進めます。
接合ありのブスバーを依頼するときの伝達事項
- 接合方法の指定——決まっていなければ「使用条件(振動・分解の要否)」だけでも可
- 接合部の位置と重ね代——ろう付けなら重ね量、溶接ならビードの位置と長さ
- 材質と質別——C1100かC1020か、O材か1/2Hか(接合部近傍は軟化する前提で)
- めっきの順序——接合の前か後か。後めっきなら接合部も被覆される
- 通電条件——定格電流、周囲温度、許容温度上昇
- 検査の要求——外観、寸法、必要なら導通・接合部の確認方法
コツ:めっきは「接合の後」が原則
ろう付け・溶接をする部位に先にめっきをすると、加熱でめっき層が変質したり、接合を阻害したりします。原則は接合 → 洗浄 → めっきの順です。図面に「めっき後にろう付け」と読める指示があると必ず確認が入り、その分だけ納期が延びます。工程の順序まで含めてご相談いただくのが結局は最短です。
当社(株式会社石垣商店・名古屋市守山区)は、変圧器・配電盤・受配電設備・電池関連向けの銅ブスバー加工を専門としています。切断・穴あけ・曲げからめっき手配まで一貫して段取りするため、「この形状ならボルト締結で足りる」「ここは接合しないほうが安い」といった工法込みのご提案ができます。加工の範囲は加工技術のページに、検査・品質保証の考え方は品質管理のページにまとめています。
要点:工法が未定のままでも相談できる。使用条件さえ分かれば逆算して提案できる。
よくあるご質問
ブスバーの接合はボルト締結・ろう付け・溶接のどれがよいですか?
保守で分解する必要がある受配電盤や変圧器の母線はボルト締結、密閉されて振動が続く電池パックやEV部品は溶接、ボルト穴のスペースがなく複雑な立体形状を一体化したい場合はろう付けが基本です。判断の起点は「あとで外す必要があるかどうか」で、電気的な安定性だけで選ぶと保守ができなくなります。
ろう付けと溶接の違いは何ですか?
ろう付けは母材より融点の低いろう材を溶かし、母材同士のすき間に毛細管現象で流し込んで接合する方法で、母材そのものは溶かしません。溶接は母材を溶融させて一体化します。母材を溶かさないろう付けは熱影響と変形を抑えやすく、板厚や形状が違う部材同士でも接合できる一方、接合部にはろう層の分だけ抵抗が加わります。
銅ブスバーをろう付け・溶接すると硬さや導電率は変わりますか?
加熱された熱影響部では圧延による加工硬化が失われ、1/2H材などを指定していても接合部の周辺はO材に近い軟らかさになります。低下するのは機械的な強度・ばね性であり、導電率はむしろわずかに回復方向に働きます。したがって、短絡電磁力を受ける支持点やばね性が必要な部位は、接合部の近傍に配置しないでください。
ろう付けや溶接をする銅ブスバーの材質は何を選べばよいですか?
高温加熱をともなう接合をする部位では、無酸素銅C1020を選ぶのが安全側の判断です。タフピッチ銅C1100は微量の酸素を含むため、還元性の雰囲気で高温加熱されると水素脆化により割れることがあります。ボルト締結だけで構成する部位であれば、流通が広く価格も有利なC1100で問題ありません。
銅バーのボルト締結で、締付トルクはどう決めればよいですか?
導電部の接続ねじの締付トルクは、NECA C 2811:2012(工業用端子台)やJIS C 2805:2010(銅線用圧着端子)など、部材ごとの規格や機器メーカーの指定値に従って決めます。同じねじ径でも、端子台を介するのか銅バー同士を直接締めるのかで適正値は変わるため、汎用の早見表をそのまま流用しないでください。また銅は軟らかく熱サイクルで締付力が抜けやすいため、皿ばね座金などで弾性を確保しておくと緩みにくくなります。

