



タフピッチ銅C1100の特性|ブスバーに使う理由と物性値
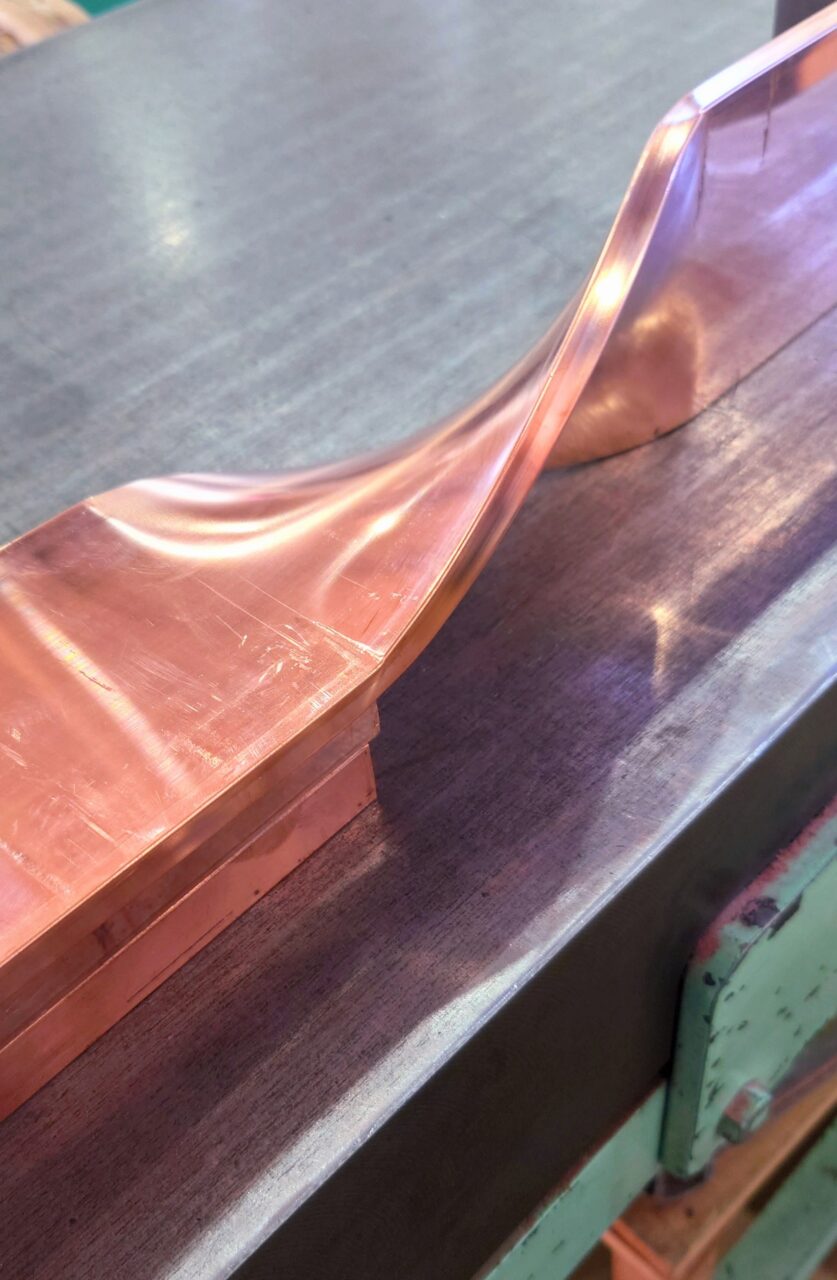
タフピッチ銅(C1100)とは、電気銅を溶解するときに酸素を0.02〜0.05%程度あえて残して精製した、銅99.90%以上の純銅です。導電率は約100%IACSで、配電盤・変圧器のブスバー(母線)で最も広く使われている標準材です。この記事では、C1100の成分と物性値、弱点である水素脆化(すいそぜいか)の避け方、りん脱酸銅C1220・無酸素銅C1020との使い分けを、図面指示まで含めて整理します。
タフピッチ銅
C1100
純銅
導電率
100%IACS
水素脆化
銅ブスバー
材料選定
この記事の内容
タフピッチ銅(C1100)とは何か
タフピッチ銅(C1100、TPC:Tough-Pitch Copper)とは、銅の含有率99.90%以上、酸素を0.02〜0.05%程度含む純銅で、導電率が約100%IACSに達する材料です。溶解・精製の工程で酸素を意図的に残すのが最大の特徴で、この酸素が硫黄などの不純物を酸化物として閉じ込め、通電を妨げにくい形に変えます。
純度では無酸素銅C1020が上ですが、残した酸素が不純物を無害化するため、C1100は数値上の純度が低くてもほぼ100%IACSの導電率を確保できます。ここがC1100がブスバーの標準材であり続けている理由です。ブスバーそのものの役割はブスバーとはのページも参照してください。
C1100(タフピッチ銅)の基本仕様
| 項目 | 内容 |
|---|---|
| JIS合金番号 | C1100 |
| 名称 | タフピッチ銅(TPC) |
| 銅の含有率 | 99.90%以上(実材料では99.96%前後) |
| 酸素 | およそ0.02〜0.05%(意図的に残す) |
| 導電率 | 約100%IACS(焼鈍材) |
| ブスバーでの主な形態 | 平角銅(板・条・棒)。板厚3〜20mm前後 |
| 主な用途 | ブスバー、配電・送電導体、変圧器巻線、端子、銅箔 |
C1100(タフピッチ銅)の基本仕様
JIS合金番号 / 名称
C1100 / タフピッチ銅(TPC)
銅の含有率
99.90%以上(実材料では99.96%前後)
酸素
0.02〜0.05%(意図的に残す)
導電率
約100%IACS(焼鈍材)
ブスバーでの主な形態
平角銅(板・条・棒)。板厚3〜20mm前後
主な用途
ブスバー、配電導体、変圧器巻線、端子、銅箔
用語の前提
%IACS(International Annealed Copper Standard)は、焼鈍した標準銅の導電率を100%としたときの比率です。絶対値の単位ではありません。
C1100の物性値はどれくらいか
C1100の代表的な物性は、導電率約100%IACS、体積抵抗率約1.72×10⁻⁸Ω・m(20℃)、熱伝導率約390W/(m・K)、密度約8.9g/cm3、融点約1,083℃です。焼鈍材(O材)は引張強さ200〜250MPa程度、伸び30%以上、硬さHB40〜50程度が目安で、加工硬化させた1/2H・H材は強度が上がり伸びが小さくなります。
C1100の代表的な物性値(20℃・焼鈍材を基準とした目安)
| 項目 | 目安値 | 設計での意味 |
|---|---|---|
| 導電率 | 約100%IACS | 同じ電流を流すのに必要な断面積が最小になる |
| 体積抵抗率(20℃) | 約1.72×10⁻⁸Ω・m (= 約0.0172Ω・mm2/m) |
抵抗・電圧降下・損失の計算根拠 |
| 抵抗温度係数 | 約0.0039/K | 温度が上がると抵抗が増える割合 |
| 熱伝導率 | 約390W/(m・K)前後 | 発熱部から熱を逃がす能力が高い |
| 密度 | 約8.9g/cm3 | 重量計算・支持設計・運搬の前提 |
| 融点 | 約1,083℃ | 異常過熱時の余裕の目安 |
| 線膨張係数 | 約17×10-6/K | 長尺母線の熱伸縮量に効く |
| 引張強さ(O材) | 200〜250MPa程度 | 短絡電磁力に対する強度の前提 |
| 伸び(O材) | 30%以上 | 曲げ加工のしやすさ |
| 硬さ(O材) | HB40〜50程度 | 傷つきやすさ・締結面の変形 |
C1100の代表的な物性値(20℃・焼鈍材を基準とした目安)
導電率
約100%IACS
体積抵抗率(20℃)
約1.72×10⁻⁸Ω・m(約0.0172Ω・mm2/m)
抵抗温度係数
約0.0039/K
熱伝導率
約390W/(m・K)前後
密度 / 融点
約8.9g/cm3 / 約1,083℃
線膨張係数
約17×10-6/K
引張強さ(O材)
200〜250MPa程度
伸び / 硬さ(O材)
30%以上 / HB40〜50程度
たとえば板厚5mm×幅40mm(断面積200mm2)のC1100を1m使う場合、20℃での直流抵抗は
1.72×10-8×1÷(200×10-6)= 約8.6×10⁻⁵Ω = 約86μΩ/m となります。ここに1,000Aを流すと電圧降下は約86mV/m、発熱は約86W/mです。板厚と幅を決める段階で発熱量まで見積もれます。
注意:物性値は「代表値」である
上の数値は広く示されている目安です。機械的性質は質別(O・1/2H・Hなど)・板厚・メーカーで変わります。強度計算に使う値は、調達する材料のミルシートまたはJIS H3100(銅及び銅合金の板・条)/JIS H3140(銅ブスバー)の規格値で確認してください。
C1100の抵抗は温度でどれだけ増えるか
銅の抵抗は温度に比例して増え、抵抗温度係数は約0.0039/Kです。20℃基準で導体温度が90℃になると抵抗は約1.28倍、発熱量も約1.28倍になります。常温の抵抗値だけで損失を計算すると、運転温度では3割近く増えるという見落としが起きます。
板厚5mm×幅40mm(200mm2)・長さ1m・1,000A通電時の温度別の値
| 導体温度 | 抵抗 | 電圧降下 | 発熱 |
|---|---|---|---|
| 20℃ | 約86μΩ | 約86mV | 約86W |
| 40℃ | 約93μΩ | 約93mV | 約93W |
| 60℃ | 約99μΩ | 約99mV | 約99W |
| 80℃ | 約106μΩ | 約106mV | 約106W |
| 90℃ | 約110μΩ | 約110mV | 約110W |
200mm2・1m・1,000A通電時の温度別の値
20℃
抵抗 約86μΩ / 電圧降下 約86mV / 発熱 約86W
40℃
抵抗 約93μΩ / 電圧降下 約93mV / 発熱 約93W
60℃
抵抗 約99μΩ / 電圧降下 約99mV / 発熱 約99W
80℃
抵抗 約106μΩ / 電圧降下 約106mV / 発熱 約106W
90℃
抵抗 約110μΩ / 電圧降下 約110mV / 発熱 約110W
コツ:発熱の見積もりは「運転温度」で行う
直流抵抗は20℃基準で表記されます。損失や盤内温度を検討するときは、想定する導体温度(たとえば70〜90℃)に換算してから計算すると実測との差が小さくなります。交流ではさらに表皮効果・近接効果による実効抵抗の増加が加わります。
要点:20℃→90℃で抵抗・発熱はおよそ1.3倍。常温値のままの計算は楽観側に外れる
なぜブスバーの標準材はC1100なのか
C1100がブスバーの標準材なのは、「導電率がほぼ最高水準(約100%IACS)」「平角材として広く流通し入手しやすい」「展延性が高く曲げ・穴あけに向く」の3点が同時に成り立つからです。無酸素銅C1020は導電率がわずかに高いものの、通常の配電・受変電用途で得られる差は小さく、材料コストと納期の面でC1100が選ばれます。
導電材料の導電率比較(%IACS・代表値)
C1100を選ぶ理由
- 導電率約100%IACS。同じ電流に必要な断面積が小さい
- 熱伝導率が高く、接続部の熱を逃がしやすい
- 平角銅として板厚・幅の選択肢が多く、入手性がよい
- 伸び30%以上で曲げ加工に向く(質別を選べば精度も出せる)
- 錫・ニッケル・銀めっきの実績が豊富
C1100が向かない場面
- 溶接・ろう付けで接合したい(水素脆化のおそれ)
- 水素を含む還元性雰囲気で高温加熱する工程がある
- 真空機器・高周波部品など高い清浄度が要る
- 軽さが最優先で、断面積を増やせる余地がある(アルミ検討)
板厚が増えるほど曲げの反力・スプリングバックやバリ処理は難しくなります。当社で扱う板厚・形状の範囲は加工技術のページにまとめています。
C1100の弱点は何か(水素脆化・酸化・軟化)
C1100の最大の弱点は水素脆化です。約600℃以上の還元性(水素を含む)雰囲気で加熱すると、内部の酸化銅Cu2Oが水素と反応して水蒸気になり、結晶粒界で膨張して微細な割れを生じます。そのため溶接やろう付けなど高温で水素にさらされる接合には制限があります。ブスバー接続にボルト締結が一般的なのは、施工性だけでなくこの材料特性も理由の一つです。
水素脆化が起きるしくみ
 C1100の内部       高温+水素雰囲気        結果
 ┌──────────┐      ┌──────────────┐    ┌──────────────┐
 │ 銅 + Cu2O│ ──→ │ Cu2O + H2    │ ─→ │ 粒界に水蒸気 │
 │ (酸素残留)│      │  → Cu + H2O │    │ → 微細な割れ │
 └──────────┘      └──────────────┘    └──────────────┘
   ※おおむね600℃以上・還元性雰囲気で顕著
注意:高温工程がある設計はC1100以外を検討する
溶接・ろう付け・水素炉焼鈍・高温はんだ工程が必要なら、りん脱酸銅C1220や無酸素銅C1020への変更を検討してください。図面に「C1100・溶接接合」とあると、加工側から材質変更の相談が入ります。
酸化・変色は「見た目」だけの問題ではない
銅は大気中で酸化被膜をつくり、時間とともに褐色〜暗色に変わります。導体性能がすぐ落ちるわけではありませんが、ボルト締結面に酸化被膜や汚れがあると接触抵抗が増え、局所的な発熱の原因になります。締結面の清浄化や、錫・ニッケル・銀めっきによる保護が有効です。選び方は銅ブスバーへのめっきを参照してください。
加工硬化は熱で失われる
圧延で硬くした1/2H・H材は、概ね200℃前後から軟化が始まるとされます(進み方は加工度や保持時間で変わります)。粉体塗装の焼付けは一般に180〜200℃程度で行われるため、硬質材の強度を厳密に当てにする設計では、運転温度とめっき・塗装の焼付け温度の両方を確認しておくと安全です。
要点:C1100は「高温+水素」に弱い。締結面の酸化と、硬質材の軟化にも注意する。
C1100・C1220・C1020はどう使い分けるか
使い分けの基準は単純です。通電性能とコストを優先するならC1100、溶接・ろう付けをするならりん脱酸銅C1220、水素脆化を避けたい高信頼用途なら無酸素銅C1020です。ブスバーの実質的な標準はC1100です。
純銅3種の比較(ブスバー用途での目安)
| 項目 | C1100 タフピッチ銅 | C1220 りん脱酸銅 | C1020 無酸素銅 |
|---|---|---|---|
| 酸素の扱い | 0.02〜0.05%程度を残す | りんで脱酸(酸素ほぼ無し) | 酸素を極力除去 |
| 導電率 | 約100%IACS | 約85〜90%IACS | 約101%IACS |
| 溶接・ろう付け | 制限あり(水素脆化) | 良好 | 良好 |
| ブスバーでの入手性 | 最も高い | 板・条は流通するが用途は配管中心 | 指定調達になりやすい |
| コスト感 | 基準 | C1100と同等〜やや高い | C1100より高い |
| 主な使いどころ | 配電盤・変圧器の母線、端子 | 熱交換器・配管、溶接する部材 | 高信頼機器、真空・高周波部品 |
純銅3種の比較(ブスバー用途での目安)
C1100 タフピッチ銅
酸素0.02〜0.05%/約100%IACS/溶接は制限あり/入手性が最も高い/母線の標準材
C1220 りん脱酸銅
りんで脱酸/約85〜90%IACS/溶接・ろう付け良好/配管・熱交換器向け
C1020 無酸素銅
酸素を極力除去/約101%IACS/溶接良好/高信頼・真空機器向け。C1100より高価
材質を決める手順(迷ったらこの順)
- 接合方法を先に決める(ボルト締結か、溶接・ろう付けか)
- 溶接・ろう付けがあるならC1220またはC1020を候補にする
- ボルト締結のみなら、まずC1100で断面積を計算する
- 製造工程の最高温度と雰囲気(還元性かどうか)を確認する
- 質別(O/1/2H/Hなど)を曲げ形状と必要強度から決める
- 締結面と外観の要求から、めっき・絶縁の仕様を決める
要点:「接合方法 → 材質 → 質別 → 表面処理」の順で決めると手戻りが出にくい。
図面と発注でC1100を指定するときの注意点
図面には「C1100」だけでなく、質別・板厚と幅・寸法公差・曲げ指示・表面処理までを書いてください。材質記号だけだと質別の解釈違いで曲げ精度やスプリングバック量が変わり、初回から寸法が合わない原因になります。
C1100のブスバーを依頼するときに書いておきたい項目
| 記載項目 | 書き方の例 | 抜けると起きること |
|---|---|---|
| 材質 | C1100 | — |
| 質別 | C1100-O(または1/2H) | 曲げ精度・強度の前提が食い違う |
| 素材寸法 | 板厚5mm × 幅40mm | 流通寸法から外れて材料手配が長引く |
| 寸法公差 | 全長±0.5、穴ピッチ±0.2 | 過剰な精度要求か、逆に組付け不良 |
| 曲げ指示 | 曲げ内R、曲げ角度、展開長は加工側計算可 | 展開長違いで全長が合わない |
| 穴 | φ11通し、面取り指示、バリなきこと | 締結時の座面不良・かじり |
| 表面処理 | 錫めっき5μm以上/締結面マスキング | 接触抵抗の増加、塗装の付着不良 |
| 数量・納期 | 10枚、試作2枚を先行 | 材料手配とめっき工程の段取りが組めない |
C1100のブスバーを依頼するときに書いておきたい項目
材質・質別
C1100-O(または1/2H)まで書く
素材寸法
板厚5mm × 幅40mm のように厚み×幅で
寸法公差
全長±0.5、穴ピッチ±0.2 など要所に指定
曲げ指示
曲げ内R・角度。展開長は加工側で計算可
穴
径・面取り・バリなきこと
表面処理
めっき種類と膜厚、締結面のマスキング範囲
数量・納期
数量と、試作先行の有無
2026年の材料事情(調達で押さえておきたいこと)
2026年8月時点で国内の銅建値は1トンあたり220万円台で推移し、月単位で数万円規模の改定が続いています。データセンター向け受変電設備や電池・EV関連の需要増を受け、変圧器や受配電機器の納期は2024年以降長期化したままです。ブスバーは材料費の比率が高い部品なので、板厚や幅を1段階見直すだけで金額が動きます。形状の共通化や取り数の改善は早い段階での相談が有効です。
よくあるご質問
C1100(タフピッチ銅)とC1020(無酸素銅)の違いは何ですか?
C1100は酸素を0.02〜0.05%程度残した純銅で導電率は約100%IACS、C1020は酸素を極力除去した純銅で約101%IACSです。導電率の差はわずかですが、C1020は水素脆化が起きにくく溶接・ろう付けに適する一方、価格はC1100より高くなります。ボルト締結のブスバーではC1100が標準的に使われます。
タフピッチ銅C1100は溶接できますか?
制限があります。C1100は約600℃以上の還元性(水素を含む)雰囲気で加熱すると、内部の酸化銅が水素と反応して水蒸気を生じ、粒界に微細な割れが発生する水素脆化を起こします。溶接やろう付けが前提の部材では、りん脱酸銅C1220や無酸素銅C1020を選ぶのが安全です。
C1100の導電率と抵抗率はいくらですか?
焼鈍したC1100の導電率は約100%IACSで、体積抵抗率は20℃で約1.72×10⁻⁸Ω・m(約0.0172Ω・mm2/m)です。抵抗温度係数は約0.0039/Kなので、導体温度が90℃になると抵抗は20℃時の約1.28倍になります。
ブスバーの材質は図面にどう書けばよいですか?
材質記号だけでなく質別まで書いてください。例えば「C1100-O(板厚5mm×幅40mm)」のように材質・質別・素材寸法をセットで指定します。加えて寸法公差、曲げ内R、穴径と面取り、めっき種類と膜厚、締結面のマスキング範囲を書くと手戻りが減ります。
C1100の1mあたりの重量はどう計算しますか?
密度約8.9g/cm3で計算します。断面積(mm2)×0.0089が1mあたりのkg数です。例えば板厚5mm×幅40mm(200mm2)なら1mで約1.78kg、3m材なら約5.3kgになります。支持設計や運搬計画の見積もりに使えます。

