



銅ブスバーの単価の内訳|材料費と加工費はどう決まるか
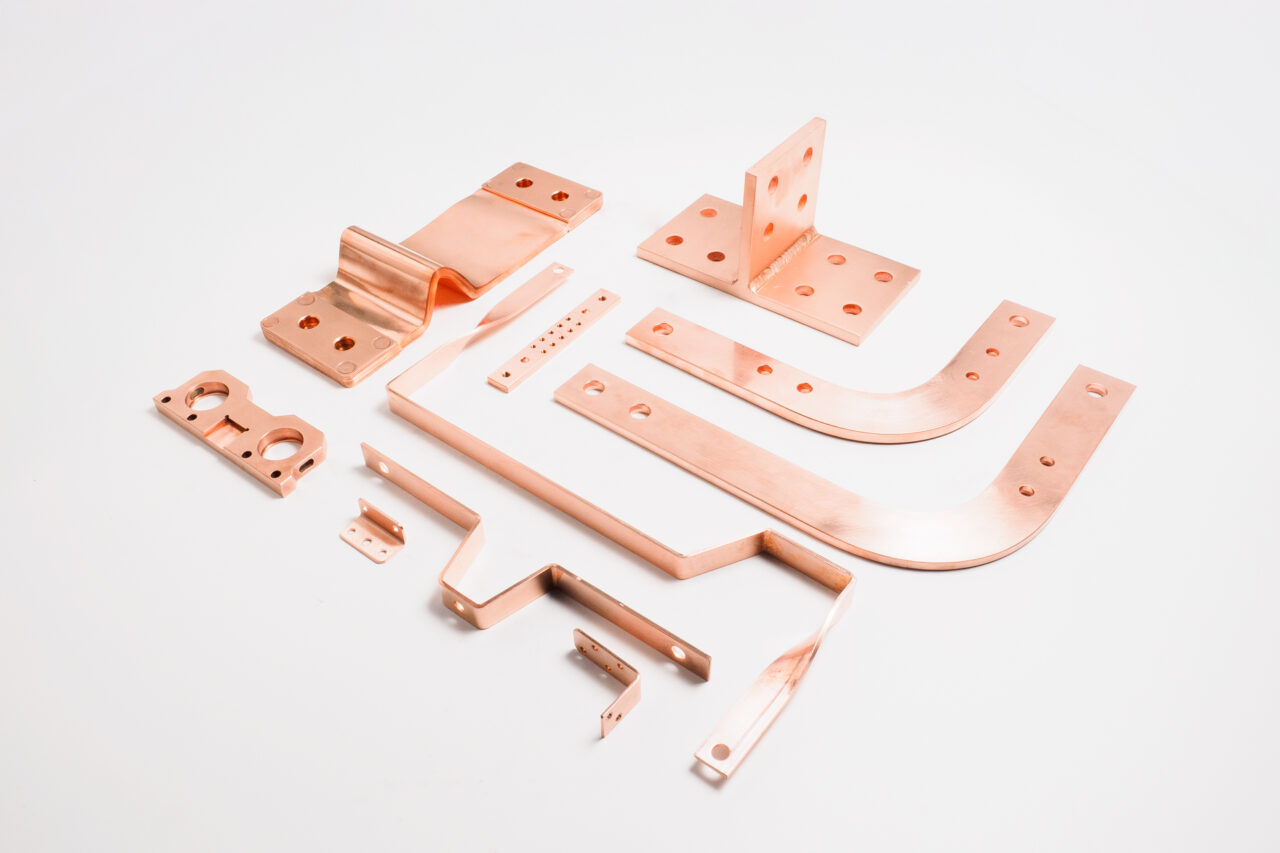
銅ブスバーの単価は、材料費・加工費・表面処理費・検査や梱包などの諸費用を積み上げて決まります。このうち金額を最も大きく動かすのは材料費で、その基になるのは製錬各社が公表する電気銅建値です。この記事では、見積書の金額が何でできているのか、どの費目をどう変えると単価が下がるのかを、2026年8月時点の銅建値とモデル計算で具体的に整理します。
銅ブスバー
単価
見積り
材料費
加工費
銅建値
コストダウン
この記事の内容
銅ブスバーの単価は何で決まるのか
銅ブスバーの単価は、材料費・加工費・表面処理費・諸費用(検査・梱包・輸送・管理)の4つを足したものです。比率は形状と数量で変わりますが、単純形状で断面が大きい品物は材料費が6〜7割、小型で穴や曲げが多い品物は加工費の比率が上がり4割前後まで来るのが実務上の目安です。つまり「どこを削れば効くか」は品物によって違います。
単価内訳とは、1枚あたりの見積金額を費目ごとに分解したもので、材料の重量に比例する費用(材料費)と、数量に按分される費用(段取り費・最低ロット料金)と、1枚ごとに必ずかかる費用(加工時間・検査)を区別するための見方です。この3つの性質を分けて考えると、値下げ交渉ではなく仕様の見直しで下がる部分が見えてきます。
見積金額の積み上げ構造
 1枚あたり単価
   ├─ 材料費 …… 重量 × 材料単価(銅建値 + 圧延加工賃)
   │              + 端材・切断代(歩留り)
   ├─ 加工費 …── 段取り費(1品番あたり) ÷ 数量
   │            └ 加工時間(切断・穴あけ・曲げ・面取り)× 1枚ごと
   ├─ 表面処理費 … めっき/塗装(面積課金 + 最低ロット料金)
   └─ 諸費用 …… 検査・梱包・輸送・管理
費目ごとの決まり方と、数量が増えたときの動き
費目別の内訳と価格の決まり方
| 費目 | 単価に占める目安 | 何で決まるか | 数量が増えると |
|---|---|---|---|
| 材料費 | 40〜70% | 製品重量 × 材料単価(銅建値連動)+歩留り | ほぼ変わらない |
| 加工費(段取り) | 5〜30% | 図面確認・プログラム・治具・機械段取り | 大きく下がる(按分) |
| 加工費(加工時間) | 10〜25% | 穴数・曲げ回数・切断長・面取り量 | やや下がる |
| 表面処理費 | 0〜20% | 表面積・処理種類・最低ロット料金 | 下がる(最低料金の按分) |
| 諸費用 | 5〜10% | 検査項目・梱包仕様・輸送・管理 | やや下がる |
費目別の内訳と価格の決まり方
材料費 / 目安 40〜70%
製品重量 × 材料単価(銅建値連動)+歩留り。数量が増えてもほぼ変わらない
加工費(段取り) / 目安 5〜30%
図面確認・プログラム・治具・機械段取り。数量が増えると大きく下がる
加工費(加工時間) / 目安 10〜25%
穴数・曲げ回数・切断長・面取り量。数量が増えるとやや下がる
表面処理費 / 目安 0〜20%
表面積・処理種類・最低ロット料金。数量が増えると最低料金が按分され下がる
諸費用 / 目安 5〜10%
検査項目・梱包仕様・輸送・管理。数量が増えるとやや下がる
要点:材料費は「重量」で、加工費は「手間の回数」で決まる。下げ方はこの2つで別々に考える。
材料費はどう計算されるのか
材料費は「製品重量 × 材料単価 × 歩留り係数」で計算します。製品重量は寸法から確定できるため、設計図面が決まった時点で材料費はほぼ計算できます。材料単価は、電気銅建値(地金代)に、平角銅に圧延・切断するための圧延加工賃が上乗せされた金額です。
銅の密度は約8.9g/cm³(純銅で8.9〜8.96)です。たとえば板厚6mm × 幅50mm × 長さ500mm の1枚なら、6×50×500×8.9÷1,000,000 = 約1.34kg。同じ形状でも板厚を8mmにすれば約1.78kgとなり、材料費はそのまま約1.3倍になります。材料費は断面積と長さに正比例するため、ここが設計段階で最も効く部分です。
前提:材料単価は「地金代+圧延加工賃」
平角銅(銅帯・銅バー)の材料単価は、電気銅建値そのものではありません。地金を板や条に圧延する工賃、切断・小口配送の手数料が乗るため、建値より高い水準になります。上乗せ幅は購入ルート・寸法・数量で変わり、公表される性質のものではないため、見積書では材料費の合計として提示されるのが一般的です。
歩留り(端材)も材料費に入る
材料は必要な長さだけを買えるわけではありません。定尺材から切り出す際の切断代、つかみ代、端材が発生するため、実際に使う材料重量は製品重量の1.1〜1.3倍程度になることが多いです。定尺の長さに対して製品長が半端な寸法だと端材が増え、歩留りが落ちて材料費が上がります。
コツ:長さを定尺で割り切れる寸法に寄せる
製品長を数mm変えられる設計なら、定尺材から無駄なく取れる長さに合わせるだけで歩留りが改善します。「この長さは±5mmまで動かせます」と伝えてもらえると、加工側で取り数の良い割り付けを提案できます。
要点:材料費は図面が決まれば計算できる。効くのは断面積・長さ・歩留りの3点。
2026年8月の銅相場と見積りの有効期限
2026年8月12日時点の電気銅建値は2,380,000円/トン(=2,380円/kg)で、直近3か月では高値圏にあります。2026年6月から8月にかけては2,240,000〜2,380,000円/トンの範囲で上下しており、振れ幅は約140,000円/トン(約6%)です。銅建値は、ロンドン金属取引所(LME)のドル建て価格と為替相場をもとに製錬各社が公表するもので、数日単位で改定されます。
電気銅建値の推移(2026年6月〜8月・JX金属公表値)
| 時期 | 建値(円/トン) | kg換算 |
|---|---|---|
| 2026年6月1日 | 2,260,000 | 2,260円 |
| 2026年6月24日 | 2,240,000 | 2,240円 |
| 2026年7月1日 | 2,270,000 | 2,270円 |
| 2026年7月22日 | 2,370,000 | 2,370円 |
| 2026年8月3日 | 2,280,000 | 2,280円 |
| 2026年8月12日 | 2,380,000 | 2,380円 |
電気銅建値の推移(2026年6月〜8月・JX金属公表値)
2026年6月1日
2,260,000円/トン(2,260円/kg)
2026年6月24日(この期間の安値)
2,240,000円/トン(2,240円/kg)
2026年7月1日
2,270,000円/トン(2,270円/kg)
2026年7月22日
2,370,000円/トン(2,370円/kg)
2026年8月3日
2,280,000円/トン(2,280円/kg)
2026年8月12日(この期間の高値)
2,380,000円/トン(2,380円/kg)
この振れ幅が単価にどう響くかを見てみます。先ほどの1.34kgの製品(歩留り込み1.6kg)なら、建値が140円/kg動くと材料費は約224円/枚変わります。100枚なら約22,000円の差です。データセンター・電池・再生可能エネルギー向けの需要が電化投資として続いている一方、供給側の事情や為替でも動くため、数か月先の水準を前提に発注計画を立てるのは避けたほうが安全です。
注意:見積書の有効期限を必ず確認する
銅建値が数日で改定されるため、銅ブスバーの見積書には有効期限(たとえば発行から2週間〜1か月)が設定されるのが普通です。期限を過ぎてからの発注は、材料費部分が再計算されます。長期の量産案件では「発注時の建値で精算する」など、価格改定の条件を最初に取り決めておくと、後のやり取りが減ります。
要点:2026年8月の建値は2,380円/kg水準。見積りは相場が動く前提で、期限と改定条件を先に決める。
加工費の中身は「段取り費」と「加工時間」
加工費は、数量に関係なく1品番あたり1回かかる「段取り費」と、1枚ごとに積み上がる「加工時間」に分かれます。この2つを分けて把握することが、単価を読むうえで最も重要です。段取り費は数量で割られるため、数量が10倍になれば1枚あたりの段取り費は1/10になりますが、加工時間の分はほとんど減りません。
段取り費(1品番あたり1回)
- 図面の確認と加工手順の検討
- NCプログラムの作成・確認
- 金型・治具の準備と取り付け
- 曲げ機の初品調整(試し曲げ)
- 初品検査・寸法出し
加工時間(1枚ごとに積み上がる)
- 切断(定尺材からの切り出し)
- 穴あけ(穴数・穴径・長孔の有無)
- 曲げ(曲げ回数・角度の種類)
- 面取り・バリ取り・端面仕上げ
- 洗浄・外観確認・梱包
加工費を押し上げやすい仕様
同じ重量の銅ブスバーでも、次のような仕様が入ると加工費は目に見えて上がります。穴数と曲げ回数は加工時間にほぼ比例するため、図面上で1つ減らせばその分だけ効きます。
- 厚板の曲げ … 板厚が増えるほど必要な曲げ荷重が増え、スプリングバックの調整回数も増える
- 公差の厳しい穴位置 … 加工方法と検査の手間が変わる。全数測定になると検査費も上がる
- 3次元的な複数曲げ … 曲げ順序の検討と治具が必要になり、段取り費が増える
- 長孔・ざぐり・タップ … 工具交換と工程追加が発生する
- 指定の端面仕上げ … R面取りや鏡面など、指示の度合いで工数が変わる
当社は変圧器・配電盤・受配電設備・電池関連向けの銅ブスバーを一貫して加工しているため、切断から曲げ・穴あけ・仕上げまでを社内で組み立てられます。工程ごとの手間の大小は加工技術のページで具体的にご覧いただけます。
要点:段取り費は数量で割れる。加工時間は「穴数・曲げ回数」を減らすしか下がらない。
表面処理費とその他の費用、1枚あたりの積み上げ例
めっきや塗装の費用は「表面積に応じた課金」と「1ロットあたりの最低料金」の組み合わせで決まります。そのため少量では最低料金の影響が大きく、1枚あたりの負担が跳ね上がります。また、外部処理に出す場合は往復の輸送日数が納期にも乗ります。錫・ニッケル・銀のどれを選ぶかで単価も目的も変わるため、銅ブスバーへのめっきで用途別の考え方を確認したうえで指定するのが確実です。
1枚あたり単価のモデル計算
費目の動きを掴むため、仮の数値で積み上げてみます。下の金額はすべて説明用の仮定値で、実際の単価は寸法・数量・処理内容・その時点の相場で変わります。条件は「板厚6mm × 幅50mm × 長さ500mm、穴4か所、曲げ2か所、錫めっき、数量10枚」とします。
モデル計算:1枚あたり単価の積み上げ(すべて仮定値)
| 費目 | 計算の考え方 | 1枚あたり |
|---|---|---|
| 材料費 | 1.34kg × 歩留り1.2 = 1.6kg、材料単価3,000円/kgと仮定 | 4,800円 |
| 段取り費 | 1品番あたり8,000円と仮定 ÷ 10枚 | 800円 |
| 加工費 | 切断・穴あけ4か所・曲げ2か所・面取り | 1,200円 |
| 表面処理費 | 最低ロット料金10,000円と仮定 ÷ 10枚 | 1,000円 |
| 諸費用 | 検査・梱包・輸送・管理 | 500円 |
| 合計 | — | 8,300円 |
モデル計算:1枚あたり単価の積み上げ(すべて仮定値)
材料費
4,800円(1.34kg × 歩留り1.2 = 1.6kg、材料単価3,000円/kgと仮定)
段取り費
800円(1品番8,000円と仮定 ÷ 10枚)
加工費
1,200円(切断・穴あけ4か所・曲げ2か所・面取り)
表面処理費
1,000円(最低ロット料金10,000円と仮定 ÷ 10枚)
諸費用
500円(検査・梱包・輸送・管理)
合計
8,300円/枚
モデル計算での費目構成比(合計8,300円)
この例では材料費が約6割を占めます。値引き交渉で動くのは加工費側の数百円ですが、板厚を6mmから5mmに落とせる設計なら材料費が約800円下がります。単価を本気で下げるなら、交渉より先に仕様を見直すほうが効果が大きいことがわかります。
要点:めっきは最低ロット料金の影響が大きい。材料費が最大の費目なので、断面の見直しが最も効く。
単価を下げる7つの打ち手
単価を下げる最も確実な方法は、標準寸法の材料を使い、加工の回数を減らし、段取り費を按分できる数量でまとめることです。下の7つは、いずれも品質や電流容量を犠牲にせずに検討できる範囲の工夫です。効き方が費目ごとに違うので、自分の品物でどれが効くかを見極めてください。
単価を下げる7つの打ち手(効く費目つき)
- ① 流通している標準寸法に合わせる(材料費・納期) … 特殊寸法は割高になり入手にも時間がかかる
- ② 同じ断面積で板厚と幅の組合せを変える(材料費) … 在庫が多い寸法に寄せると単価も納期も有利
- ③ 必要な部分だけ公差を厳しくする(加工費・検査費) … 全面に厳しい公差を付けない
- ④ めっき範囲を接続部だけに限定する(表面処理費) … 全面処理が本当に必要か見直す
- ⑤ 複数品番をまとめて発注する(段取り費) … 同時期の手配で段取りと輸送を共有できる
- ⑥ 穴・曲げの数と種類を減らす(加工費) … 穴径を1種類に統一すると工具交換が減る
- ⑦ 製品長を定尺で取り数の良い寸法に寄せる(材料費) … 端材が減り歩留りが上がる
流通している平角銅の標準寸法
板厚・幅がよく流通している組合せに合わせるだけで、材料費と入手性の両方が改善します。次の寸法は市場で一般的に扱われている範囲です(実際の在庫は時期と供給元により異なります)。
平角銅で一般的に流通する寸法
| 区分 | よく使われる寸法 | 備考 |
|---|---|---|
| 板厚 | 3・4・5・6・8・10・12・15・20mm | 在庫が見つかりやすい |
| 幅 | 12・15・20・25・30・40・50・75・100・150・200mm | 同上 |
| 材質 | C1100(タフピッチ銅)・C1020(無酸素銅) | 導電用途はC1100が中心 |
| 質別 | O材(軟質)・1/2H材ほか | 曲げが多いならO材寄り |
平角銅で一般的に流通する寸法
板厚
3・4・5・6・8・10・12・15・20mm(在庫が見つかりやすい)
幅
12・15・20・25・30・40・50・75・100・150・200mm
材質
C1100(タフピッチ銅)・C1020(無酸素銅)。導電用途はC1100が中心
質別
O材(軟質)・1/2H材ほか。曲げが多い形状ならO材寄りの選定
注意:断面積を削って単価だけ下げない
材料費を下げたいからといって断面積を小さくすると、許容電流が下がり温度上昇が増えます。発熱は接触抵抗の増加や絶縁材の劣化につながるため、断面積の変更は必ず電流条件と温度条件を確認したうえで判断してください。「同じ断面積のまま、板厚と幅の組合せを変える」のが安全な下げ方です。
要点:標準寸法・公差の絞り込み・まとめ発注の3つで、性能を落とさずに単価が下がる。
内訳を出してもらうために伝える情報
見積りの内訳を正しく出してもらうには、寸法・数量・材質・表面処理・公差・納期・用途の7点を最初に伝えるのが確実です。この情報が揃っていれば、材料費と加工費を分けた見積りが作れます。逆に数量や表面処理が未定のままだと、加工側は安全側の前提で見積もるため、金額は高めに出ます。
見積り依頼で伝える7項目
- 寸法 … 板厚・幅・長さ、穴位置と穴径、曲げ位置と角度(手書きスケッチでも可)
- 数量 … 今回の数量と、繰り返しの見込み(年間何回・何枚)
- 材質・質別 … C1100/C1020、O材か1/2H材か。決まっていなければ用途を伝える
- 表面処理 … 錫・ニッケル・銀めっき、絶縁塗装、なし。処理範囲(全面か接続部のみか)
- 公差 … 特に厳しくしたい箇所と、緩めてよい箇所を区別して指示
- 納期 … 希望日と、分納の可否
- 用途・電流条件 … 変圧器・配電盤・蓄電池など、通電電流と周囲条件
コツ:「予算」と「動かせる条件」を先に言う
目標単価と、変更してよい仕様(長さは±5mm可、めっきは接続部のみで可、など)を先に共有すると、加工側から歩留りや工程の面での代替案を出しやすくなります。図面が固まる前の相談のほうが、下げられる幅は大きくなります。
当社(株式会社石垣商店・名古屋市守山区瀬古)は創業家3代目、従業員約30名で銅ブスバー加工を続けており、図面1枚からでも、手書きのスケッチや現物の写真からでもご相談いただけます。検査と寸法保証の考え方は品質管理のページに掲載しています。
要点:数量・表面処理・公差が決まっていれば、内訳を分けた見積りが出せる。
よくあるご質問
銅ブスバーの単価はkg単価で決まるのですか
材料費の部分はkg単価(重量×材料単価)で計算しますが、単価全体はkg単価では決まりません。加工費・表面処理費・段取り費は形状と数量で決まるため、同じ重量でも穴数や曲げ回数が多い品物、数量が少ない品物は1枚あたりの金額が高くなります。
見積書の材料費が前回より上がっているのはなぜですか
材料費は電気銅建値に連動するため、相場が動くと同じ図面・同じ数量でも金額が変わります。2026年6月から8月の電気銅建値は2,240,000〜2,380,000円/トンの範囲で上下しており、この振れ幅だけで1kgあたり約140円の差が出ます。見積書の発行日と有効期限を確認してください。
銅ブスバーの単価を下げるには何から見直せばよいですか
まず材料費から見直してください。多くの品物で単価の4〜7割を材料費が占めるため、標準寸法に合わせる、同じ断面積で板厚と幅の組合せを変える、製品長を取り数の良い寸法に寄せる、といった見直しが最も効きます。次に効くのは、めっき範囲の限定と、複数品番のまとめ発注による段取り費の按分です。
材料を支給して加工だけ頼めば安くなりますか
材料を安く調達できる場合は総額が下がることがあります。ただし支給材の寸法・材質・数量(端材や不良分を含むか)によっては、取り直しができず歩留りの調整余地がなくなるため、かえって割高になる場合もあります。支給を検討する際は、支給材の寸法と余裕枚数を事前に相談してください。
数量を増やすと単価はどのくらい下がりますか
下がるのは主に段取り費と表面処理の最低ロット料金の部分で、材料費はほとんど下がりません。そのため、材料費比率が高い大断面・単純形状の品物では数量効果が小さく、加工費比率が高い小型・複雑形状の品物では数量効果が大きく出ます。まとめ発注を検討する際は、どちらの型の品物かを先に確認するのが効率的です。
銅ブスバーの単価は、材料費という「動かしにくいが大きい費目」と、加工費・段取り費という「仕様と数量で動く費目」の組み合わせです。2026年8月時点のように銅建値が高値圏にあるときほど、断面の取り方・標準寸法・めっき範囲といった設計側の工夫が金額に直結します。図面が固まる前の段階でご相談いただければ、コストと性能の両立できる案をご提案します。

